
Континуирано линеарно сортирање на прелазним тракама са распоредом заснованим на пројектима и интеграцијом
Линеарни сортирач са пречним тракама | Аутоматизовани систем за сортирање пошиљки
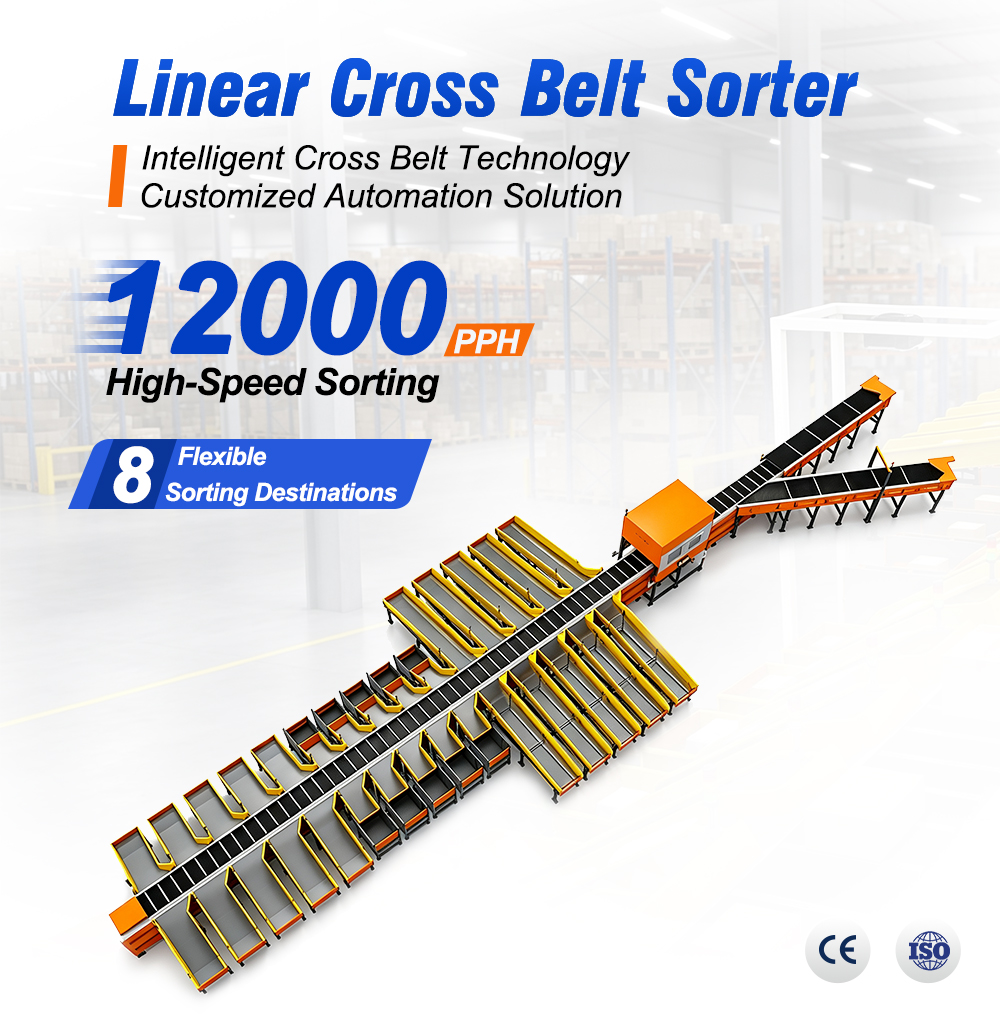
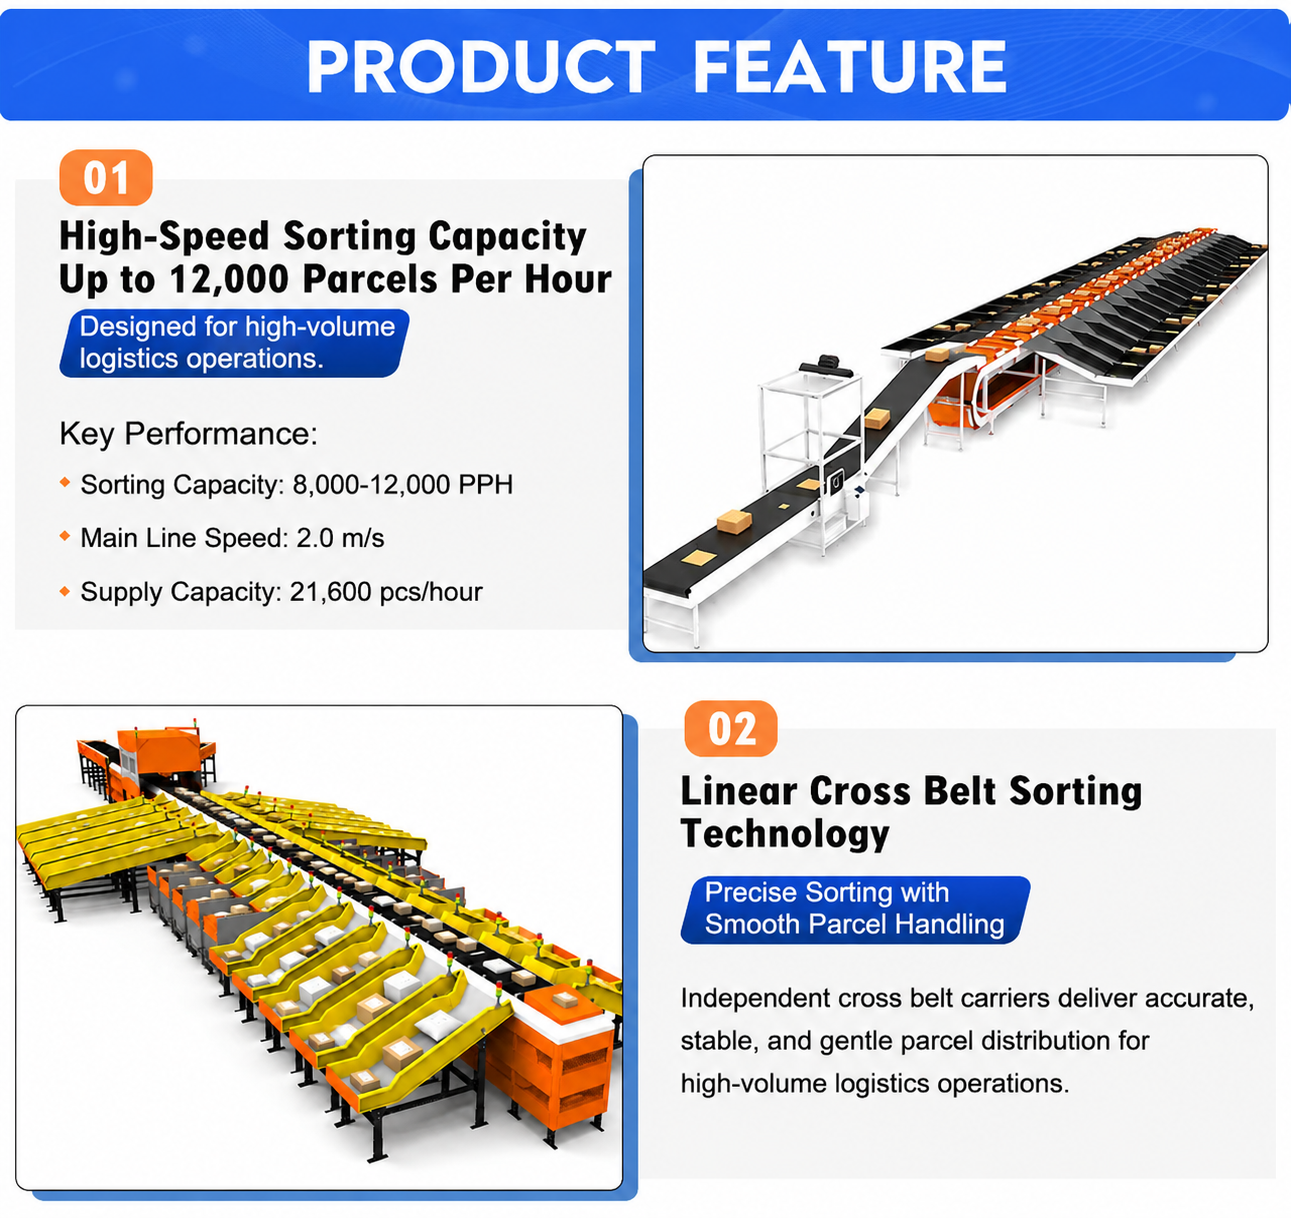
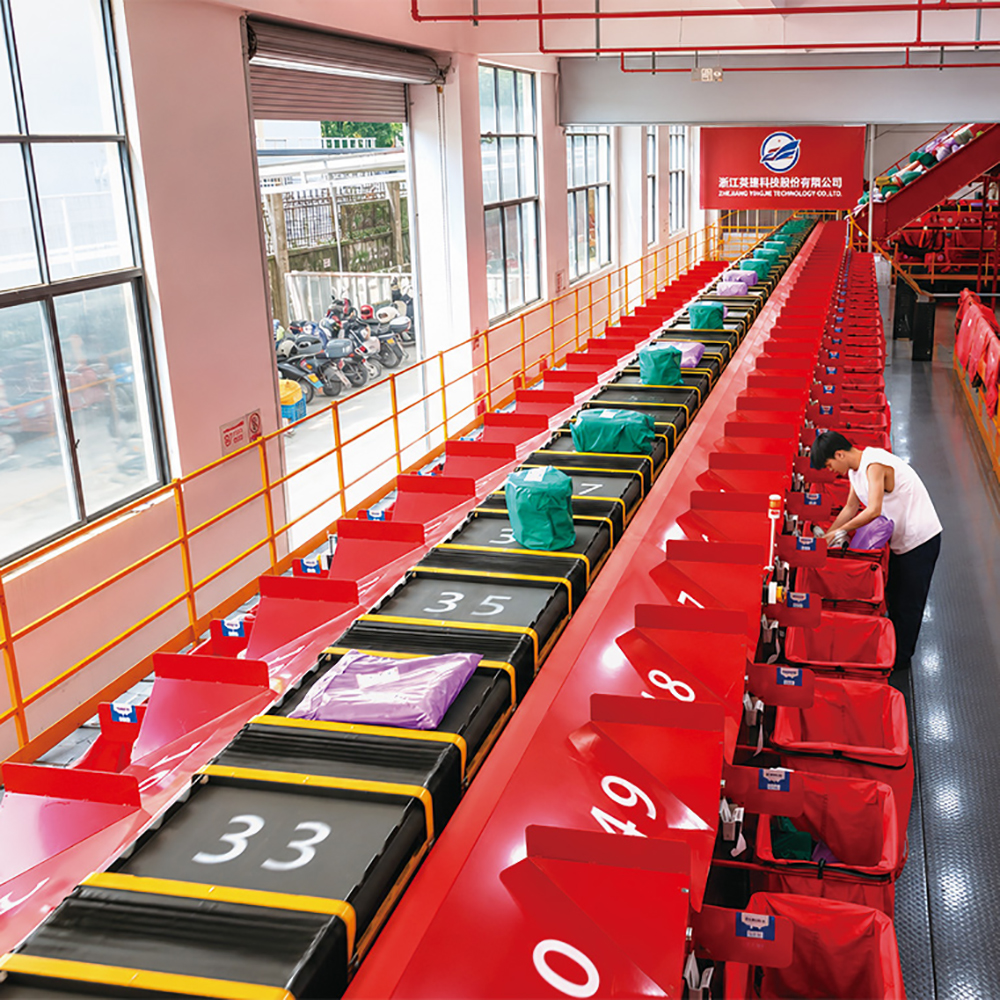
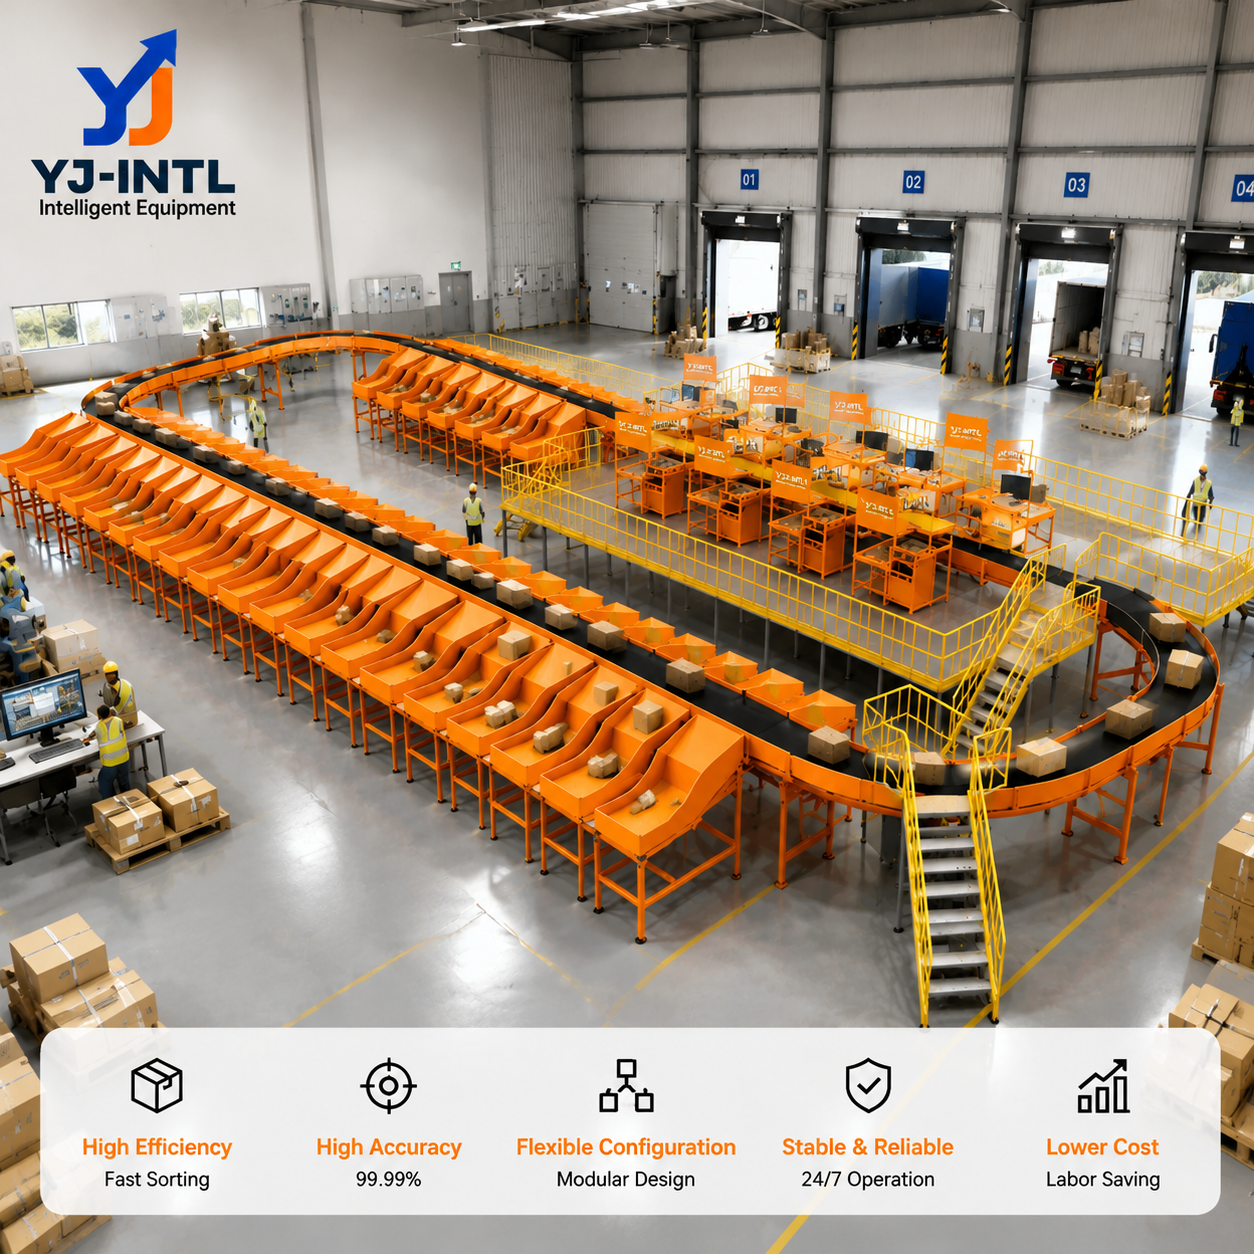
YJ-INTL линеарни сортирач са попречним тракама је континуирани аутоматизовани систем за сортирање пошиљки дизајниран за логистичке центре, испуњење е-трговине, 3PL и дистрибутивне операције. Материјал производа који се испоручује наводи до 12.000 комада на сат, док су коначни проток, конфигурација транспортера, опсег пакета и распоред дестинација пројектовани у складу са применом.
Интегрише увођење пошиљки, идентификацију, праћење превозиоца и контролисано бочно pražњење у континуирани ток сортирања, уз доступну интеграцију DWS, WMS/WCS и даљих транспортера у складу са захтевима пројекта.
- Капацитет до 12.000 комада/сат
- Континуирано линеарно сортирање преко попречних трака
- Контролисано бочно истоварање пошиљки
- Флексибилне дестинације сортирања и распоред лифтова
- Интеграција DWS / баркод / WMS / WCS
- Прилагођено CAD и инжењеринг распореда
- Конфигурација пакета и пропусног капацитета заснована на пројекту
Техничке спецификације
| Параметри | Спецификација |
|---|---|
| Тип производа | Линеарни сортирач са попречним тракама |
| Тип сортирања | Сортирање Крос Белта |
| Распоред система | Линеарна конфигурација |
| Капацитет сортирања | До 12.000 комада по сату* |
| Метод сортирања | Бочно истоварivanje преко попречног појаса |
| Сортирање дестинација | Прилагођено према захтевима пројекта |
| Тип пошиљке | Пакети, картонске кутије, вреће и друге стабилне јединичне пошиљке које подлежу инжењерској ревизији |
| Димензије пошиљке | Специфично за пројекат; потврђено на основу стварног профила парцеле и дизајна носача. |
| Тежина пошиљке | Специфично за пројекат; потврђено стварним профилом оптерећења и дизајном носиоца |
| Идентификација | Скенирање баркодова / интеграција DWS доступна у складу са захтевима пројекта |
| Тежиште и димензионисање | Доступно као део интегрисаног решења за прикупљање података о пошиљкама |
| Индукција | Ручна, аутоматизована или хибридна конфигурација у зависности од примене |
| Контрола и интеграција | ПЛЦ специфичан за пројекат, контрола сортирача и интерфејси за ВМС/ВЦС |
| Распоред система и токови | Прилагођено распореду објекта и процесу отпреме |
| Примена | Експрес логистика, е-трговина, 3PL, малопродајна дистрибуција и чворишта за пошиљке |
*Инжењерска напомена: 12.000 комада на сат представља максимални капацитет наведен у достављеном материјалу производа. Одрживи оперативни проток зависи од састава пошиљки, размака увођења, стопе идентификације, расподеле по одредиштима, рециркулације, доступности опреме и капацитета у даљем току. Коначне спецификације мора потврдити пројектно инжењерство.
Detalji
Преглед линеарног сортирача са попречним тракама
Линеарни Cross Belt сортирач је континуирано аутоматизовано решење за сортирање пошиљки у логистичким чвориштима, операцијама испуњавања е-трговине, 3PL објектима, малопродајној дистрибуцији и другим окружењима са великим обимом руковања материјалом. Материјал испорученог производа наводи капацитет сортирања до 12.000 комада на сат, док је коначан систем пројектован у складу са стварним профилом пошиљки, процесом увођења, бројем дестинација и даљим током.
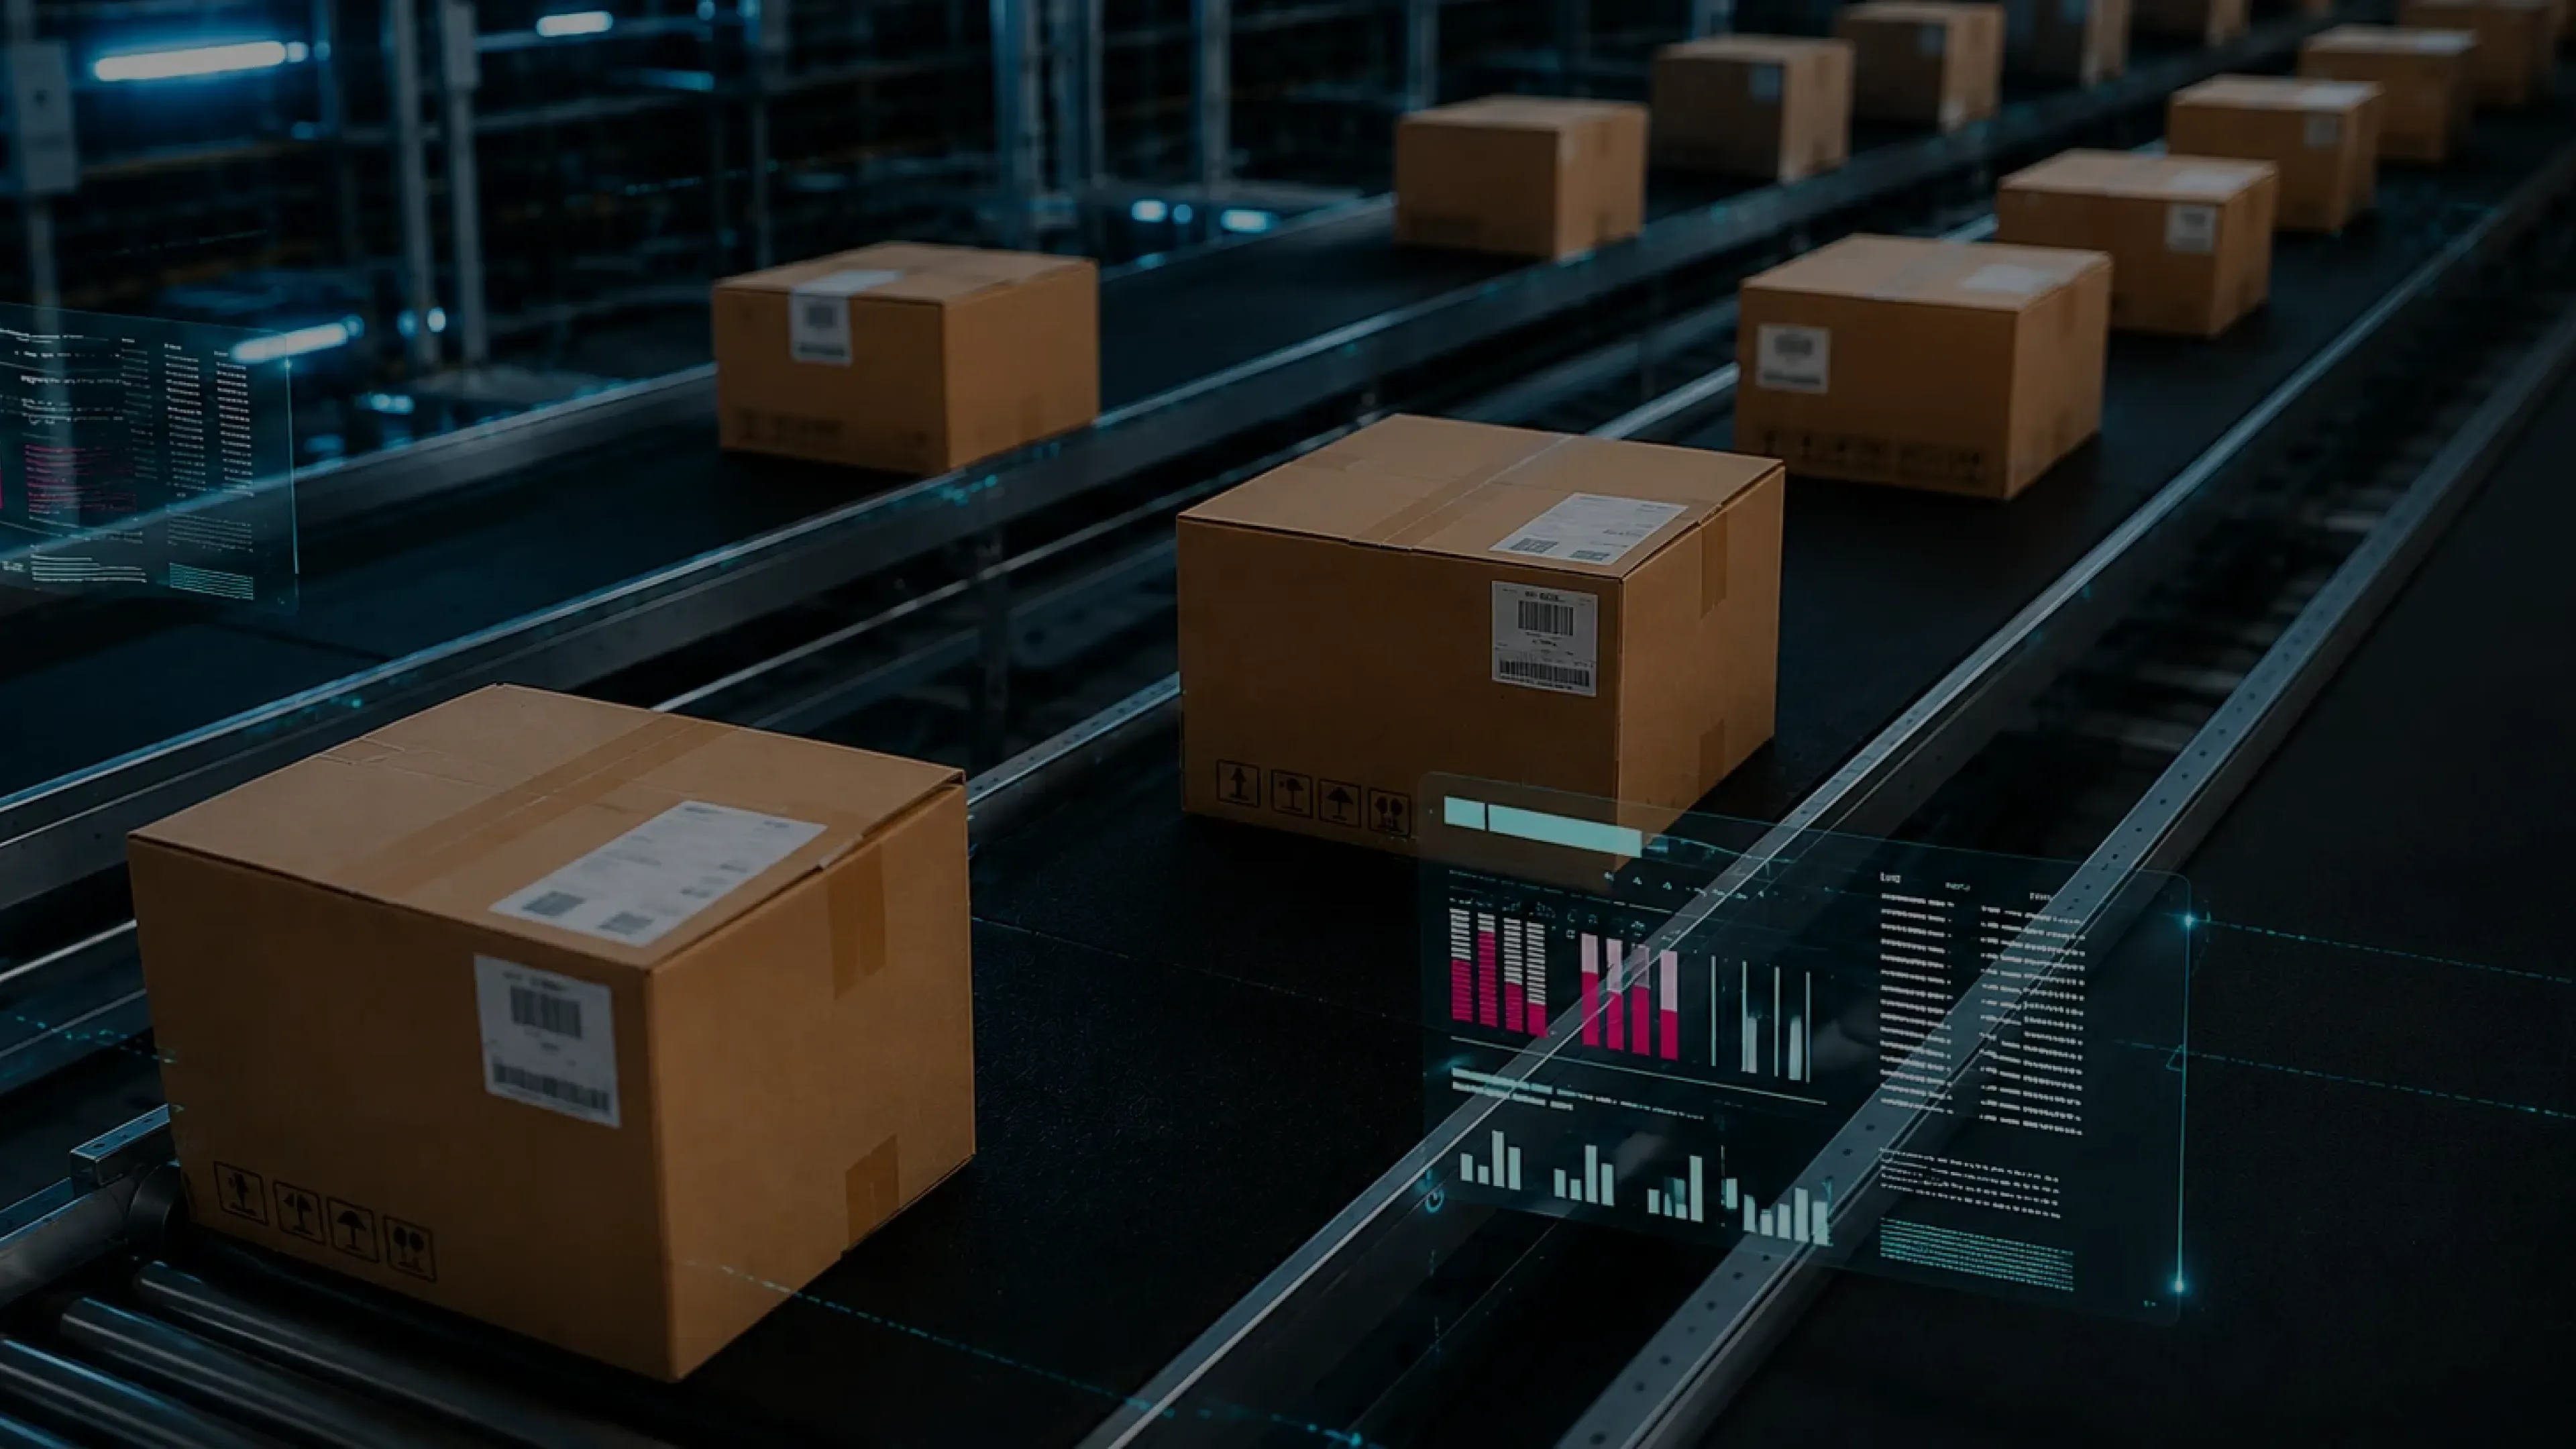
За разлику од ручног сортирања, систем комбинује идентификацију пошиљки, праћење превозиоца, континуирани транспорт и контролисано бочно истоварање у један координисан процес. Свака пошиљка се додељује превозиоцу и усмерава ка одредишту без потребе да се главна линија за сортирање зауставља при сваком преусмеравању.
Зашто одабрати линеарни сортирач са попречним тракама?
- Континуирани ток пошиљки: Превозници премештају пакете кроз сортирни одељак, док се одлуке о одредишту извршавају на дефинисаним местима истовара.
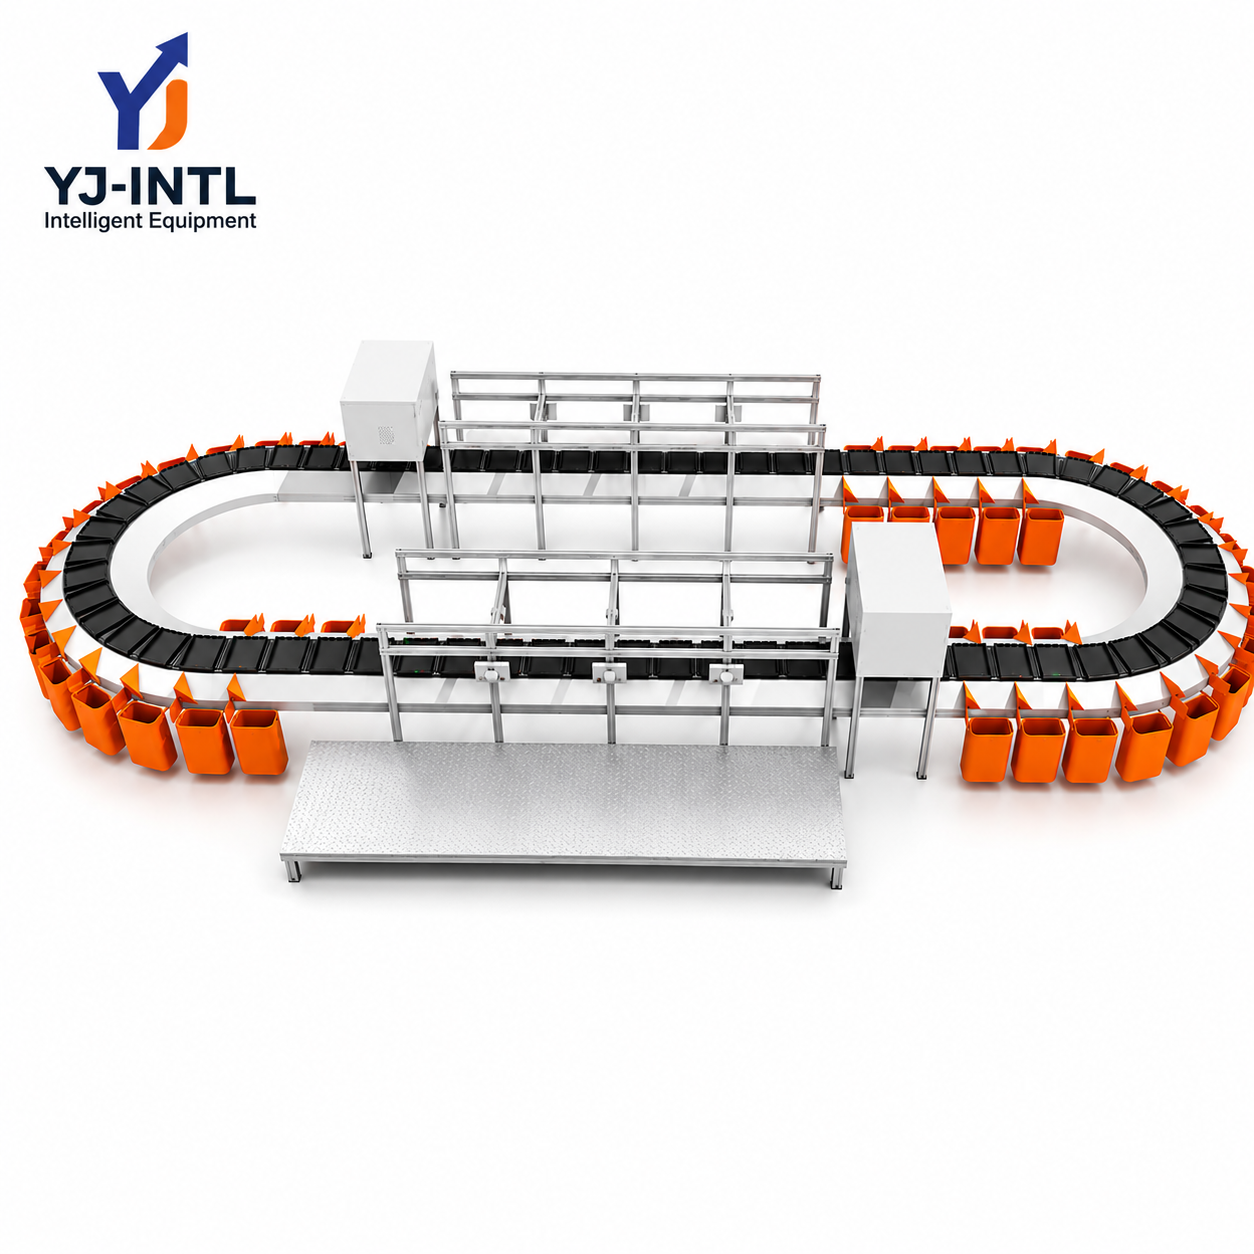
- Контролисано бочно испуштање: Крос-белт преноси пакет у страну до лифта или одводног транспортера на назначеној дестинацији.
- Висок капацитет обраде: Материјал производа који се испоручује наводи до 12.000 комада по сату, у зависности од коначних услова примене.
- Флексибилно планирање дестинација: Токови, сортирни портови и излазне линије могу се распоредити у складу са распоредом објекта и излазним процесом.
- Рутирање засновано на подацима: Скенирање баркодова, важење, мерење димензија и интерфејси за контролу складишта могу бити укључени у комплетно решење.
- Инжењеринг заснован на пројектима: Конфигурација носиоца, индукција, распоред, управљање и доњи интерфејси се бирају на основу стварних оперативних захтева, а не по једном каталошком броју.
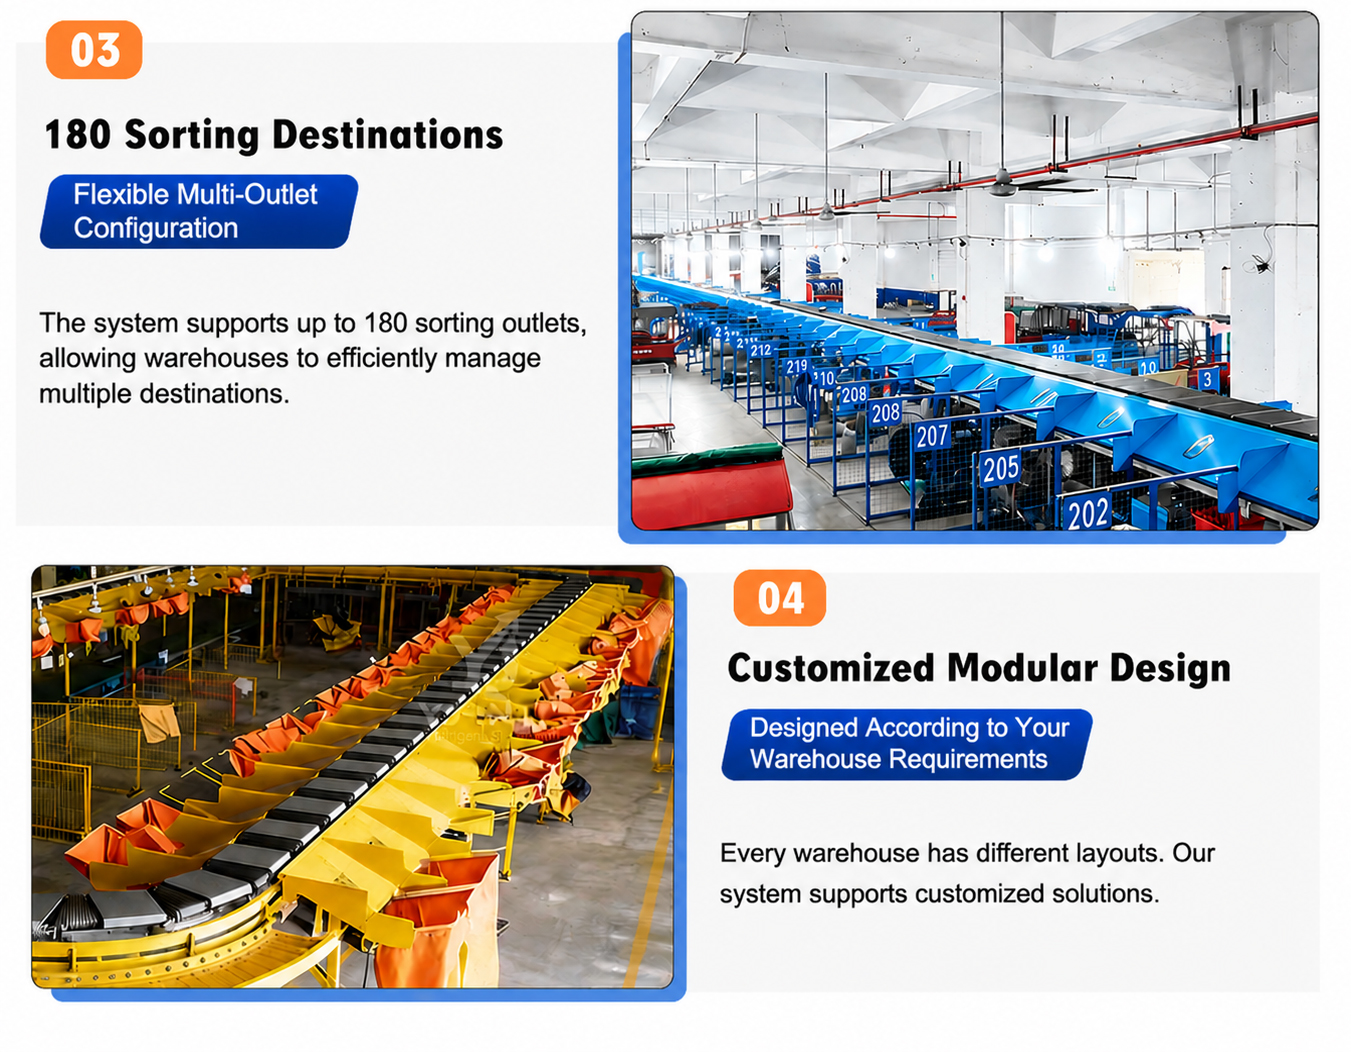
Како функционише линеарни сортирач појасева у облику крста
- Индукција: Поруџбине улазе у сортирач кроз ручни, аутоматски или хибридни процес увођења са контролисаним размацима.
- Идентификација: Скенирање баркода и, где је потребно, DWS системи забележите информације о пошиљци које се користе за рутирање.
- Додељивање носиоца: Контролни систем повезује пакет са прекотрачком транспортерском траком и њеном дестинацијом.
- Континуирани транспорт: Носач се креће дуж линеарне сортирајуће стазе, док систем прати положај пошиљке и статус рутирања.
- Одлука о дестинацији: Контролни слој одређује потребну тачку испуштања користећи конфигурисана правила рутирања.
- Прекопојасни испис: На циљној позицији, транспортер се помера у страну и преноси пакет у додељени отвор или на одвозни транспортер.
- Даунстрим прерада: Сортирани пакети се настављају паковати, консолидовати, утоварити, складиштити или прослеђивати у друге даље процесе.
Архитектура система
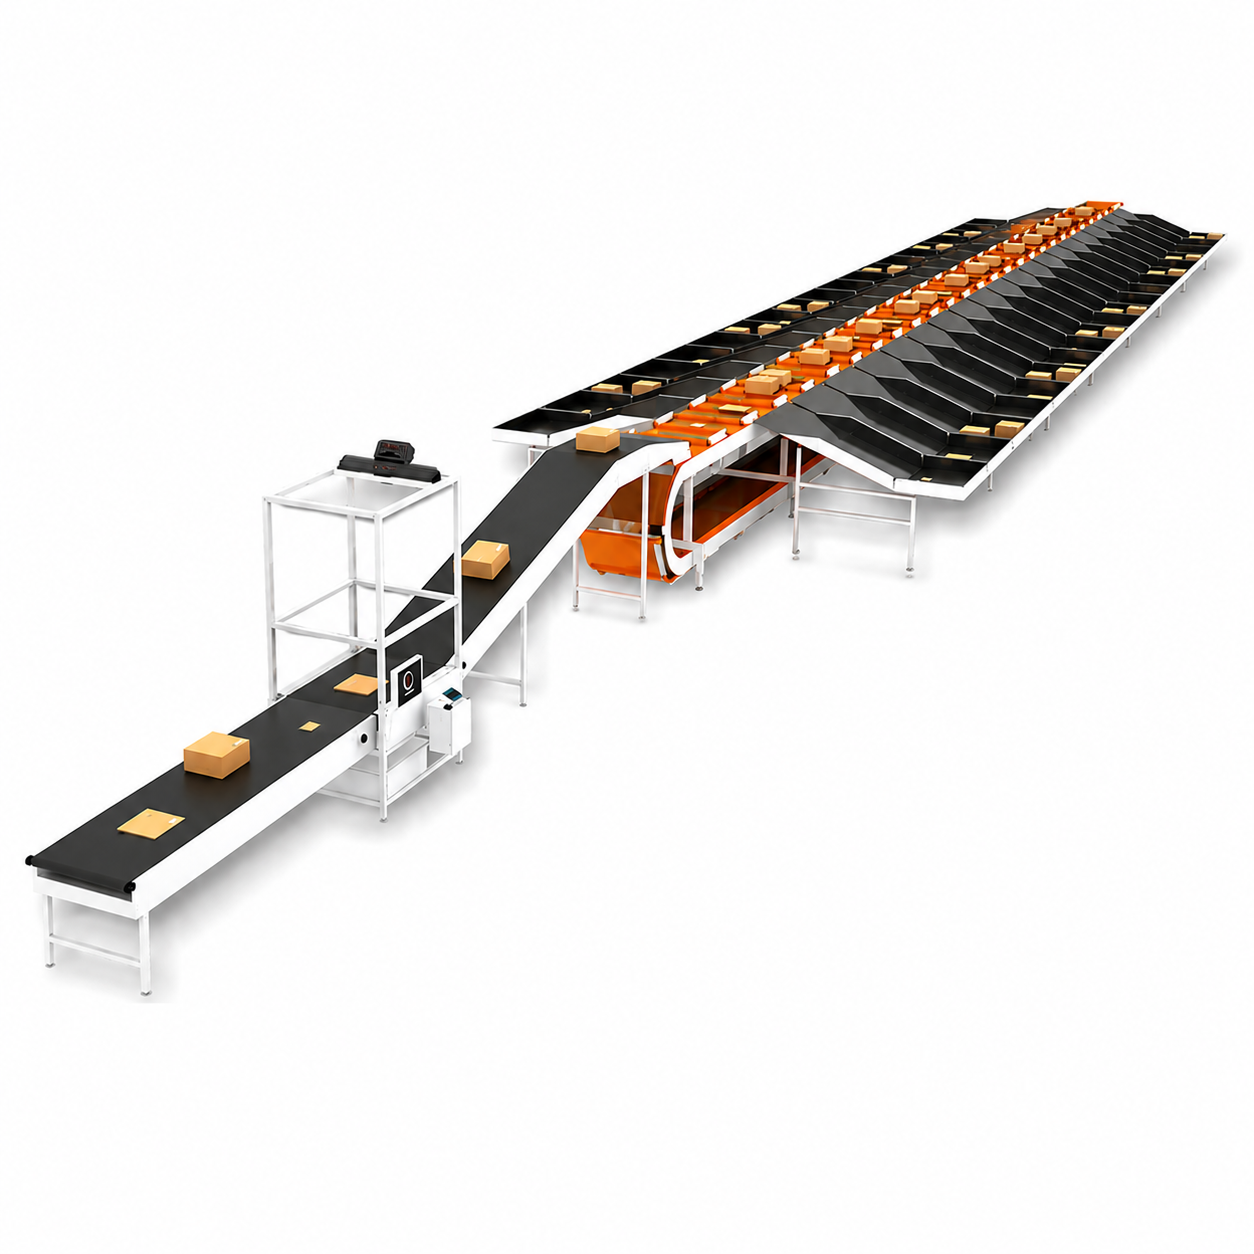
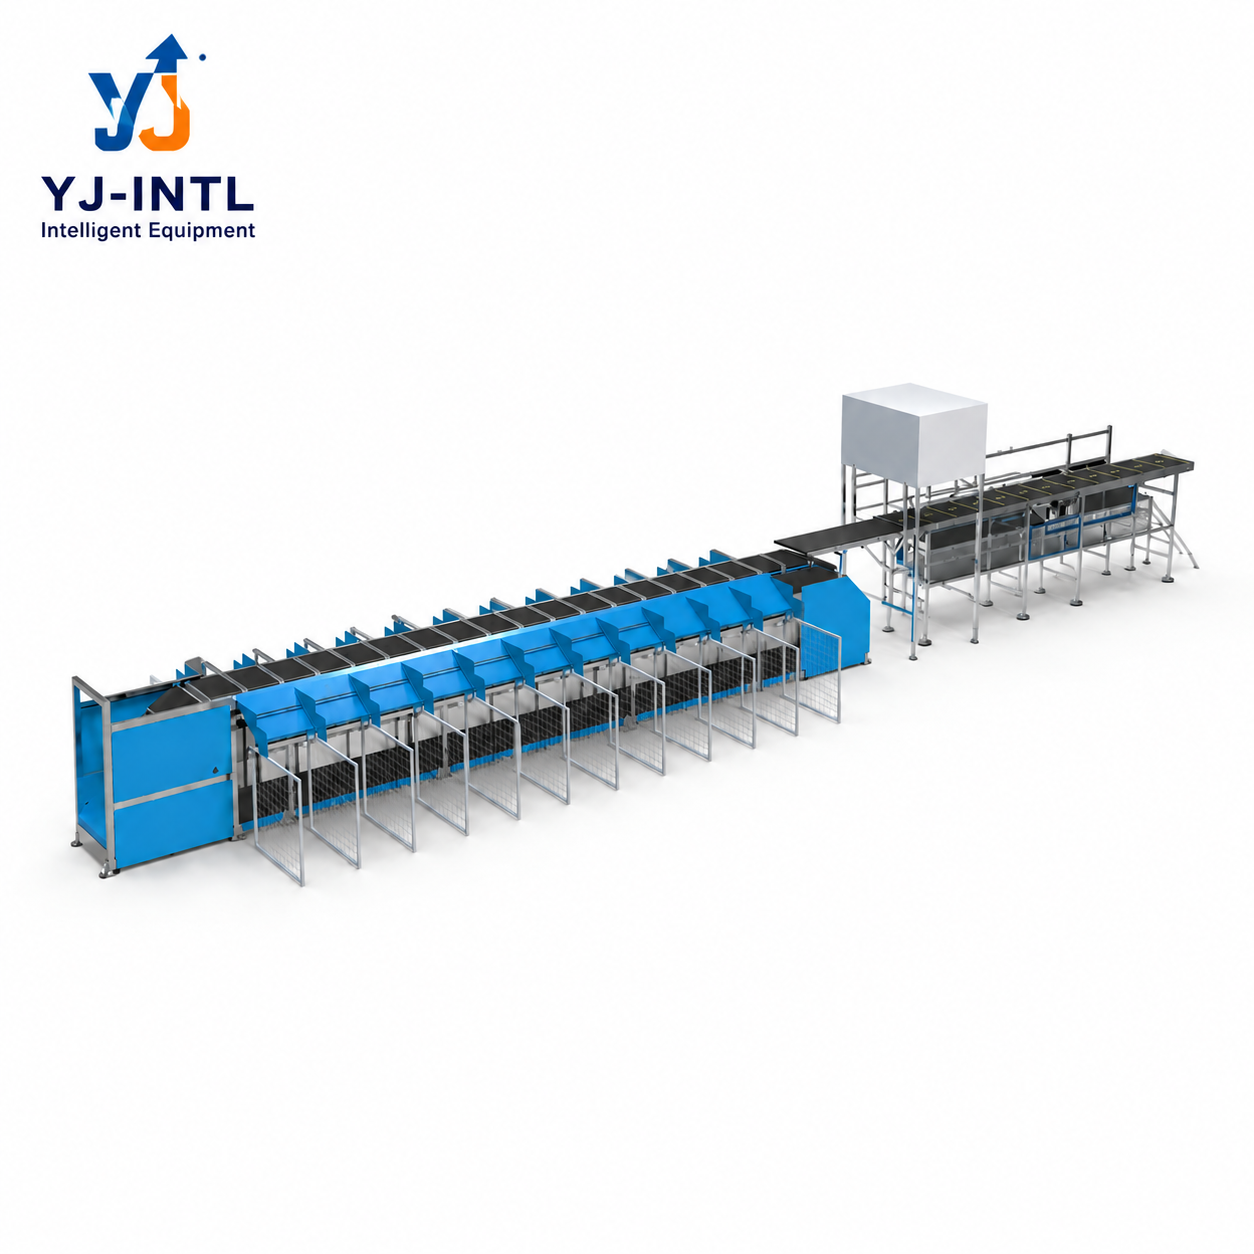
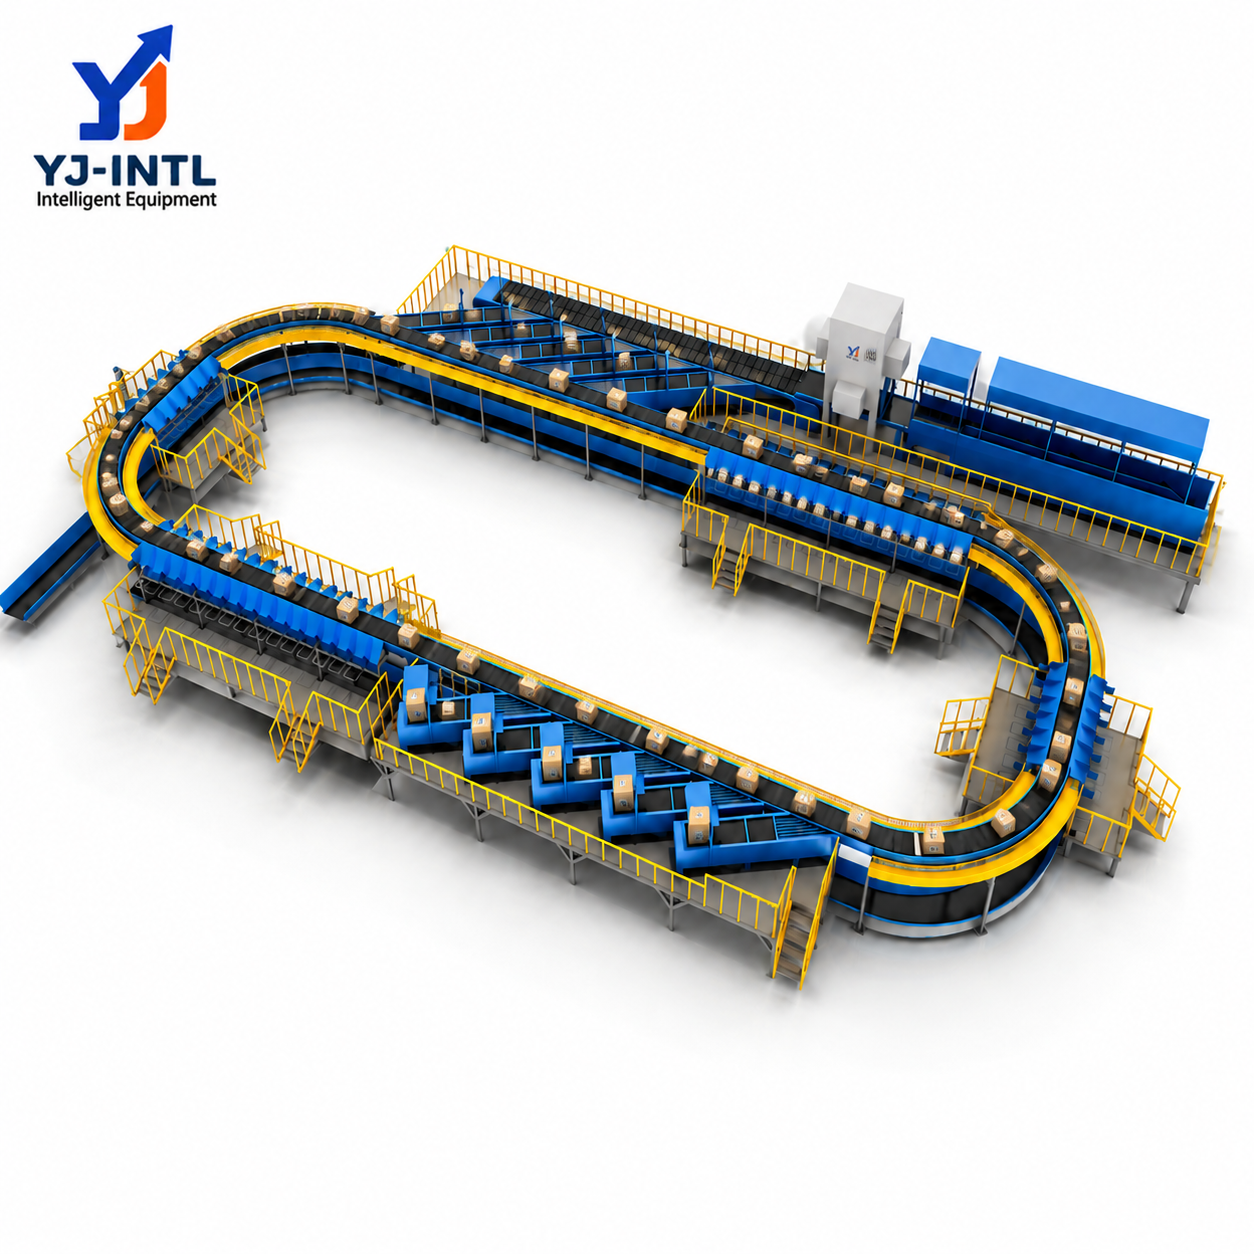
Практично линеарно решење за сортирање са попречним тракама је више од самог сортирача. Комплетан ток материјала може да обухвати индукционе транспортере, опрему за раздвајање и размакњивање предмета, скенере баркодова, Немачкоговорајући, преко-појасни транспортери, сортирни токови, одвозни транспортери, контролна опрема и интерфејси за WMS/WCS.
Инжењерске карактеристике
Флексибилни линеарни распоред
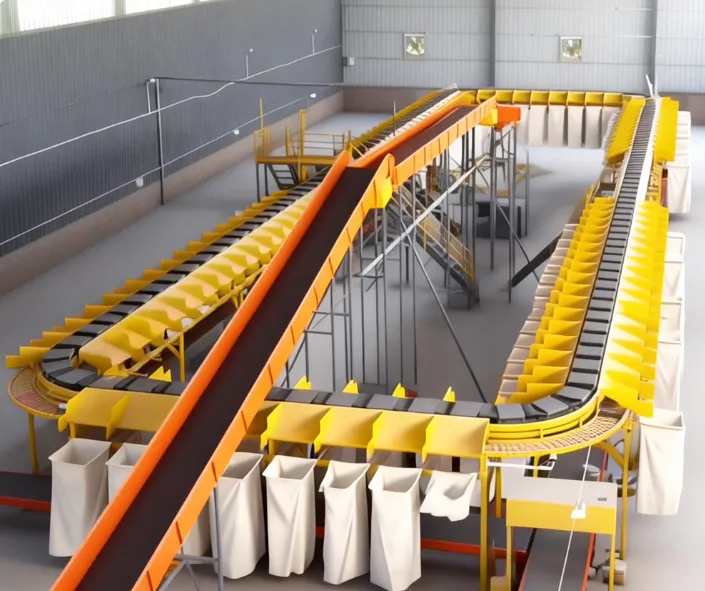
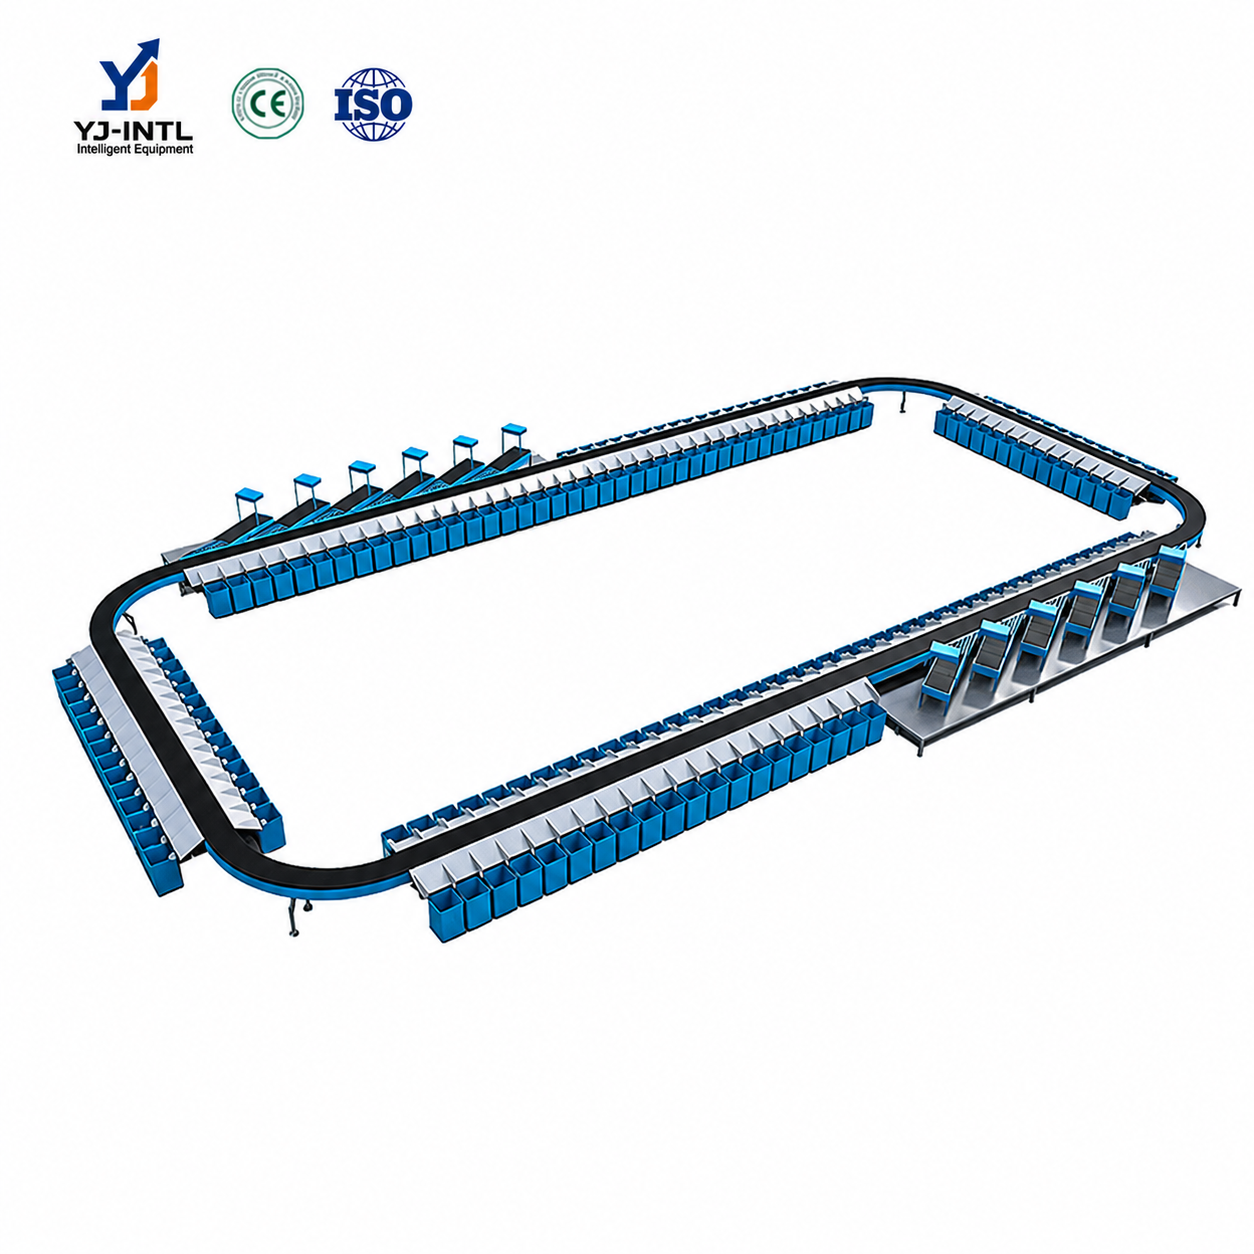
Линеарна конфигурација може се планирати у складу са расположивим подом, положајем индукције, бројем дестинација и даљњим рутама за преузимање. Положаји линија за упућивање и интерфејси линија могу се прилагодити током пројектовања распореда како би одговарали оперативном процесу.
Интегрисана идентификација пошиљки
За аутоматизовано усмеравање, идентитет пошиљке мора остати повезан са правим превозником током читавог процеса сортирања. Препознавање баркода, важење и мерење димензија могу се интегрисати у претходној фази тако да контролни систем има податке потребне за усмеравање и управљање изузецима.
Контролисано истоварivanje преко попречних трака
Сваки превозник користи свој попречни појас да би пренео пакет бочно на назначено одредиште. Овај контролисани приступ истовара је користан када се из једног непрекидног тока сортирања мора послужити више одредишта.
Интеграција WMS/WCS
Слој сортирања може бити повезан са системима за контролу и управљање складиштима. Дизајн интерфејса треба да дефинише мапирање дестинација, идентификацију пошиљки, праћење превозилаца, потврду преусмеравања, руковање изузецима и статус опреме, како би софтвер и проток материјала остали синхронизовани.
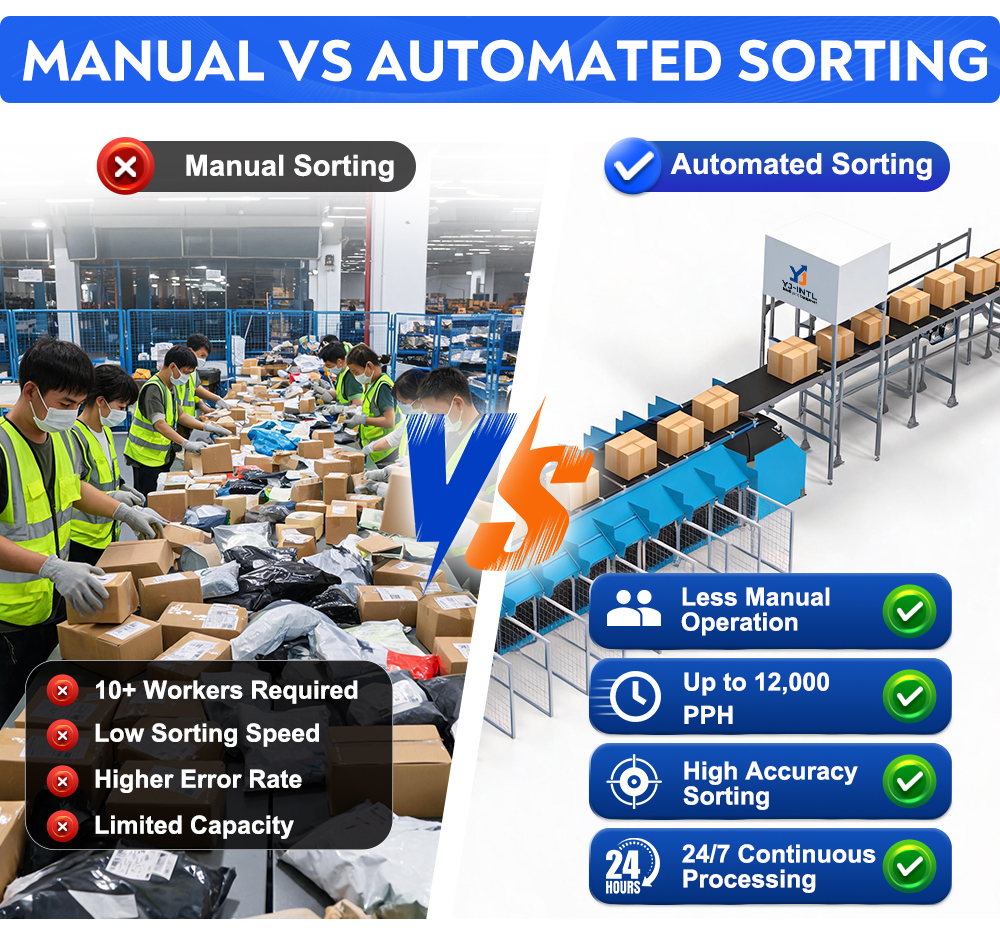
Ручно сортирање наспрам аутоматског сортирања
Како одредити величину линеарног транспортера са попречним тракама?
Избор сортиралишта не би требало да се заснива само на вршном сатном обиму. Основан дизајн узима у обзир расподелу пошиљки, континуирани образац рада, структуру дестинација, ограничења увођења и капацитет даљег тока.
- Дневни обим и обим у сат вршне гужве
- Димензије пошиљке и расподела тежине
- Облик пошиљке, стабилност паковања и површинска својства
- Број дестинација и очекивани будући раст
- Метод индукције, размак и захтеви за оператера
- Локација баркода, читљивост и стопа идентификације
- Доступна површина пода, висина зграде и приступ за одржавање
- Капацитет спушта и захтеви за одвод у низводно
- Захтеви за интерфејс WMS/WCS/PLC
- Потребна резерва, стратегија одржавања и будуће проширење
Примене
Линеарна архитектура преко-трака је погодна за операције које захтевају контролисано усмеравање пошиљки ка више одредишта, укључујући експресне чвориште, испуњење е-трговине, 3PL дистрибуцију, допуну малопродајних објеката, поштанске и курирске услуге. Коначну подобност пошиљке треба потврдити у сарадњи са превозником и дизајном уводног система.
- Дистрибуција поруџбина и пошиљки у е-трговини
- Центри за сортирање експресне и курирске поште
- 3PL дистрибутивни центри за више клијената
- Допуна малопродајне продавнице
- Консолидација пошиљки и сортирање за слање
- Пројекти аутоматизације складишта који захтевају интеграцију са транспортерима и складишним софтвером
Дизајн решења и пројектно инжењеринг
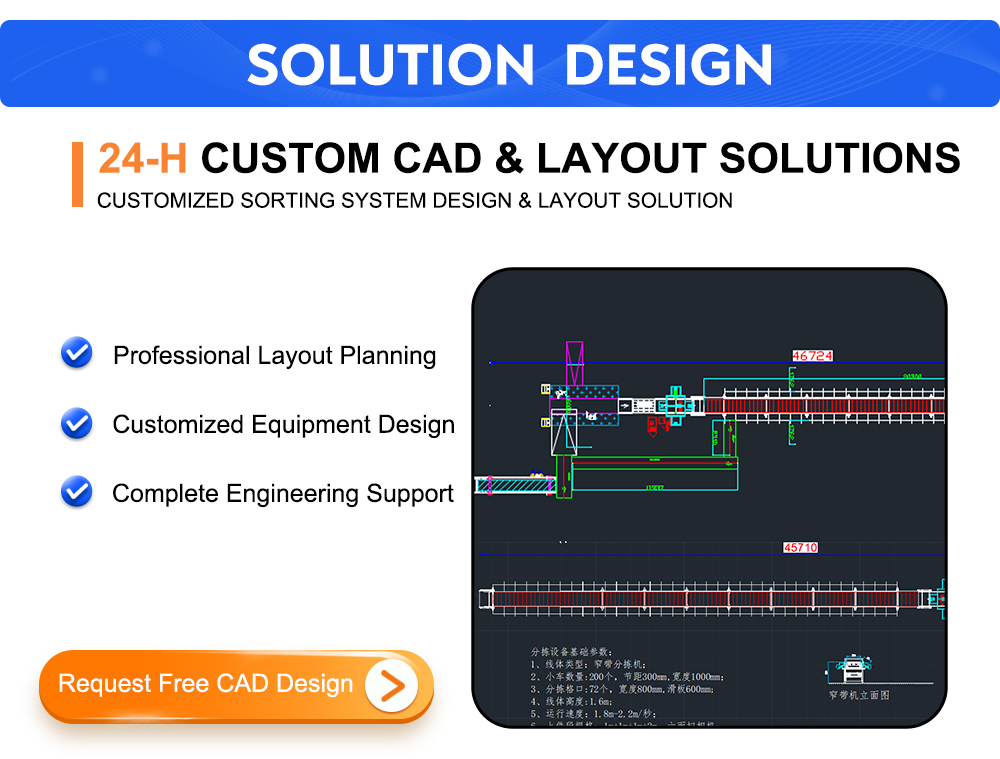
YJ-INTL приступа линеарном сортирајућем појасу са пресеком као делу интегрисаног пројекта протока материјала. Инжењерски процес може обухватити анализу процеса, избор опреме, планирање CAD/распореда, распоред улаза и тобогана, интеграцију управљања и захтеве за пуштање у рад. Материјал испоручен уз производ такође наглашава прилагођена CAD и распоредна решења, подржавајући приступ специфичан за пројекат уместо фиксног отиска машине.
За понуду или прелиминарни пројекат доставите профил парцеле, дневне и вршне количине, листу дестинација, распоред објекта, метод индукције, информације о баркоду, даљи процес и захтеве за интерфејс WMS/WCS. Ови улазни подаци омогућавају да се сортирач, конвејерска мрежа и софтверски интерфејси процене као један систем.
Зашто YJ-INTL?
- Инжењеринг заснован на апликацијама: Параметри система се бирају на основу стварних захтева пошиљки и процеса.
- Комплетна планирања тока материјала: Увођење, идентификација, сортирање, тобогани, одвођење и контролни интерфејси могу се разматрати заједно.
- Могућност прилагођеног распореда: Распоред пристаништа и опреме може се развити око објекта и процеса отпреме.
- Дизајн оријентисан на интеграцију: DWS, идентификација баркодом, WMS/WCS и даља аутоматизација могу бити интегрисани у архитектуру решења.
- Инжењерска валидација: Коначна капацитет и ограничења парцела потврђују се прегледом пријаве и детаљним инжењерингом, уместо да се ослањају само на наведени капацитет машине.
Česta pitanja
Пружена материјал производа YJ-INTL показује максимални капацитет сортирања до 12.000 комада по сату. Стварни одрживи проток зависи од размака носача, стопе индукције, састава пошиљки, квалитета идентификације, расподеле на одредишту, рециркулације и капацитета даљег тока. Стога коначни проток пројекта треба потврдити кроз инжењеринг, а не третирати га као универзалну оперативну стопу.
Систем се може пројектовати за пакете, картонске кутије, вреће и друге стабилне јединичне терете који одговарају дизајну коначног превозника, увођења и истовара. Димензије пакета, тежина, облик, стабилност паковања и стање површине треба прегледати пре избора, посебно за неправилне, прекомерно велике или нестабилне предмете.
Да. Функције идентификације баркодом, важења, димензионисања и DWS могу се интегрисати у складу са архитектуром пројекта. Сортирач такође може да размени информације о рутирању и статусу са WMS/WCS и да се повеже са улазном индукцијском и излазном транспортерском опремом преко дефинисаних интерфејса.
Свака пошиљка се након идентификације и праћења додељује одредишту. Када њен превозник стигне до циљне позиције, попречни појас се креће бочно и преноси пошиљку ка одређеном отвору или преузимајућем транспортеру, без заустављања главног тока превозника.
Да. Распоред дестинација, положај излаза, распоред линија и прикључци за одвођење могу се дизајнирати у складу са распоредом складишта, бројем дестинација, излазним процесом и будућим захтевима за проширење.
Прелиминарна инжењерска ревизија обично захтева димензије парцела и расподелу тежине, дневни и вршне запремине, број дестинација, метод индукције, услове читања баркода, расположиви простор на поду, ограничења зграде, распоред транспортера, капацитет даљег тока и захтеве за интерфејс између WMS и WCS.
Ово је добро прилагођено операцијама у којима запремина пакета, број дестинација и захтеви за радну снагу чине ручно сортирање тешким за доследно скалирање. Аутоматизација може обезбедити континуирано праћење превозилаца и контролисано истоварење, док се коначни пословни случај треба оцењивати у односу на радну снагу, пропусни опсег, простор, интеграцију и оперативне захтеве.
Коначни проток, размак носача, радна брзина, величина пошиљке и опсег тежине, прецизност сортирања, број дестинација, конфигурација увођења и архитектура контроле потврђују се током прегледа апликације, дизајна распореда, симулације/тестирања где је потребно и коначног инжењеринга.
Meet YJ-INTL at CeMAT ASIA 2026: Visit Booth N2-C1-2 for Complete Intralogistics Solutions
Pročitaj više
Meet YJ-INTL at CeMAT ASIA 2026: Sorting Equipment and Complete Intralogistics Solutions
Pročitaj više