
Непрерывная линейная сортировка с поперечными лентами с планировкой и интеграцией на основе конкретного проекта
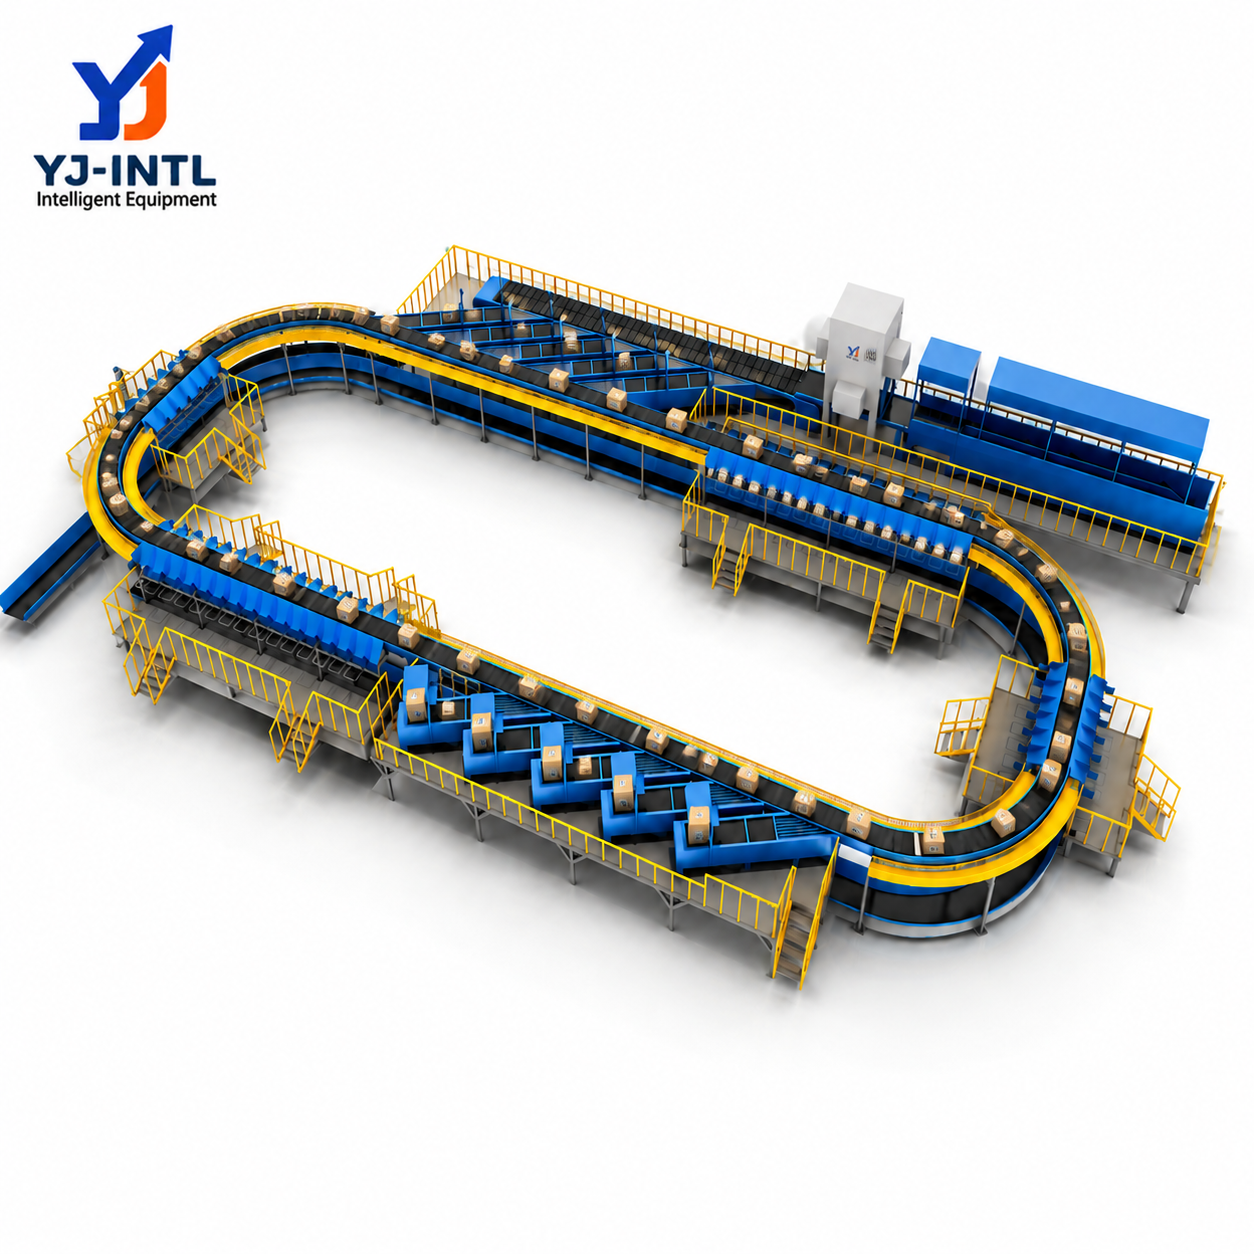
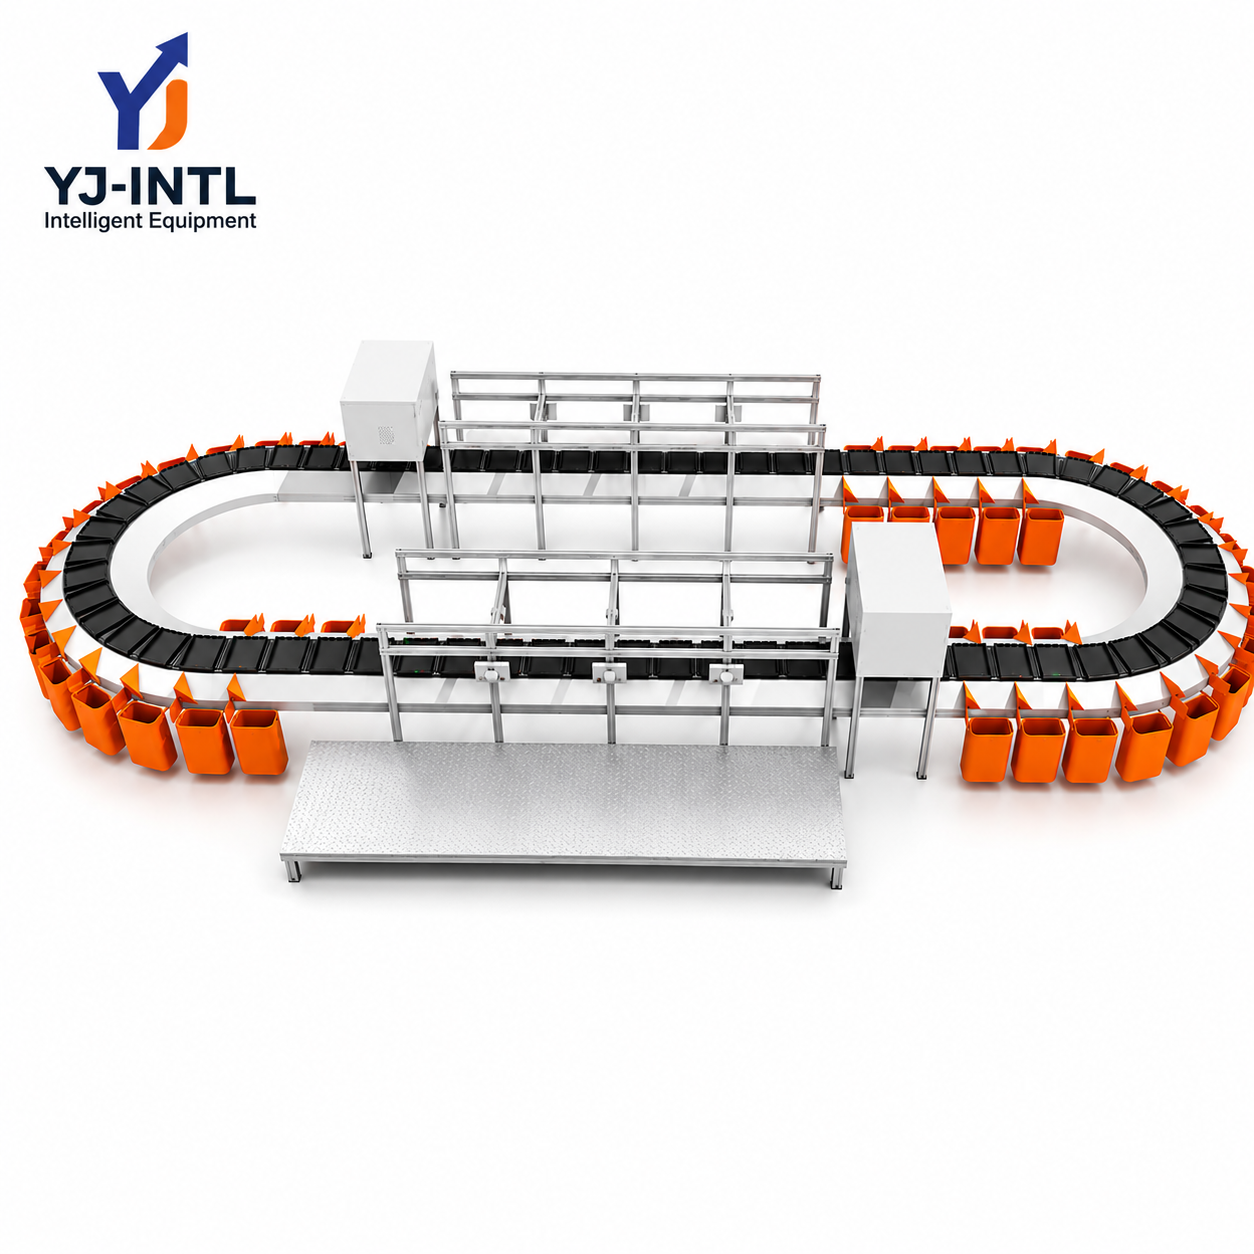
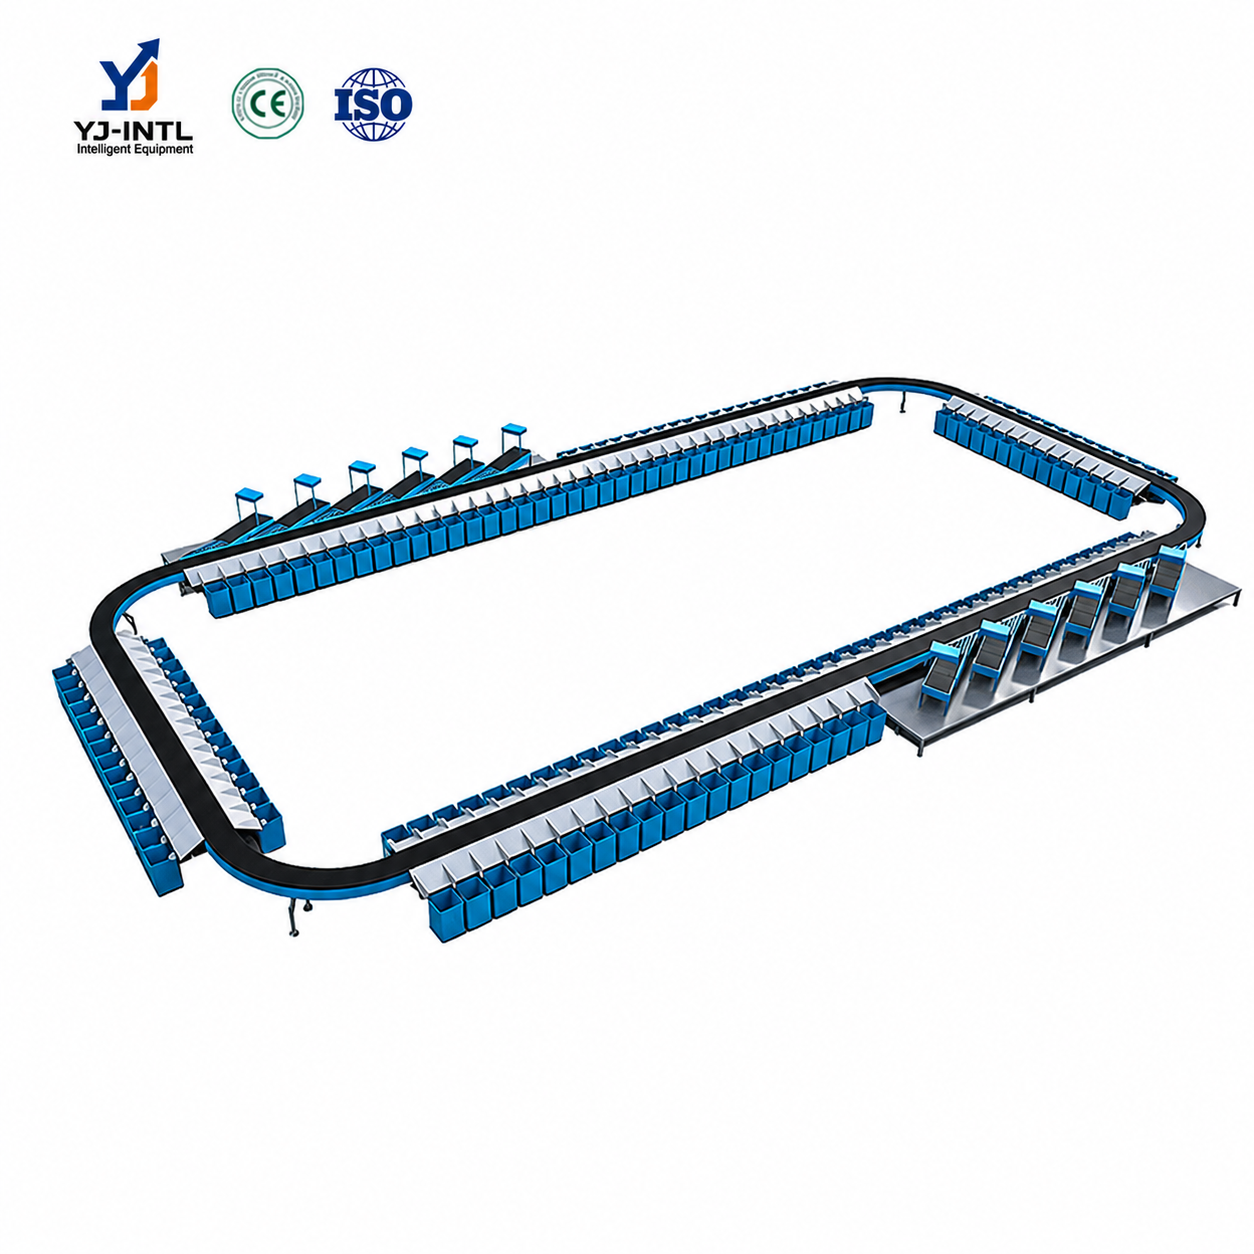
Линейный сортировщик с поперечными лентами | Автоматизированная система сортировки посылок
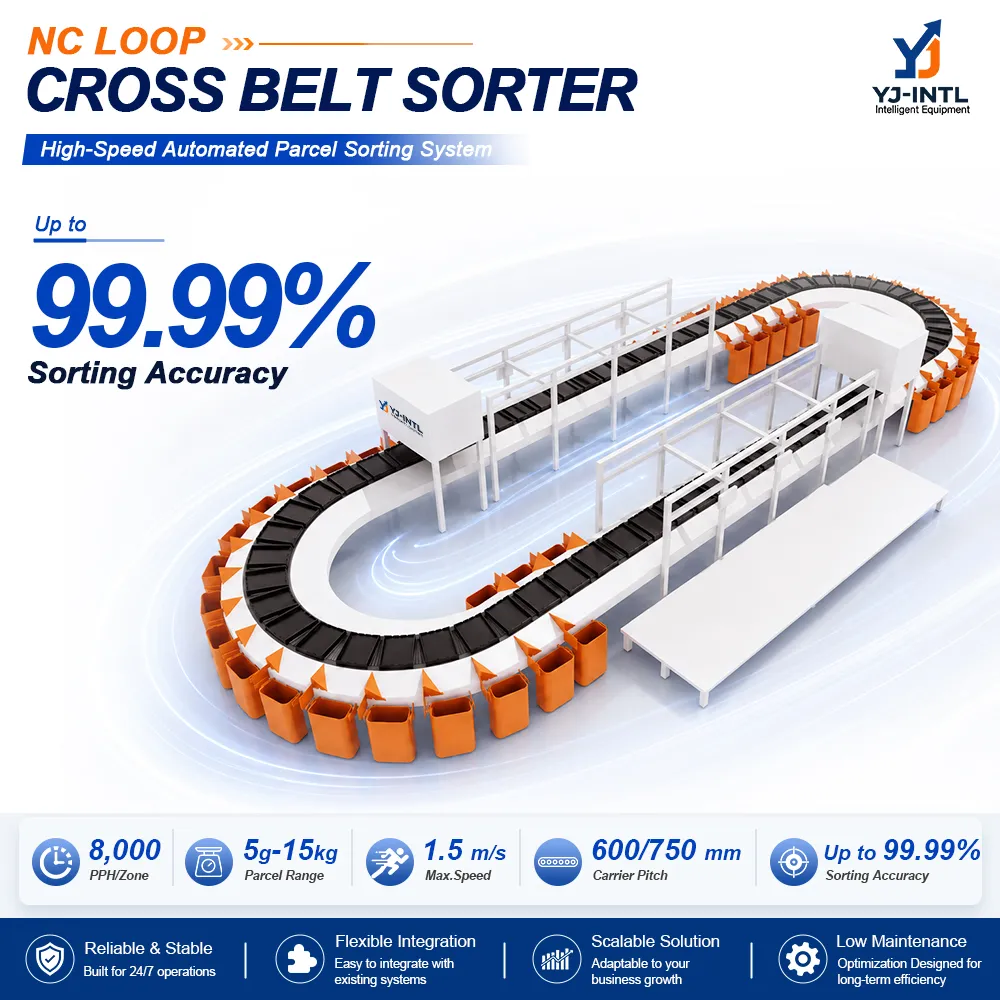
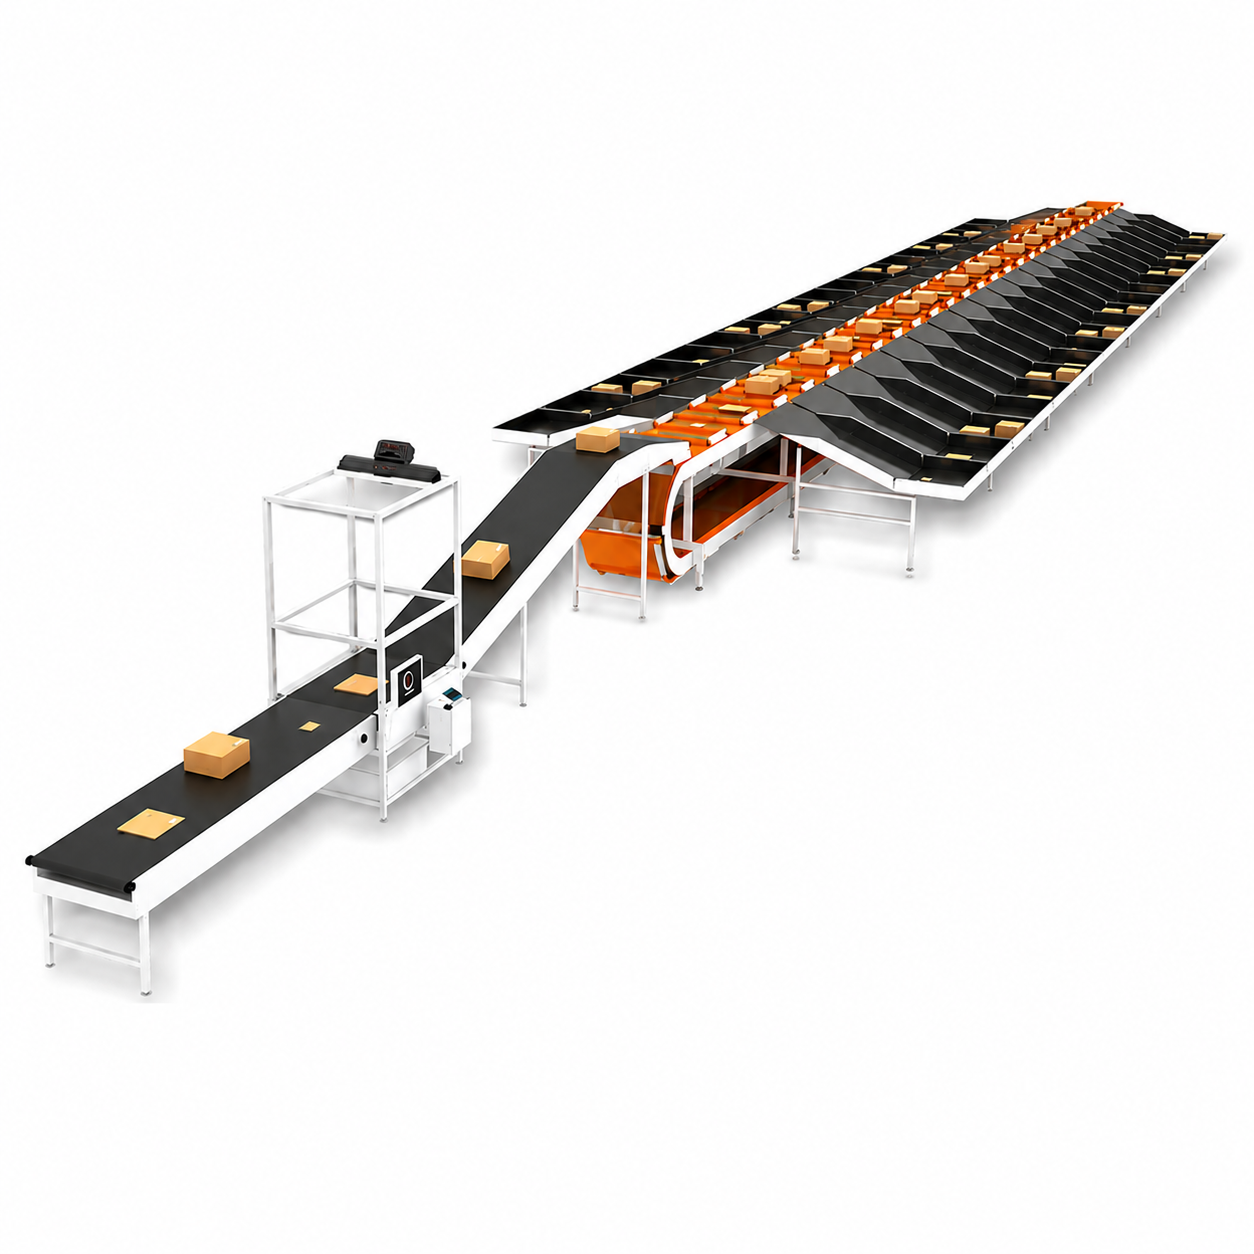
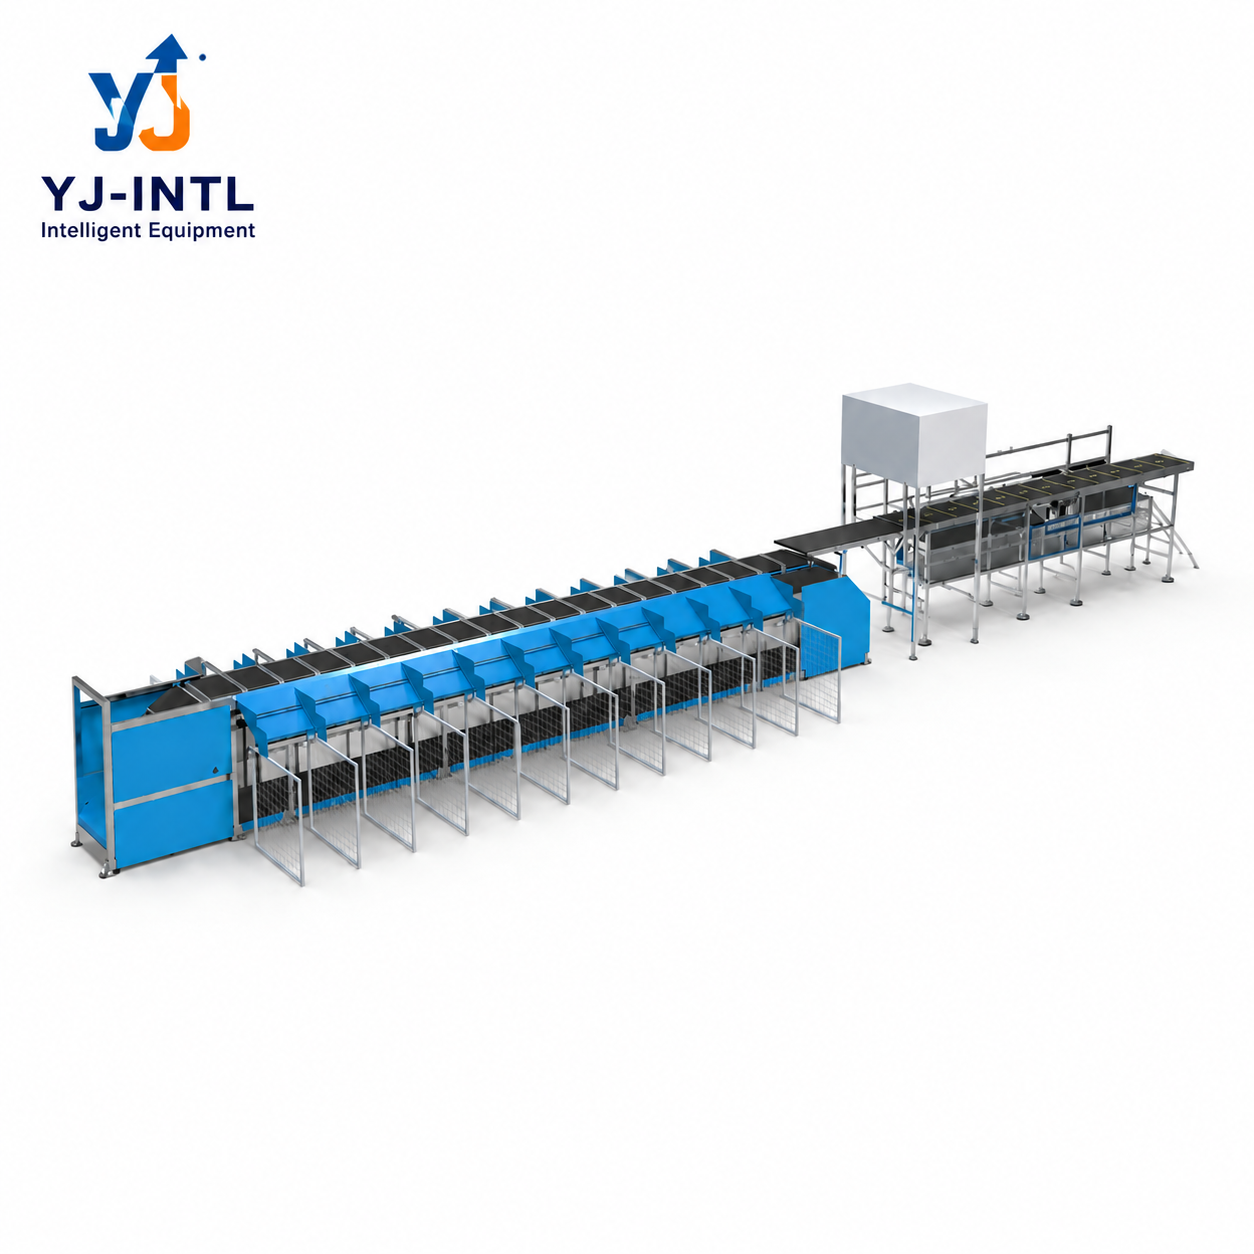
Линейный сортировщик с перекрестными лентами YJ-INTL — это автоматизированная система непрерывной сортировки посылок, предназначенная для логистических центров, центров выполнения заказов электронной коммерции, сторонних логистических операторов (3PL) и дистрибьюторских предприятий. В технических характеристиках продукта указана производительность до 12 000 единиц в час, однако окончательная пропускная способность, конфигурация конвейеров, диапазон размеров посылок и схема расположения пунктов назначения определяются с учётом конкретных условий эксплуатации.
Система объединяет приём посылок, их идентификацию, отслеживание перевозчиков и контролируемую поперечную разгрузку в непрерывный сортировочный поток; в соответствии с требованиями проекта возможна интеграция с системами DWS, WMS/WCS и последующими конвейерами.
- Производительность до 12 000 единиц в час
- Непрерывная линейная сортировка с перекрестными лентами
- Управляемая боковая разгрузка посылок
- Гибкая настройка пунктов сортировки и расположения желобов
- Интеграция с системами DWS, штрих-кодов, WMS и WCS
- Индивидуальное проектирование с использованием CAD и разработка схем расположения
- Конфигурация посылок и пропускной способности с учетом конкретного проекта
Технические характеристики
| Параметры | Технические характеристики |
|---|---|
| Тип продукта | Линейный сортировщик с поперечными лентами |
| Тип сортировки | Сортировка с поперечными конвейерными лентами |
| Схема системы | Линейная конфигурация |
| Производительность сортировки | До 12 000 штук в час* |
| Метод сортировки | Боковая поперечная ленточная разгрузка |
| Сортировка пунктов назначения | Индивидуальная настройка в соответствии с требованиями проекта |
| Тип посылки | Посылки, картонные коробки, мешки и другие устойчивые грузовые единицы, подлежащие технической экспертизе |
| Размеры посылки | Зависит от конкретного проекта; подтверждено на основании фактического профиля участка и проекта опоры |
| Вес посылки | Зависит от конкретного проекта; подтверждается на основе фактического профиля нагрузки и конструкции транспортного средства |
| Идентификация | Возможно сканирование штрих-кодов и интеграция с системой DWS в соответствии с требованиями проекта |
| Взвешивание и измерение габаритов | Доступно в составе комплексного решения для сбора данных о посылках |
| Введение | Ручная, автоматическая или гибридная настройка в зависимости от области применения |
| Управление и интеграция | ПЛК, предназначенные для конкретных проектов, управление сортировочным оборудованием и интерфейсы WMS/WCS |
| Схема системы и желоба | Адаптировано к планировке объекта и процессу отгрузки |
| Применение | Экспресс-логистика, электронная коммерция, 3PL, розничная дистрибуция и посылочные центры |
*Техническое примечание: 12 000 штук в час — это максимальная производительность, указанная в предоставленной документации по продукту. Стабильная рабочая производительность зависит от состава посылок, расстояния между ними на индукционной линии, скорости идентификации, распределения по пунктам назначения, рециркуляции, готовности оборудования и пропускной способности последующих участков линии. Окончательные технические характеристики должны быть утверждены инженерным отделом проекта.
Подробности
Обзор линейного сортировочного конвейера с поперечными лентами
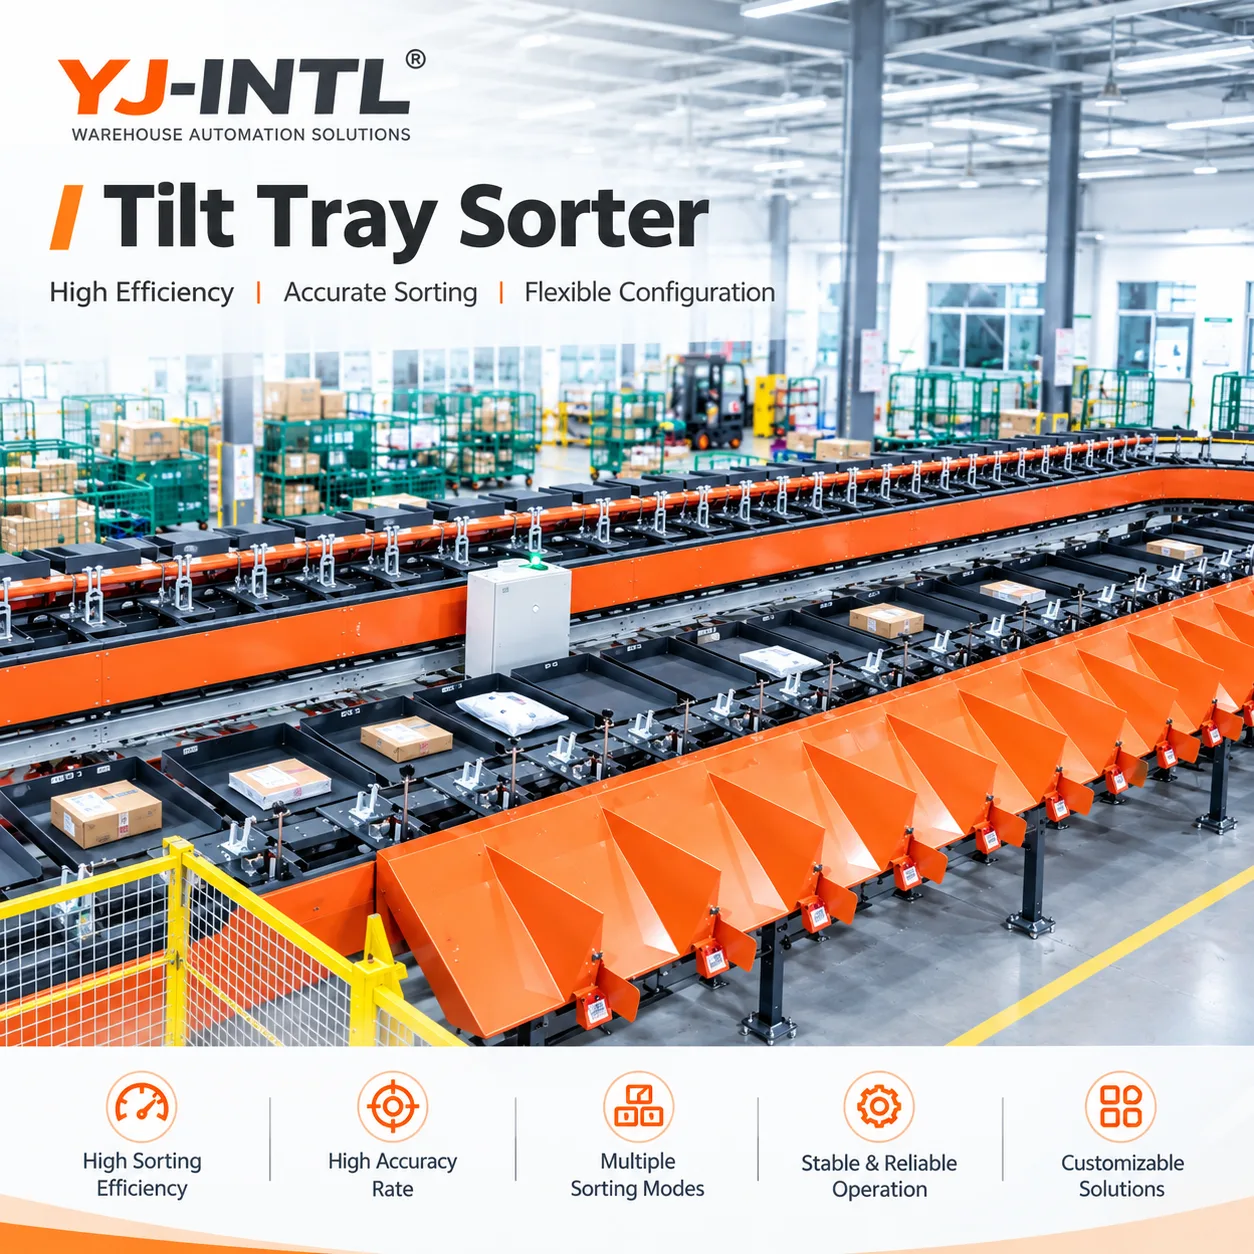
Линейный сортировщик с перекрестными лентами — это решение для непрерывной автоматизированной сортировки посылок, предназначенное для логистических хабов, центров выполнения заказов в сфере электронной коммерции, объектов 3PL, розничной дистрибуции и других сред с большими объемами обработки грузов. В технических характеристиках поставляемого оборудования указана производительность сортировки до 12 000 единиц в час, при этом окончательная конфигурация системы разрабатывается с учётом фактических характеристик посылок, процесса их поступления, количества пунктов назначения и последующего потока.
В отличие от ручной сортировки, система объединяет идентификацию посылок, отслеживание перевозчиков, непрерывную транспортировку и контролируемую поперечную разгрузку в один скоординированный процесс. Каждая посылка назначается конкретному перевозчику и направляется к месту назначения без необходимости остановки основной сортировочной линии при каждом отклонении.
Почему стоит выбрать линейный сортировщик с поперечными лентами?
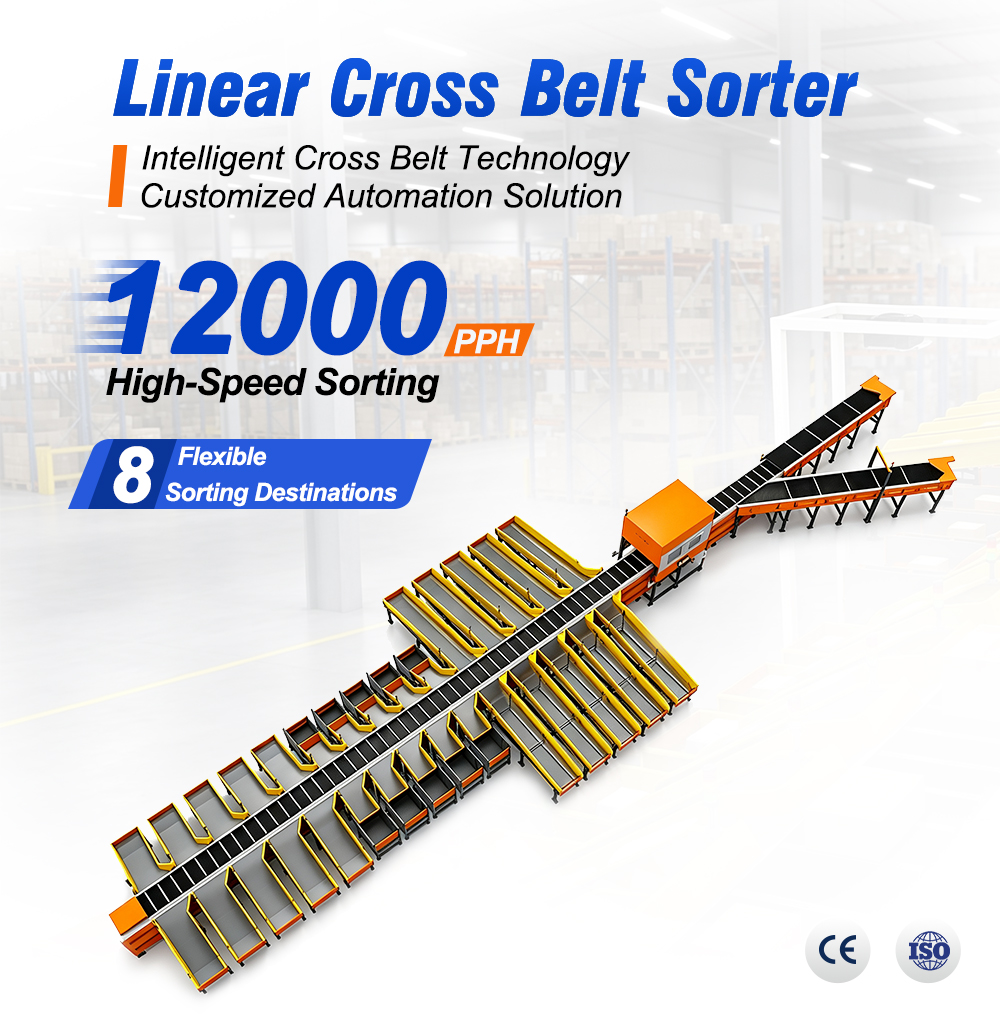
- Непрерывный поток посылок: Перевозчики перемещают посылки через сортировочный участок, а решения о месте назначения принимаются в определённых точках разгрузки.
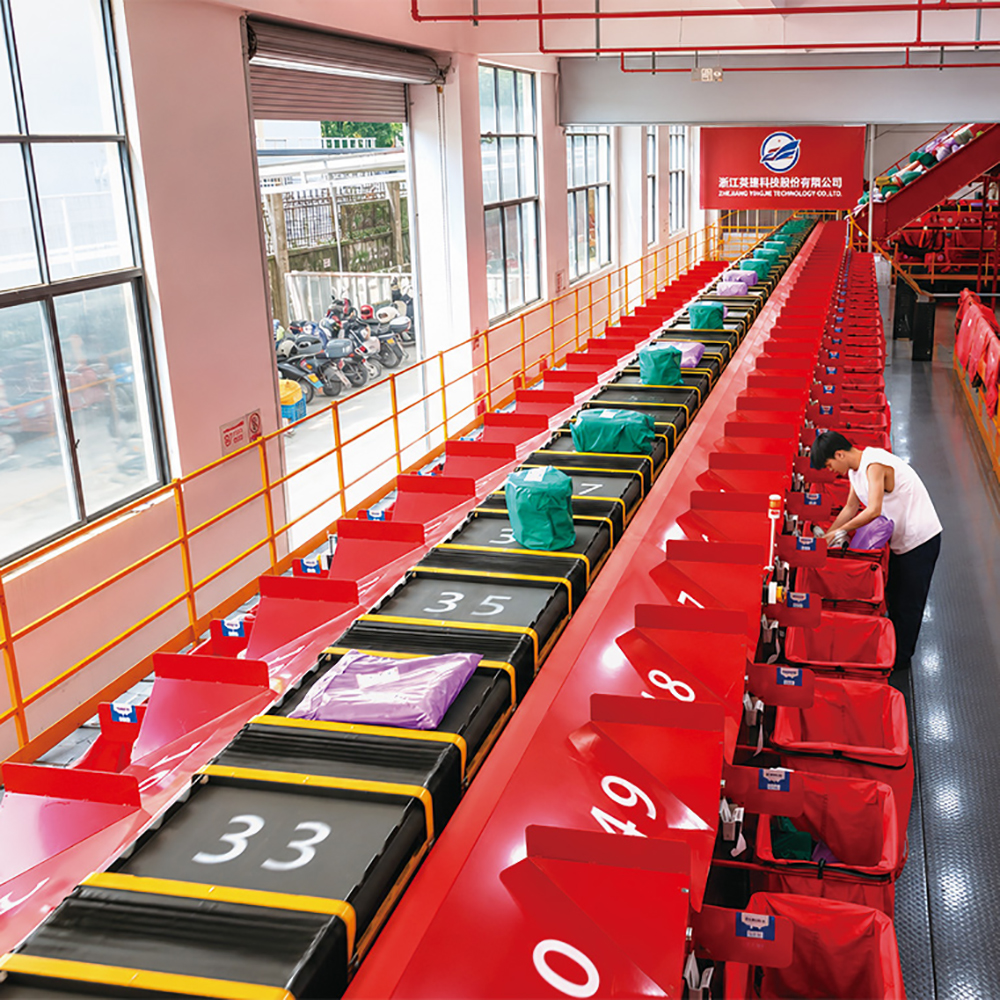
- Регулируемый боковой выпуск: Поперечный конвейер перемещает посылку в боковом направлении к желобу или отводящему конвейеру в назначенном месте назначения.
- Высокая производительность: В технической документации к данному изделию указана производительность до 12 000 штук в час, при условии соблюдения конечных условий применения.
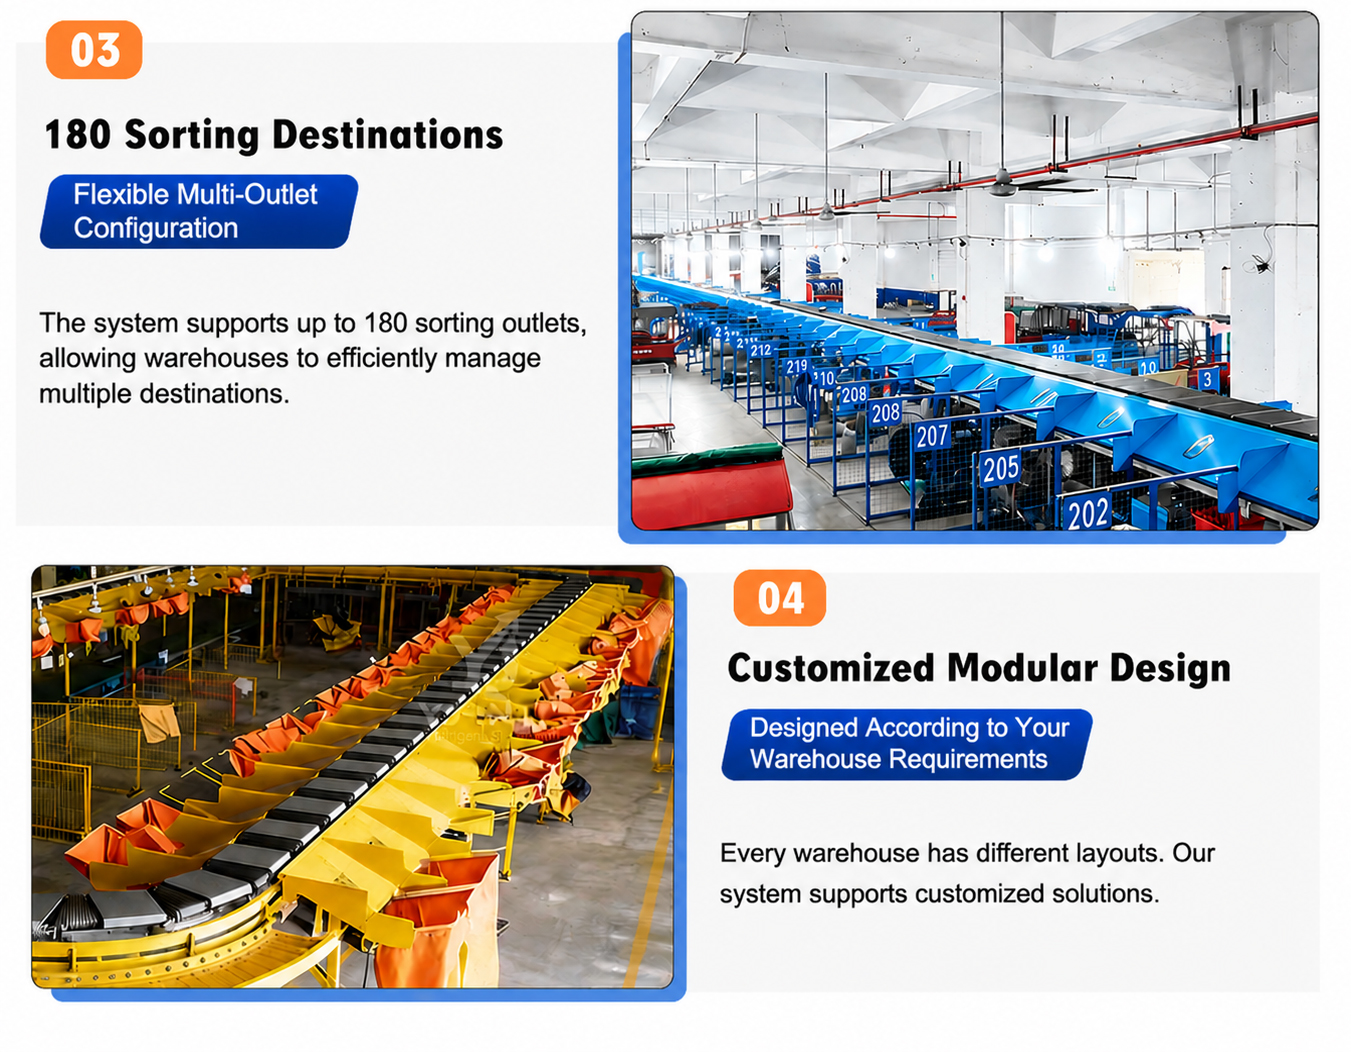
- Гибкое планирование маршрута: Желоба, сортировочные отверстия и линии отгрузки могут быть размещены с учетом планировки объекта и технологического процесса отгрузки.
- Маршрутизация на основе данных: В комплексное решение могут быть интегрированы интерфейсы для сканирования штрих-кодов, взвешивания, измерения габаритов и управления складом.
- Инжиниринг на основе проектов: Конфигурация несущей, индукция, схема размещения, средства управления и интерфейсы на выходе выбираются исходя из фактических эксплуатационных требований, а не на основании одного каталожного номера.
Принцип работы линейного сортировщика с поперечным конвейером
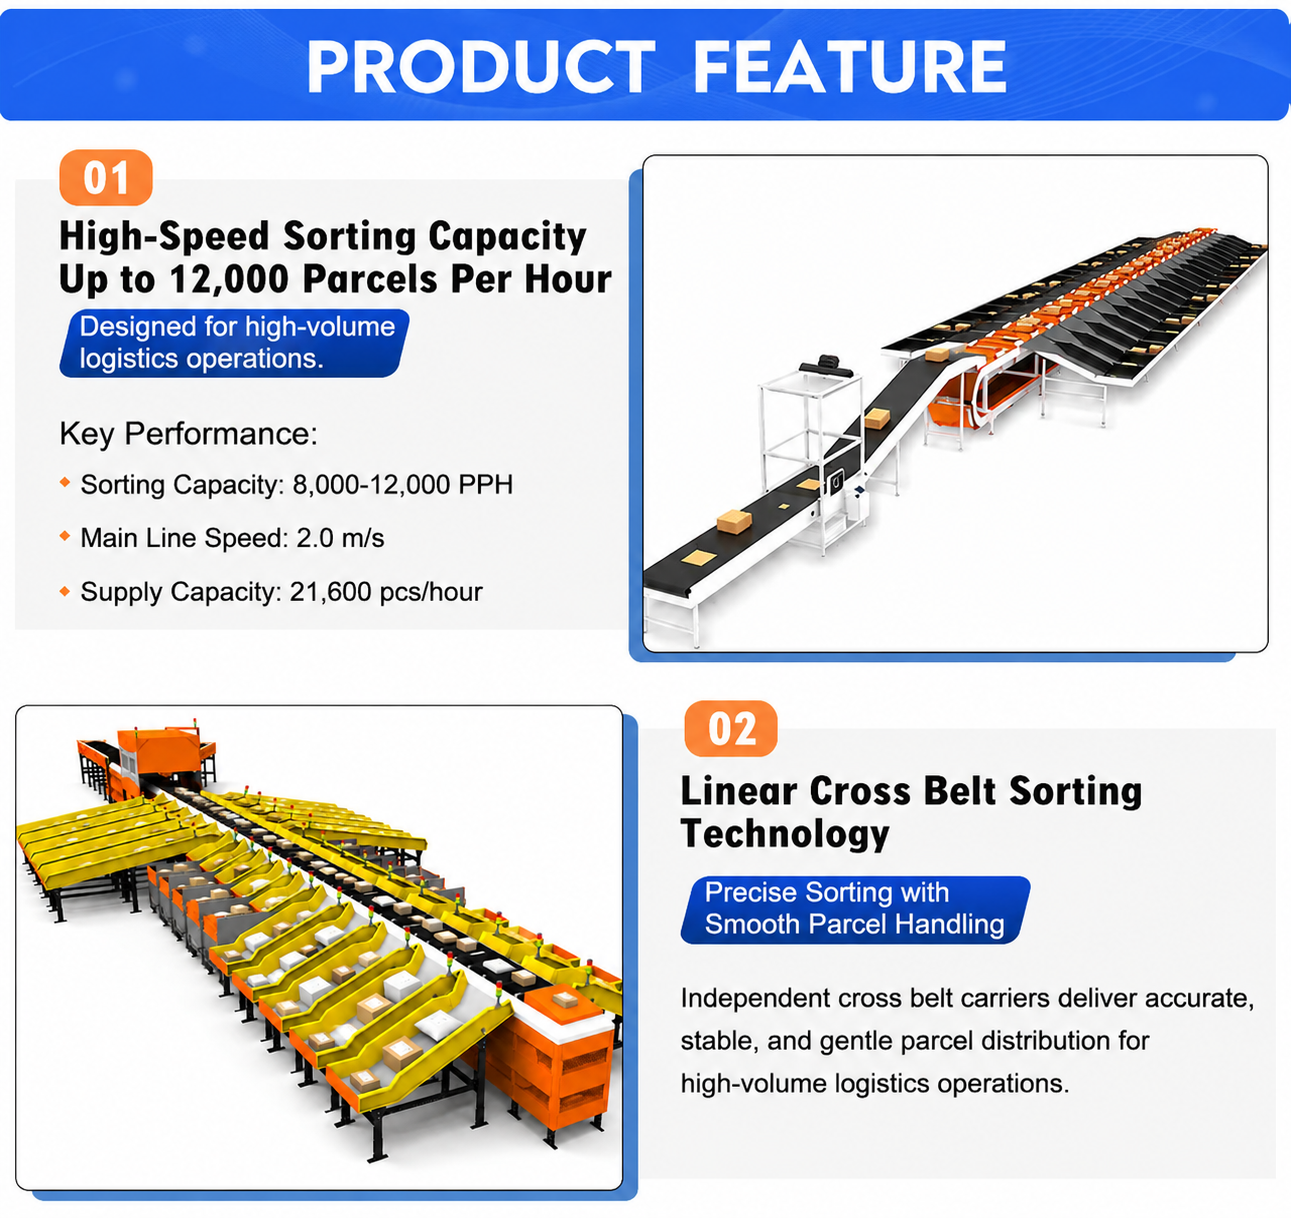
- Введение: Посылки поступают в сортировочную установку посредством ручного, автоматического или гибридного процесса подачи с регулируемым расстоянием между ними.
- Идентификация: Сканирование штрих-кодов и, при необходимости, Системы DWS извлечь информацию о посылке, используемую для определения маршрута.
- Назначение оператора связи: Система управления сопоставляет посылку с поперечным конвейером и пунктом назначения.
- Непрерывная транспортировка: Транспортное средство движется по линейной сортировочной дорожке, а система отслеживает положение посылки и статус маршрута.
- Выбор пункта назначения: Управляющий уровень определяет необходимую точку отправки на основе настроенных правил маршрутизации.
- Выгрузка через поперечный конвейер: В конечной точке конвейерная лента смещается в боковом направлении и передает посылку в соответствующий желоб или на отводящий конвейер.
- Обработка на последующих этапах: Отсортированные посылки поступают на упаковку, консолидацию, погрузку, хранение или другие последующие этапы обработки.
Архитектура системы
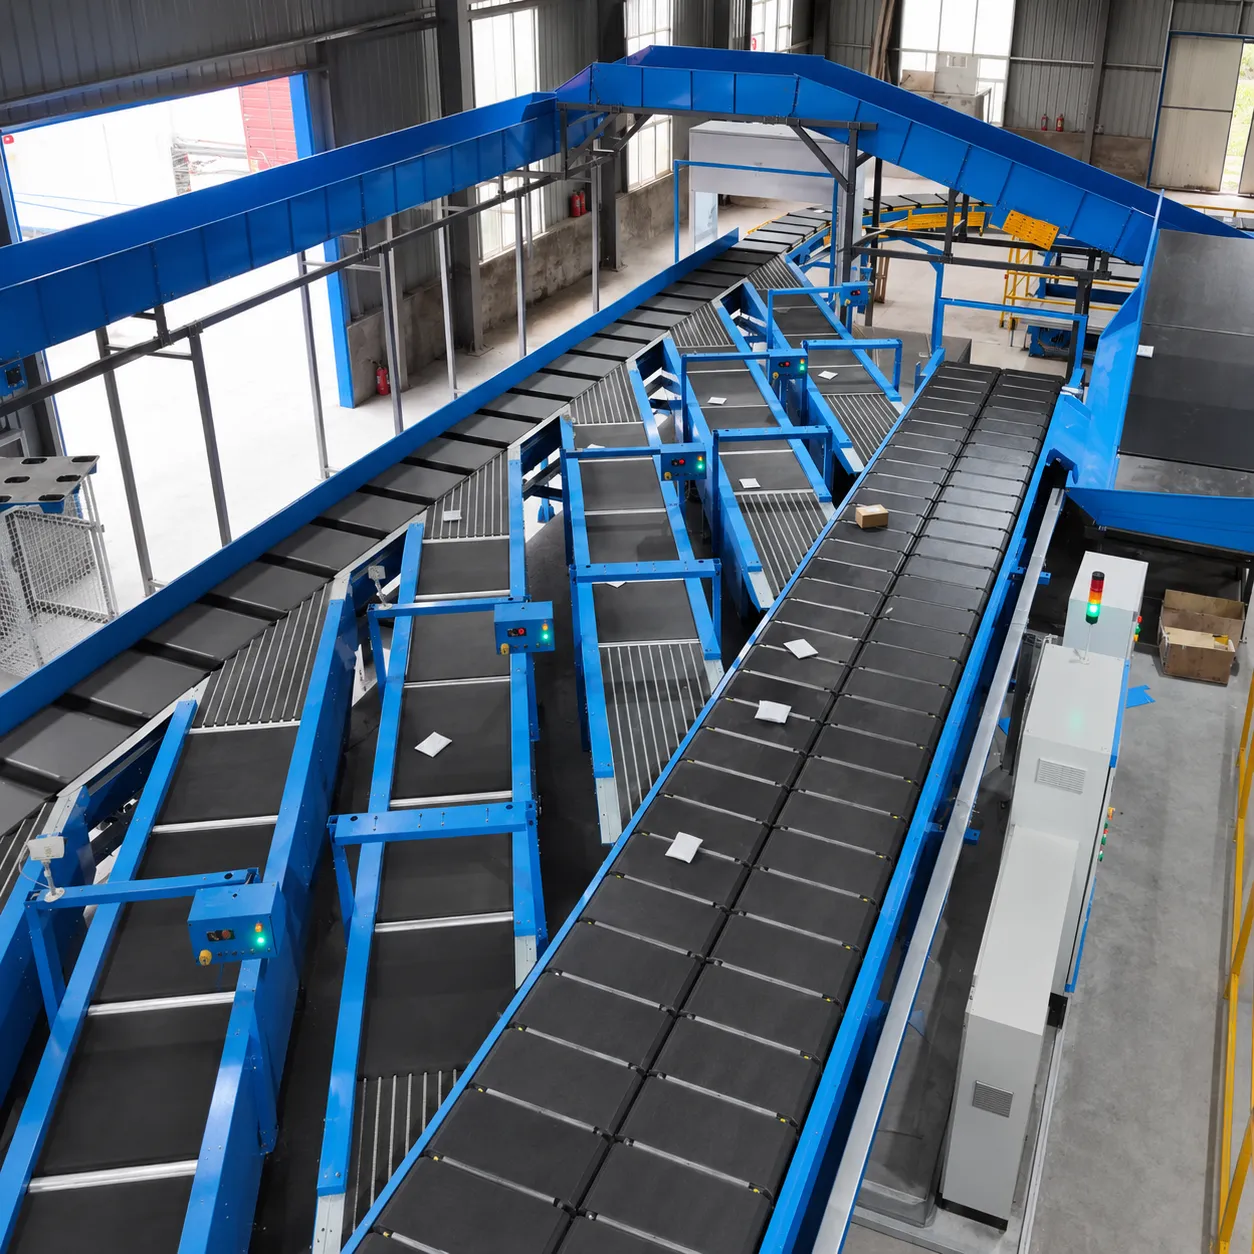
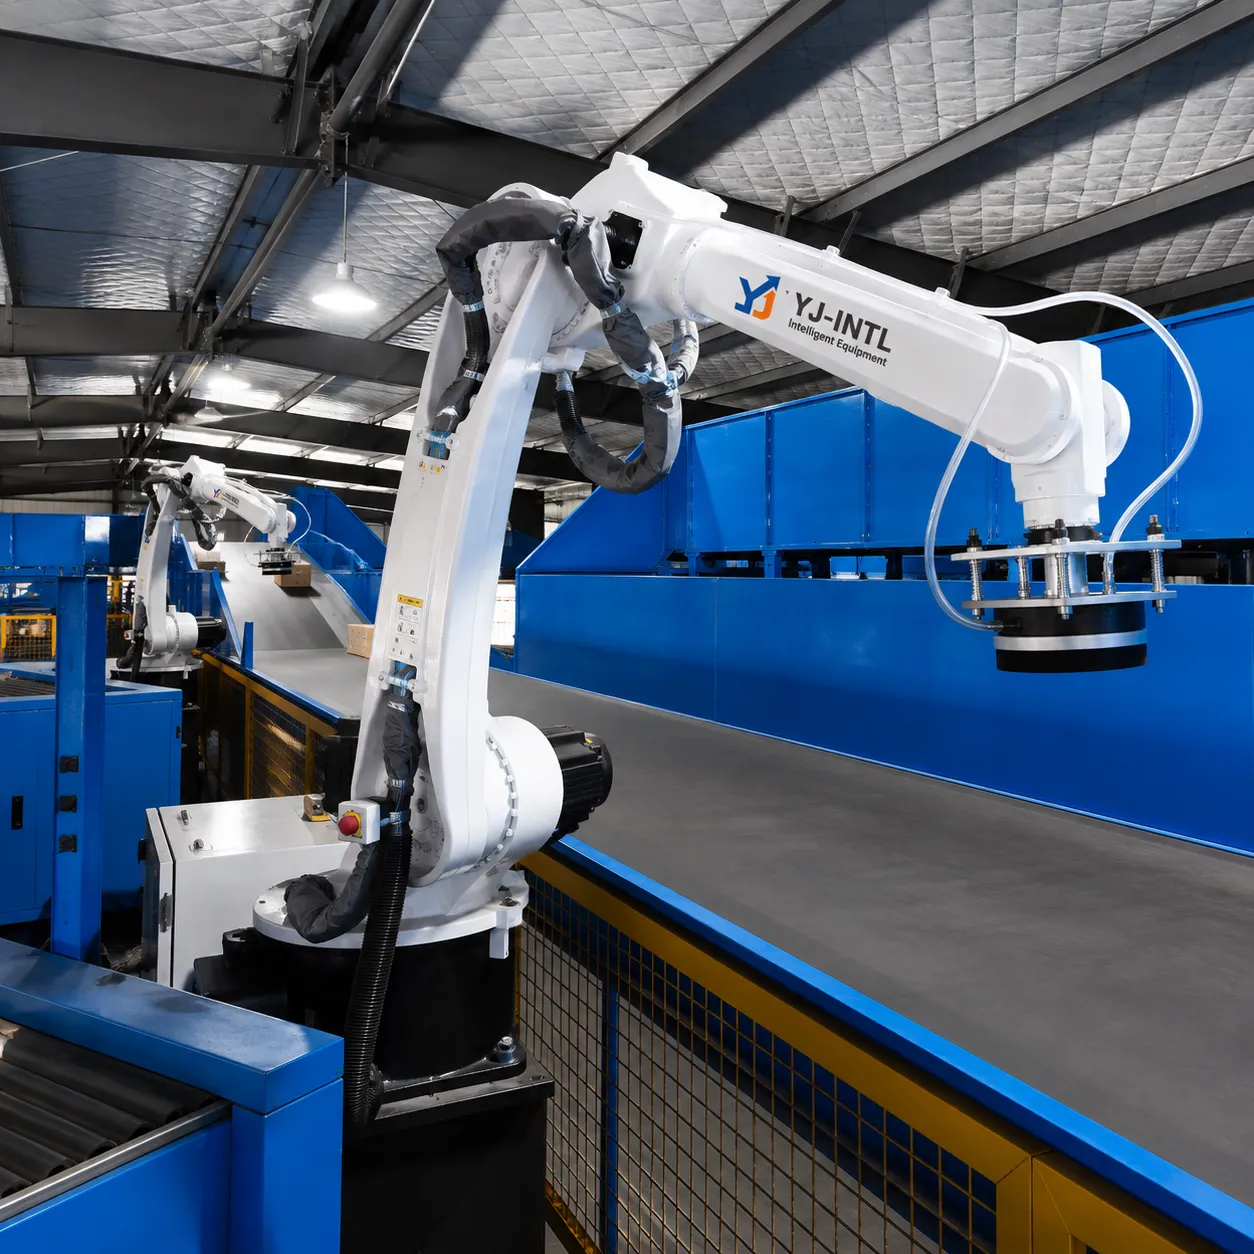
Практичное решение для линейной поперечной ленточной сортировки — это не только сам сортировщик. Полный поток материала может включать индукционные конвейеры, оборудование для разделения и расстановки, считыватели штрих-кодов, Немецкое водное поло, поперечные конвейеры, сортировочные желоба, отводящие конвейеры, управляющее оборудование и интерфейсы WMS/WCS.
Технические характеристики
Гибкая линейная компоновка
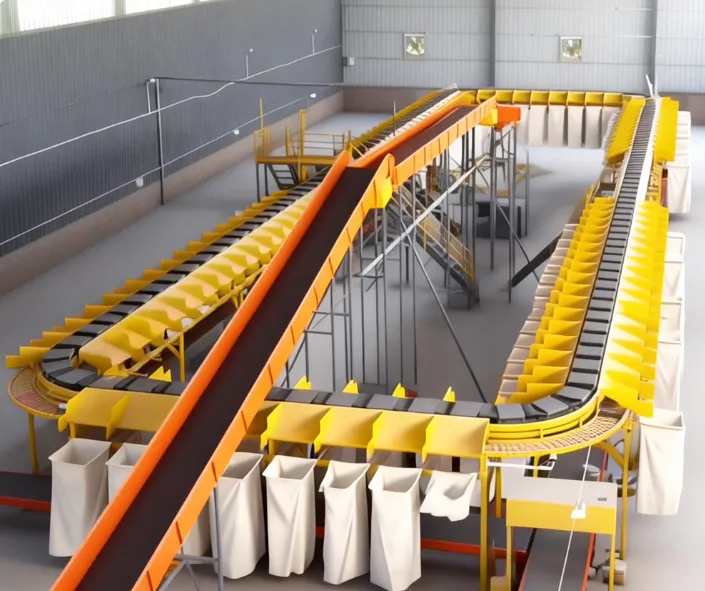
Линейную конфигурацию можно спроектировать с учетом имеющейся площади, места установки индукционной печи, количества пунктов назначения и последующих маршрутов выгрузки. Расположение желобов и соединений линий можно скорректировать на этапе проектирования схемы, чтобы обеспечить соответствие технологическому процессу.
Интегрированная система идентификации посылок
Для автоматической маршрутизации идентификационные данные посылки должны оставаться привязанными к нужному перевозчику на протяжении всего процесса сортировки. Распознавание штрих-кодов, взвешивание и измерение габаритов могут быть интегрированы на предыдущих этапах, чтобы система управления располагала данными, необходимыми для маршрутизации и управления исключительными ситуациями.
Контролируемый вынос через поперечную ленту
Каждый перевозчик использует свой поперечный конвейер для поперечной передачи посылки в назначенный пункт назначения. Такой подход к контролируемой разгрузке целесообразен в тех случаях, когда из одного непрерывного сортировочного потока необходимо обслужить несколько пунктов назначения.
Интеграция WMS/WCS
Сортировочный уровень может быть подключен к системам управления и контроля склада. При разработке интерфейса необходимо определить сопоставление пунктов назначения, идентификацию посылок, отслеживание перевозчиков, подтверждение перенаправления, обработку исключений и состояние оборудования, чтобы обеспечить синхронизацию программного обеспечения и материальных потоков.
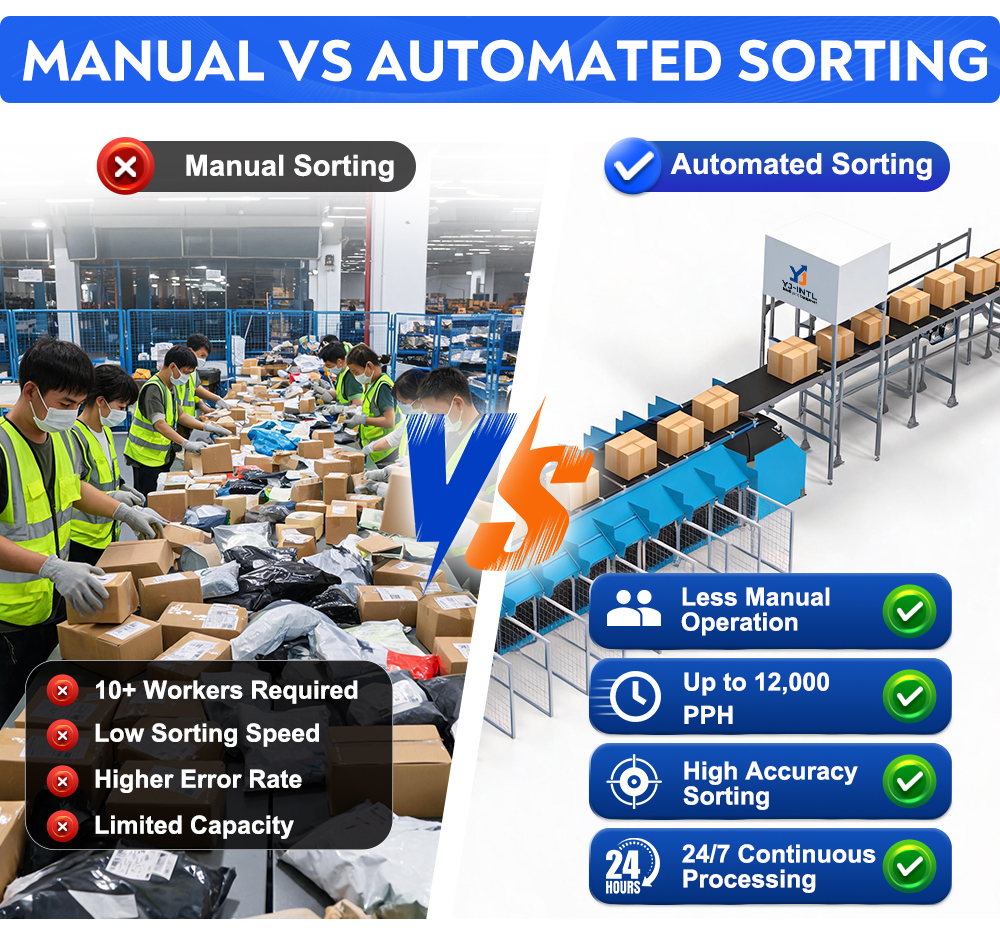
Ручная сортировка и автоматическая сортировка
Как определить размер линейного сортировщика с поперечными лентами?
Выбор сортировочной установки не должен основываться исключительно на пиковом часовом объёме. При разработке обоснованного проекта необходимо учитывать распределение посылок, устойчивый режим работы, структуру пунктов назначения, ограничения по приёму грузов и пропускную способность последующих звеньев цепочки.
- Суточный объем движения и объем движения в часы пик
- Размеры посылки и распределение веса
- Форма посылки, устойчивость упаковки и характеристики поверхности
- Количество направлений и прогнозируемый рост в будущем
- Метод индукции, расстояние между устройствами и требования к оператору
- Расположение штрихкода, читаемость и коэффициент распознавания
- Имеющаяся площадь пола, высота здания и доступ для технического обслуживания
- Производительность желоба и требования к отводу материала вниз по потоку
- Требования к интерфейсам WMS/WCS/PLC
- Требуемая резервированность, стратегия технического обслуживания и будущее расширение
Приложения
Линейная архитектура с поперечными конвейерными лентами подходит для операций, требующих контролируемой маршрутизации посылок по нескольким пунктам назначения, включая экспресс-хабы, центры выполнения заказов в сфере электронной коммерции, дистрибуцию 3PL, пополнение запасов в розничной торговле, а также почтовые и курьерские операции. Окончательная пригодность посылок должна быть подтверждена с учетом требований перевозчика и конструкции системы подачи.
- Обработка заказов в электронной коммерции и доставка посылок
- Сортировочные центры экспресс-доставки и курьерских служб
- Многоклиентские распределительные центры 3PL
- Пополнение запасов в розничных магазинах
- Объединение посылок и сортировка исходящих отправлений
- Проекты по автоматизации складов, требующие интеграции с конвейерными системами и складским программным обеспечением
Разработка решений и проектирование
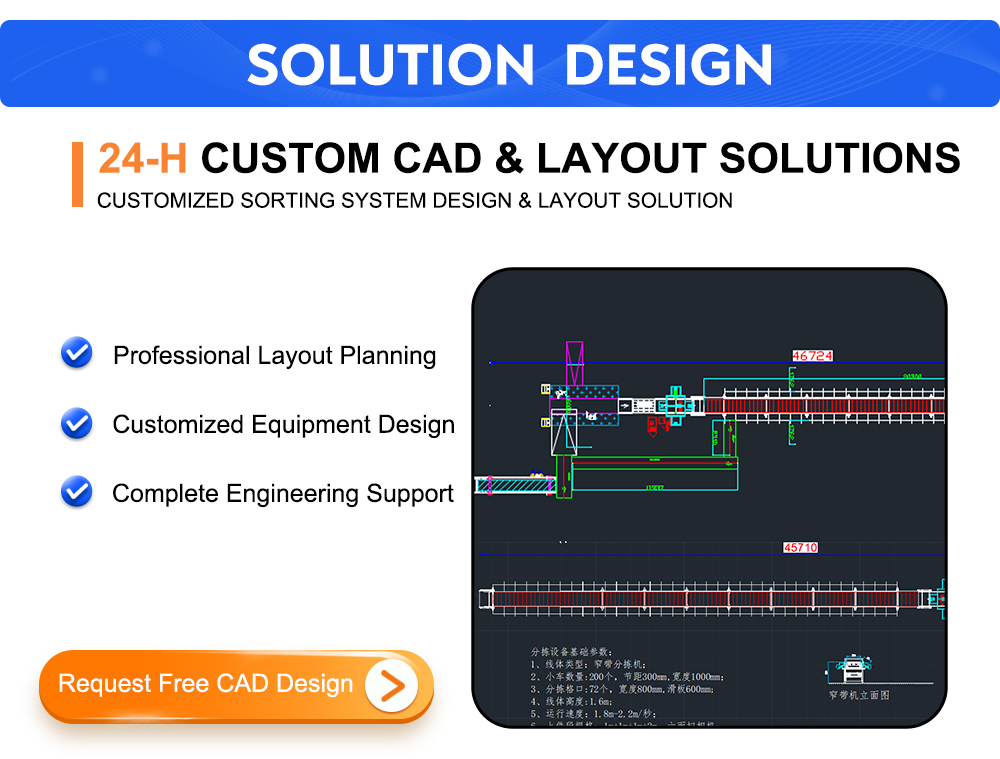
Компания YJ-INTL рассматривает линейный сортировщик с поперечными лентами как часть комплексного проекта по организации материальных потоков. Инжиниринг может включать анализ технологического процесса, подбор оборудования, проектирование с использованием CAD и планировку, размещение вводов и желобов, интеграцию систем управления, а также требования к вводу в эксплуатацию. В материалах по поставляемому продукту также делается акцент на индивидуальные решения в области CAD и планировки, что способствует применению подхода, ориентированного на конкретный проект, а не на фиксированную площадь установки оборудования.
Для получения коммерческого предложения или предварительного проекта предоставьте профиль посылок, суточные и пиковые объемы, список пунктов назначения, схему расположения объекта, метод поступления грузов, информацию о штрих-кодах, последующие этапы обработки, а также требования к интерфейсам WMS/WCS. Эти данные позволяют провести комплексную оценку сортировочного оборудования, конвейерной сети и программных интерфейсов как единой системы.
Почему YJ-INTL?
- Инжиниринг на основе приложений: Параметры системы выбираются исходя из фактических требований к партиям и технологическим процессам.
- Комплексное планирование материальных потоков: Системы подачи, идентификации, сортировки, желоба, отгрузки и интерфейсы управления можно рассматривать в комплексе.
- Возможность настройки макета: Планировка сортировочных портов и расположение оборудования могут быть разработаны с учетом особенностей объекта и технологического процесса отгрузки.
- Проектирование, ориентированное на интеграцию: В архитектуру решения могут быть включены системы DWS, идентификация по штрих-кодам, WMS/WCS и средства автоматизации последующих этапов.
- Инженерная валидация: Окончательные показатели производительности и ограничения по размеру посылок подтверждаются в ходе рассмотрения заявки и детального проектирования, а не только на основании заявленной номинальной производительности оборудования.
Вопросы и ответы
В предоставленной технической документации на продукт YJ-INTL указана максимальная производительность сортировки до 12 000 штук в час. Фактическая устойчивая пропускная способность зависит от шага транспортера, скорости погрузки, состава посылок, качества идентификации, распределения по пунктам назначения, рециркуляции и пропускной способности последующих участков линии. Поэтому окончательную пропускную способность проекта следует подтвердить в ходе инженерных расчетов, а не рассматривать как универсальный эксплуатационный показатель.
Система может быть спроектирована для обработки посылок, картонных коробок, мешков и других устойчивых единиц груза, которые соответствуют конструкции конечного транспортера, а также устройствам загрузки и разгрузки. Перед выбором системы следует учесть размеры, вес, форму, устойчивость упаковки и состояние поверхности посылок, особенно в случае нестандартных, негабаритных или неустойчивых грузов.
Да. В соответствии с архитектурой проекта можно интегрировать функции идентификации по штрих-коду, взвешивания, измерения габаритов и DWS. Сортировочная установка также может обмениваться информацией о маршрутизации и статусе с системами WMS/WCS и подключаться к предшествующему оборудованию для подачи грузов и последующему конвейерному оборудованию через заданные интерфейсы.
После идентификации и отслеживания каждая посылка направляется к месту назначения. Когда ее транспортер достигает заданной позиции, поперечный конвейер перемещается в поперечном направлении и переносит посылку к назначенному желобу или отводящему конвейеру, не останавливая основной поток транспортеров.
Да. Расположение пунктов сортировки, положение желобов, схема линий и подключения к системам отгрузки можно спроектировать с учетом планировки склада, количества пунктов назначения, процесса отгрузки и будущих потребностей в расширении.
Для проведения предварительного технического анализа, как правило, требуются следующие данные: размеры грузовых единиц и распределение веса, суточный и пиковый объём, количество пунктов назначения, метод погрузки, условия считывания штрих-кодов, доступная площадь, ограничения, связанные со зданием, расположение желобов, пропускная способность последующих участков и требования к интерфейсу WMS/WCS.
Данная система хорошо подходит для операций, в которых объем посылок, количество пунктов назначения и потребности в рабочей силе затрудняют стабильное масштабирование ручной сортировки. Автоматизация позволяет обеспечить непрерывное отслеживание перевозчиков и контролируемую разгрузку, при этом окончательное экономическое обоснование следует оценивать с учетом требований к трудовым ресурсам, пропускной способности, площади, интеграции и эксплуатации.
Окончательная пропускная способность, шаг ленты, рабочая скорость, диапазон размеров и веса посылок, точность сортировки, количество пунктов назначения, конфигурация индукционных конвейеров и архитектура системы управления подтверждаются в ходе рассмотрения заявки, разработки схемы размещения, моделирования/тестирования (при необходимости) и окончательного проектирования.
Meet YJ-INTL at CeMAT ASIA 2026: Visit Booth N2-C1-2 for Complete Intralogistics Solutions
Читать далее
Meet YJ-INTL at CeMAT ASIA 2026: Sorting Equipment and Complete Intralogistics Solutions
Читать далее
Посетите стенд YJ-INTL на выставке CeMAT ASIA 2026: откройте для себя интеллектуальные решения для автоматизации складов
Читать далее