
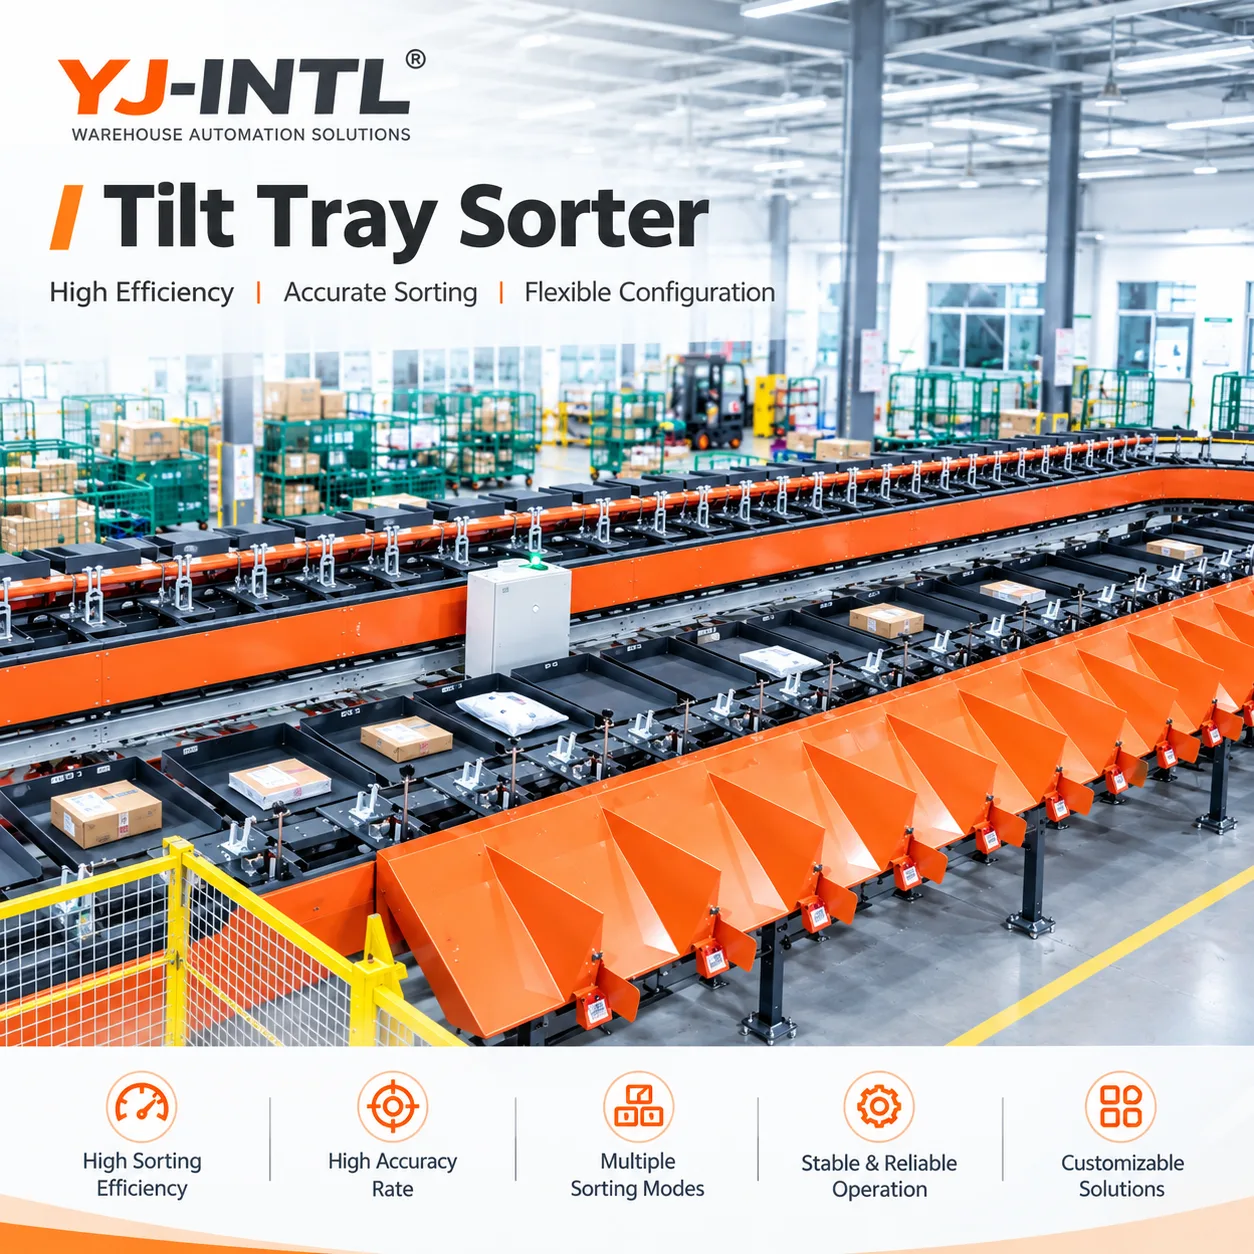
Кросс-белт сортер
Линейный сортировщик с поперечными лентами | Автоматизированная система сортировки посылок
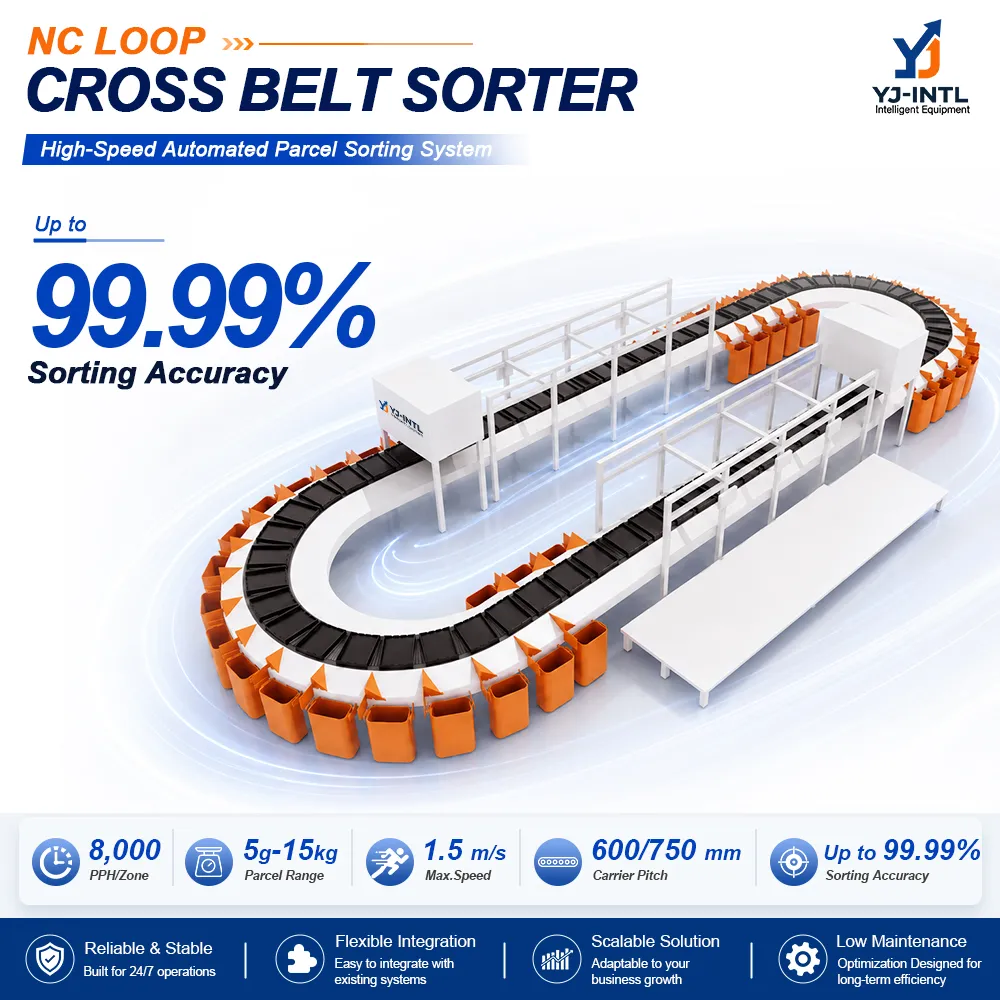
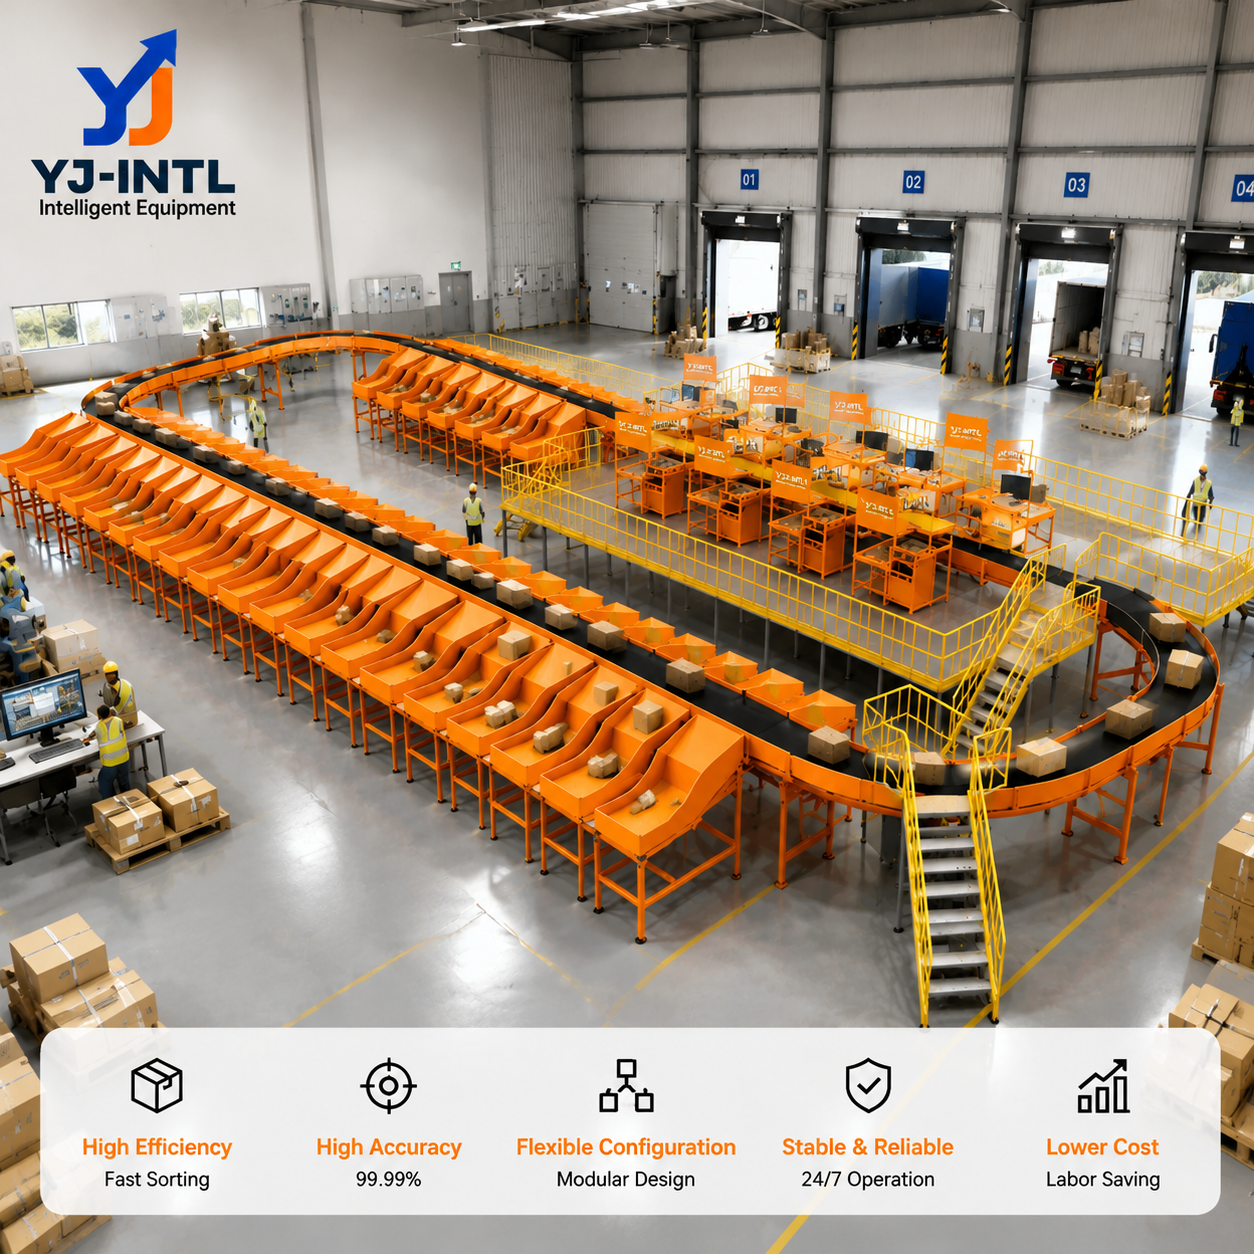
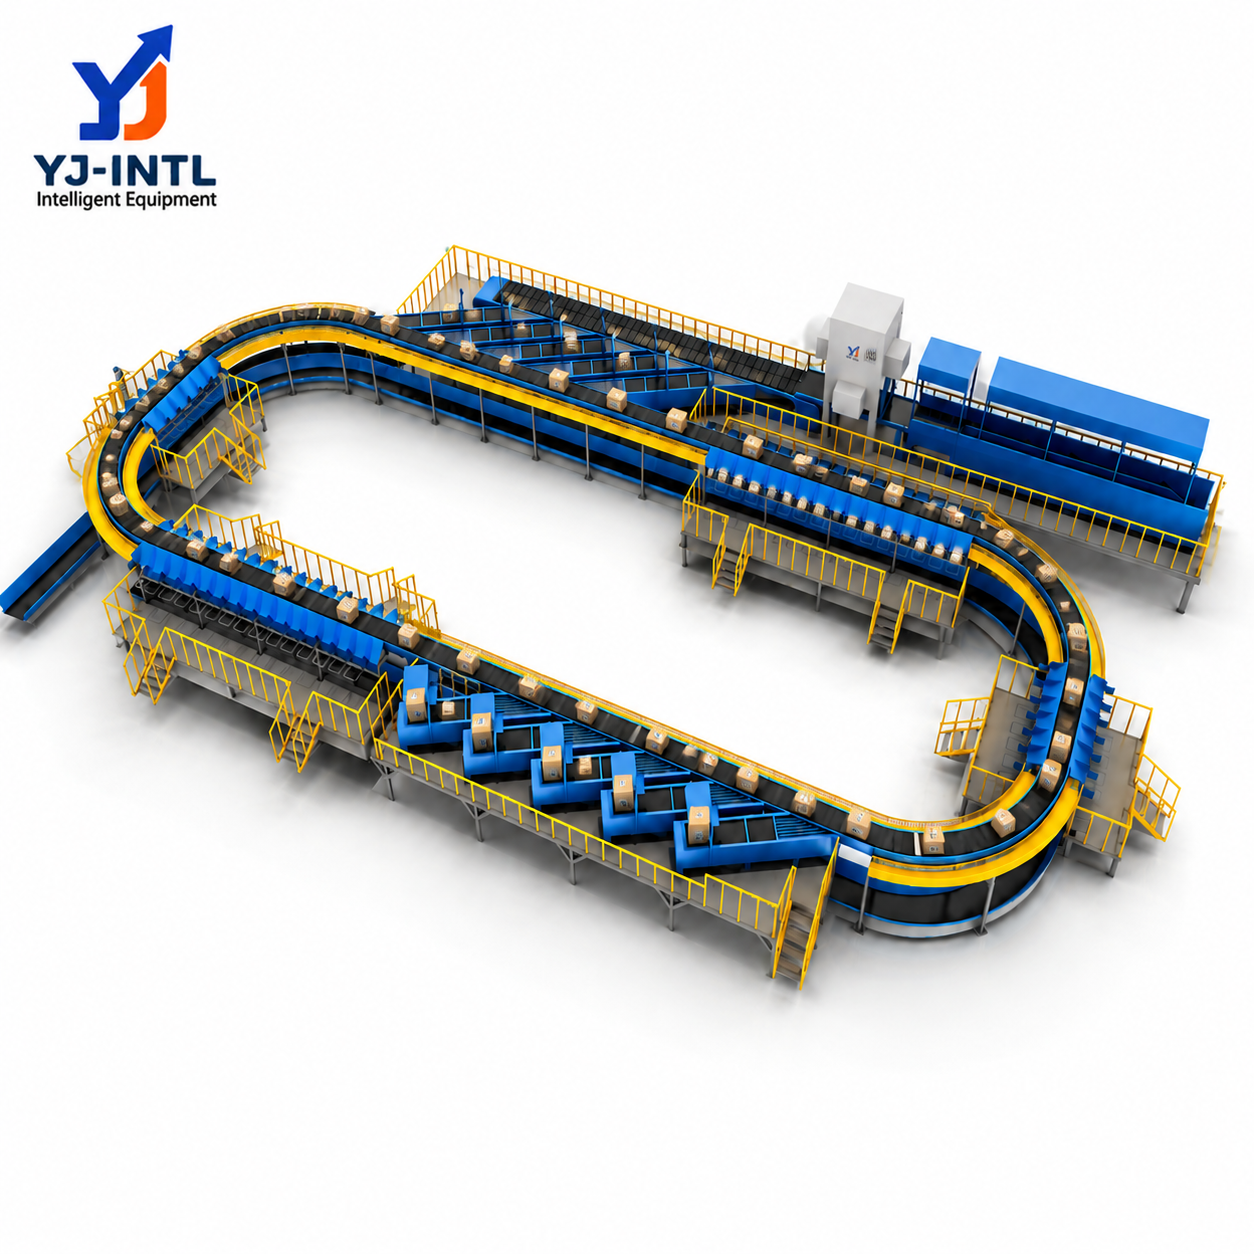
Линейный сортировщик с перекрестной лентой YJ-INTL — это система непрерывной сортировки посылок, предназначенная для логистики с большими объемами грузов, электронной коммерции, услуг 3PL и дистрибьюторских операций. В технической документации к продукту указана пропускная способность до 12 000 штук в час, при этом фактическая пропускная способность зависит от характеристик посылок, скорости их поступления, конфигурации транспортера, распределения по пунктам назначения и пропускной способности последующих участков линии.
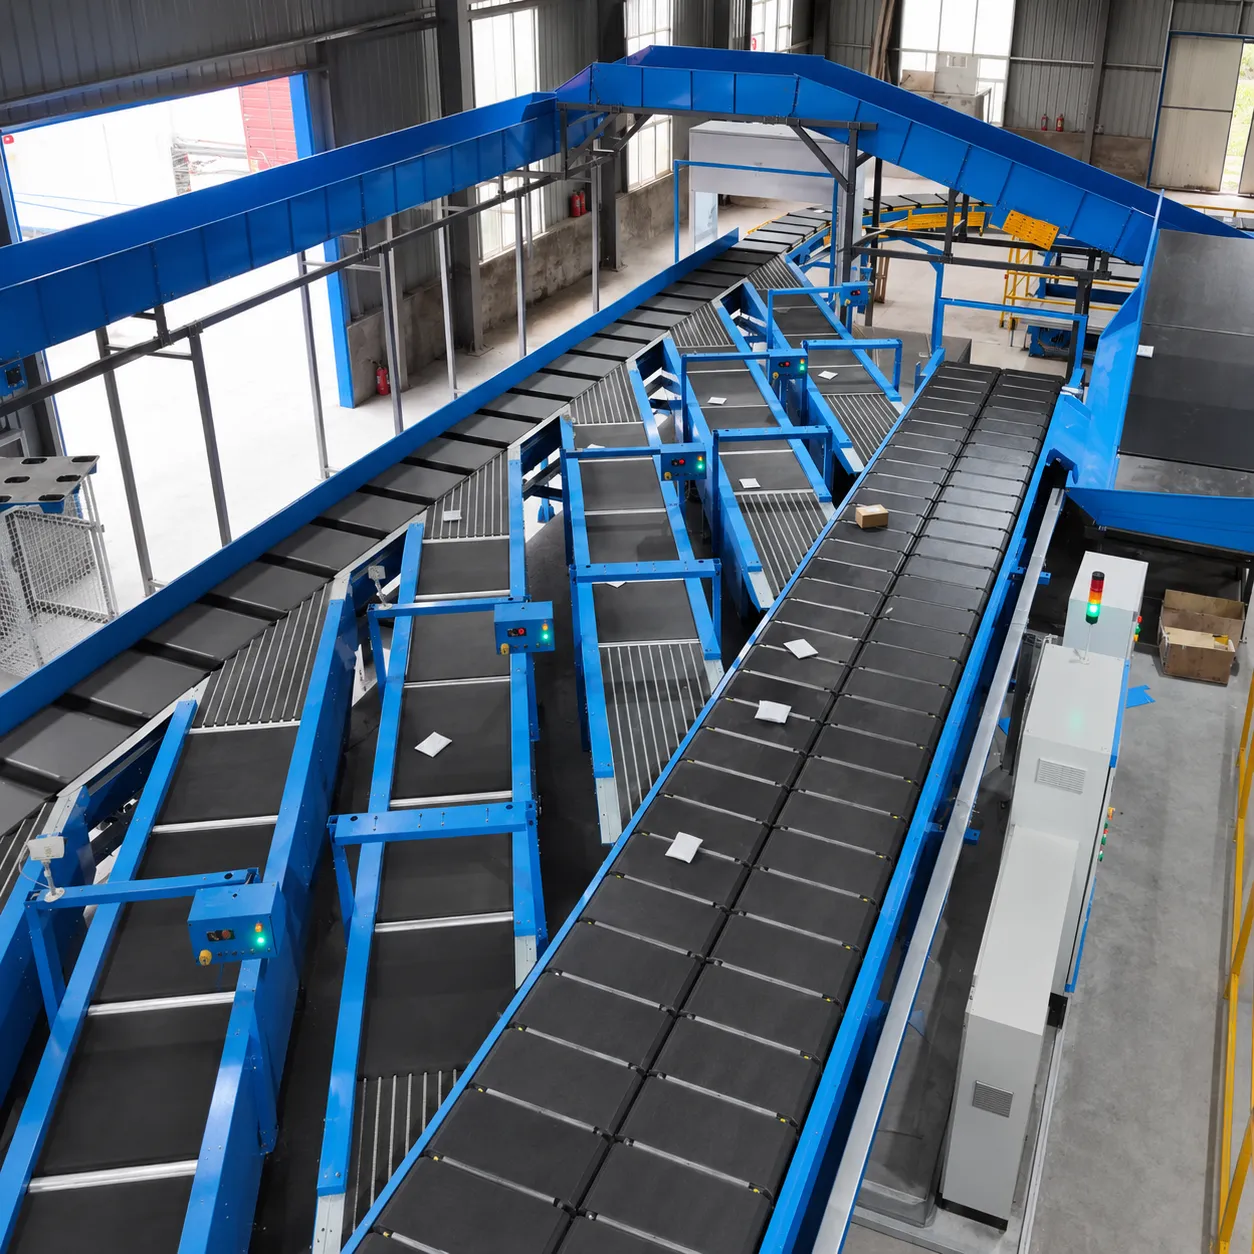
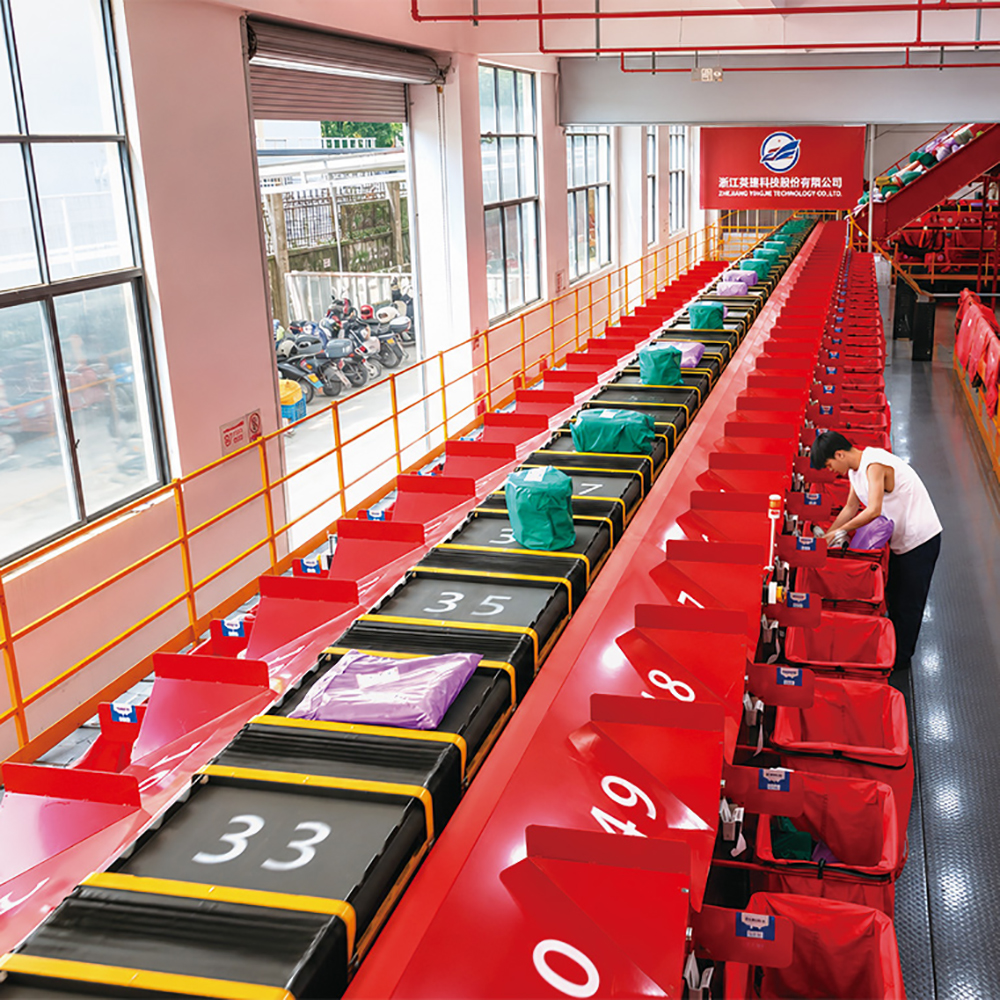
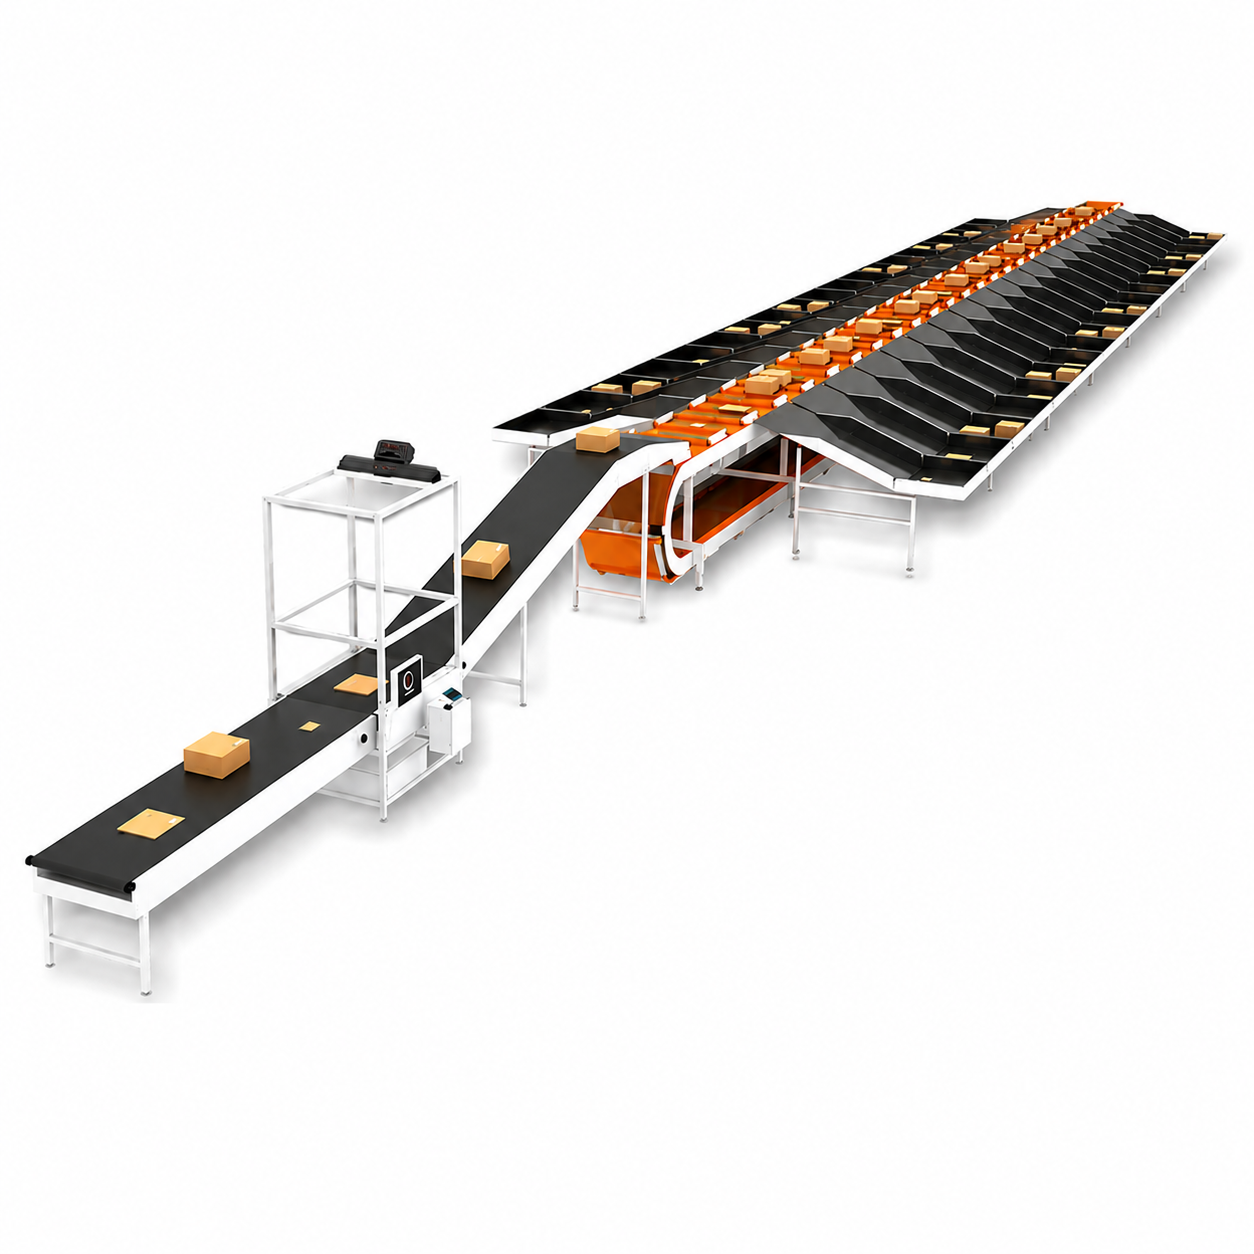
Каждая посылка передается перевозчику и направляется в заданный пункт назначения, где поперечный конвейер осуществляет контролируемую боковую разгрузку. Система может объединять средства идентификации посылок, систему DWS, сортировочные желоба, выгрузочные конвейеры и интерфейсы WMS/WCS в единое автоматизированное решение для сортировки.
- До 12 000 посылок в час
- Непрерывная сортировка с использованием конвейерных лент
- Управляемая поперечная разгрузка на поперечные ленты
- Гибкие желоба и пункты назначения
- Интеграция со штрих-кодами / DWS / WMS / WCS
- Индивидуальное проектирование систем на основе CAD
- Сортировка посылок в больших объемах
Технические характеристики
| Параметры | Технические характеристики |
|---|---|
| Тип продукта | Линейный сортировщик с поперечными лентами |
| Принцип сортировки | Поперечная разгрузка с помощью транспортера с перекрестными лентами |
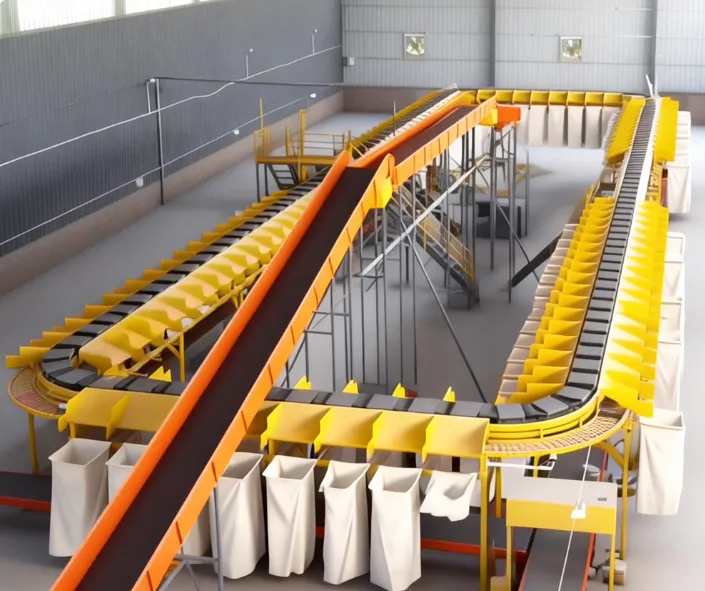
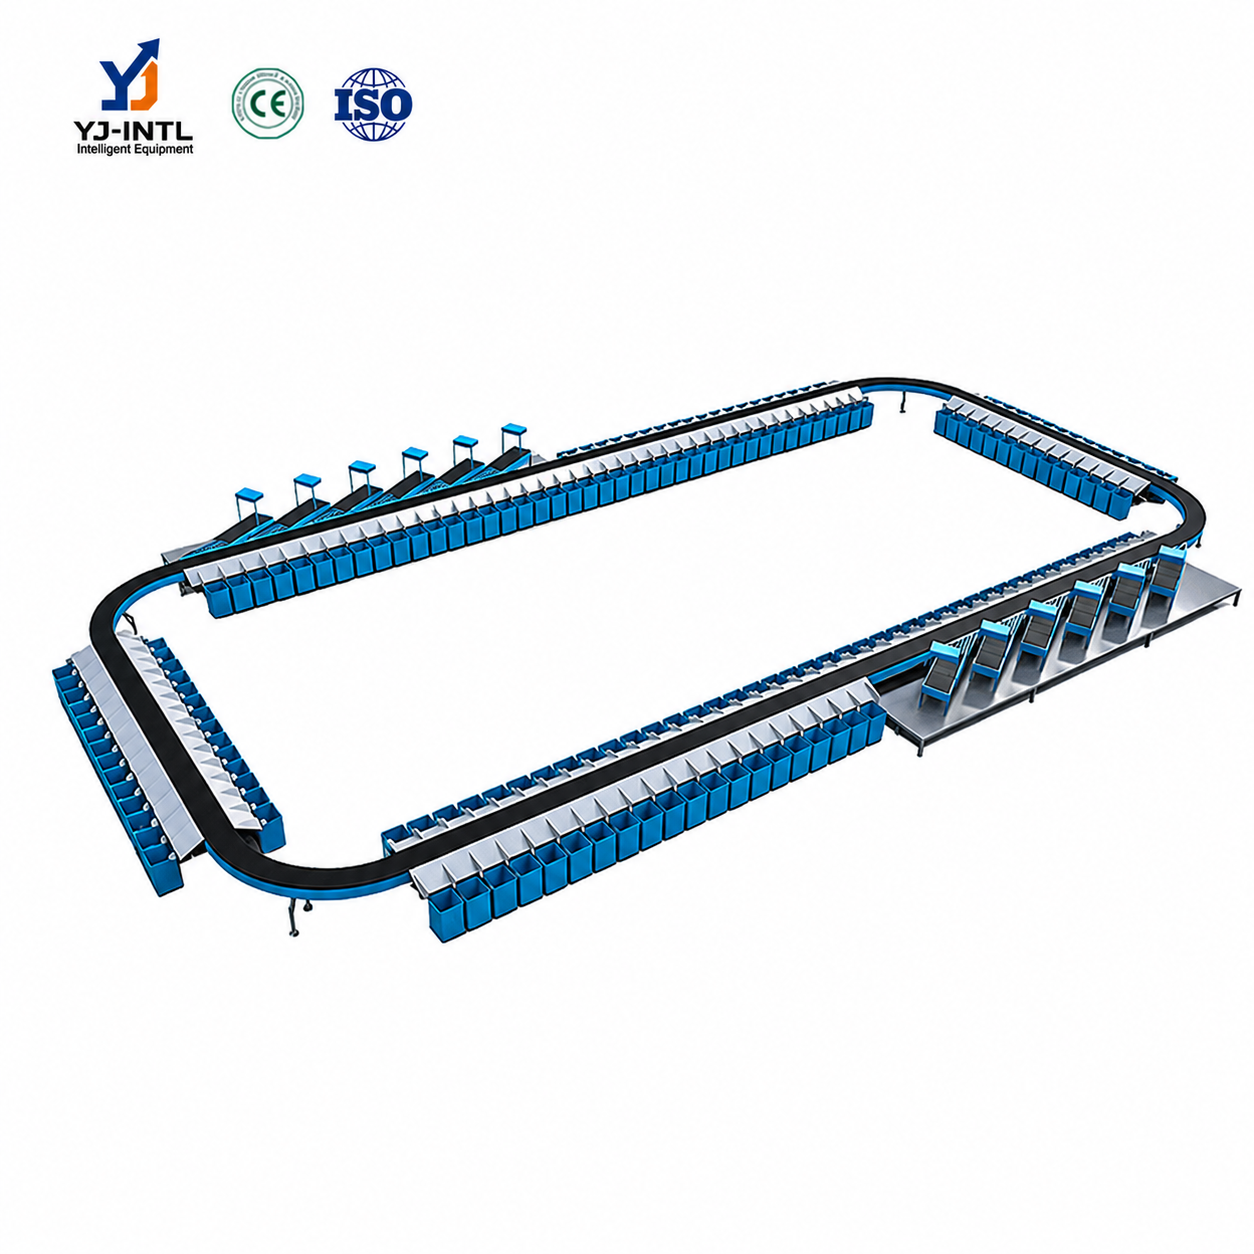
| Схема системы | Линейная конфигурация |
| Максимальная вместимость | До 12 000 штук в час* |
| Сортировка пунктов назначения | Зависит от конкретного проекта; количество и расположение желобов можно настраивать |
| Введение | Ручной, автоматический или гибридный режим в зависимости от проекта |
| Идентификация посылки | Сканирование штрих-кодов; возможна интеграция с системой DWS |
| Взвешивание и измерение габаритов | Доступно в рамках интегрированного процесса сбора данных о посылках |
| Совместимость посылок | Посылки, картонные коробки, мешки и стабильные единицы груза, подлежащие технической экспертизе |
| Управление | Управление сортировочным устройством для конкретного проекта и архитектура ПЛК |
| Интеграция WMS/WCS | Доступно в соответствии с требованиями к интерфейсу проекта |
| Подключение к нижестоящему участку | Можно интегрировать желоба, конвейеры для выгрузки и процессы отгрузки |
| Проектирование макетов | Индивидуальное проектирование с использованием САПР и разработка схем систем для конкретных проектов |
| Типичные области применения | Экспресс-логистика, электронная коммерция, 3PL, розничная дистрибуция и посылочные центры |
Подробности
Линейный сортировщик с поперечными лентами для сортировки посылок с большим объемом
Когда в рамках операций по распределению необходимо направить большое количество посылок в различные пункты назначения в сжатые временные рамки, одной только скорости сортировочной машины бывает недостаточно. Процесс поступления посылок, их идентификация, погрузка в транспортные средства, логика маршрутизации, схема разгрузки и пропускная способность последующих участков должны работать как единый скоординированный поток.
Линейный сортировщик с перекрестной лентой YJ-INTL разработана с учётом всего этого процесса материально-технического потока.
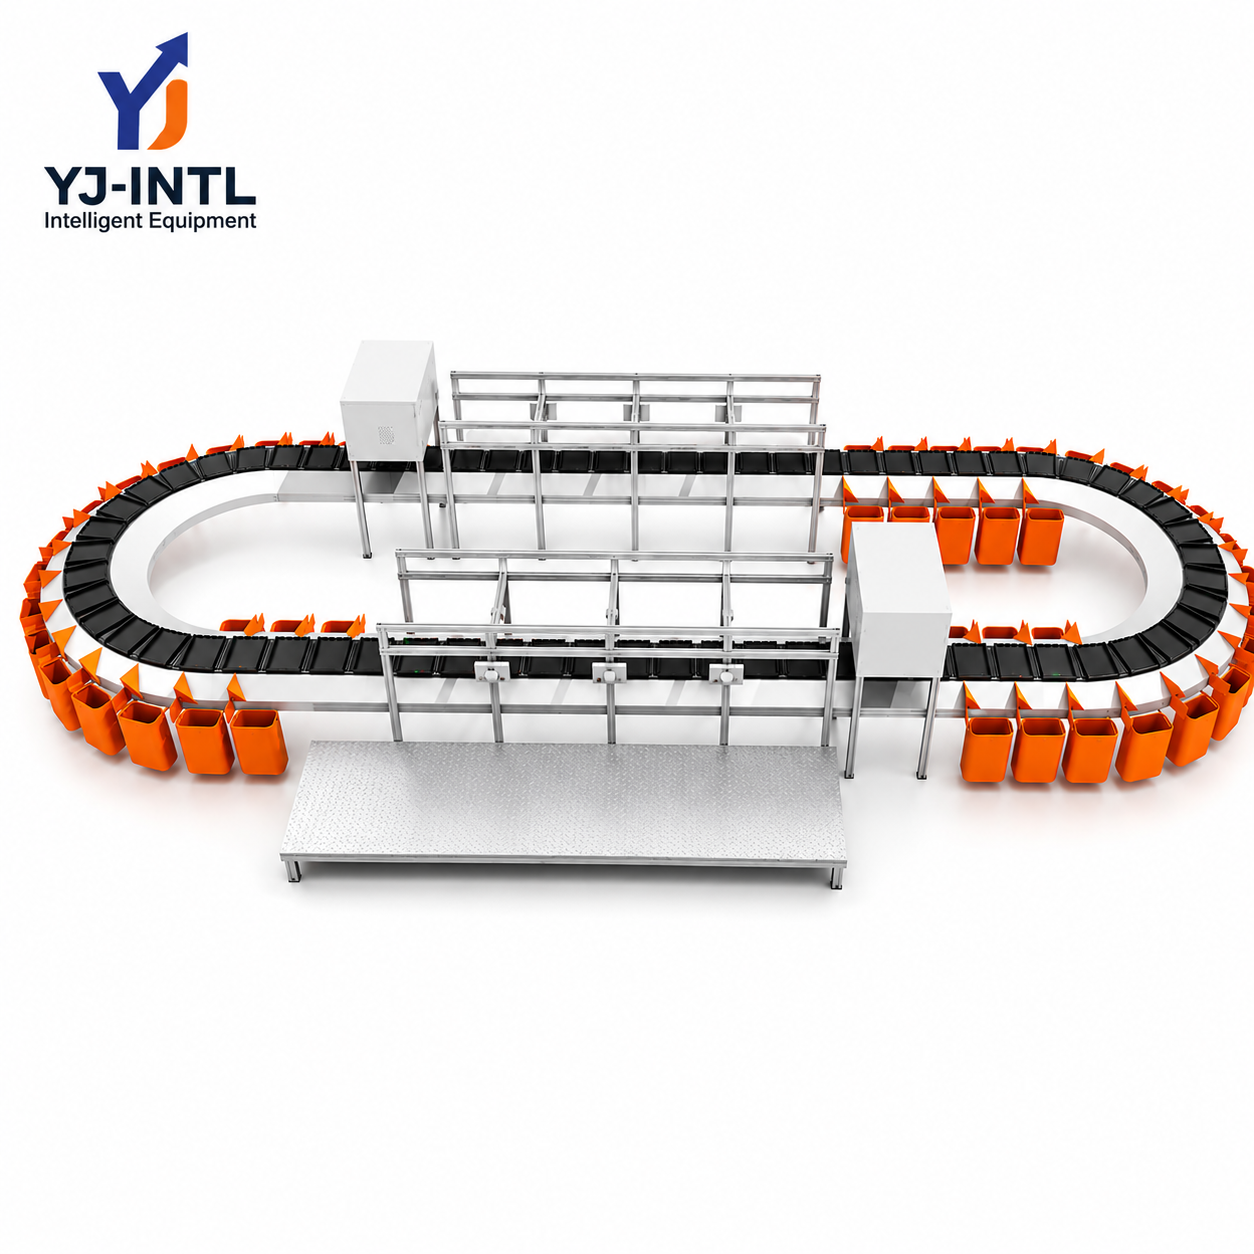
Система использует ряд поперечных ленточных конвейеров, движущихся по линейной сортировочной трассе. После идентификации посылки и определения пункта назначения система управления отслеживает положение конвейера, на котором она находится, и запускает поперечный конвейер в необходимой точке разгрузки. Посылка передается в боковом направлении на желоб или отводящий конвейер, в то время как основной сортировочный поток продолжает движение.
Данная архитектура подходит для операций, в которых растущий объём посылок, множество пунктов назначения и требования к отправке затрудняют стабильное масштабирование ручной сортировки.
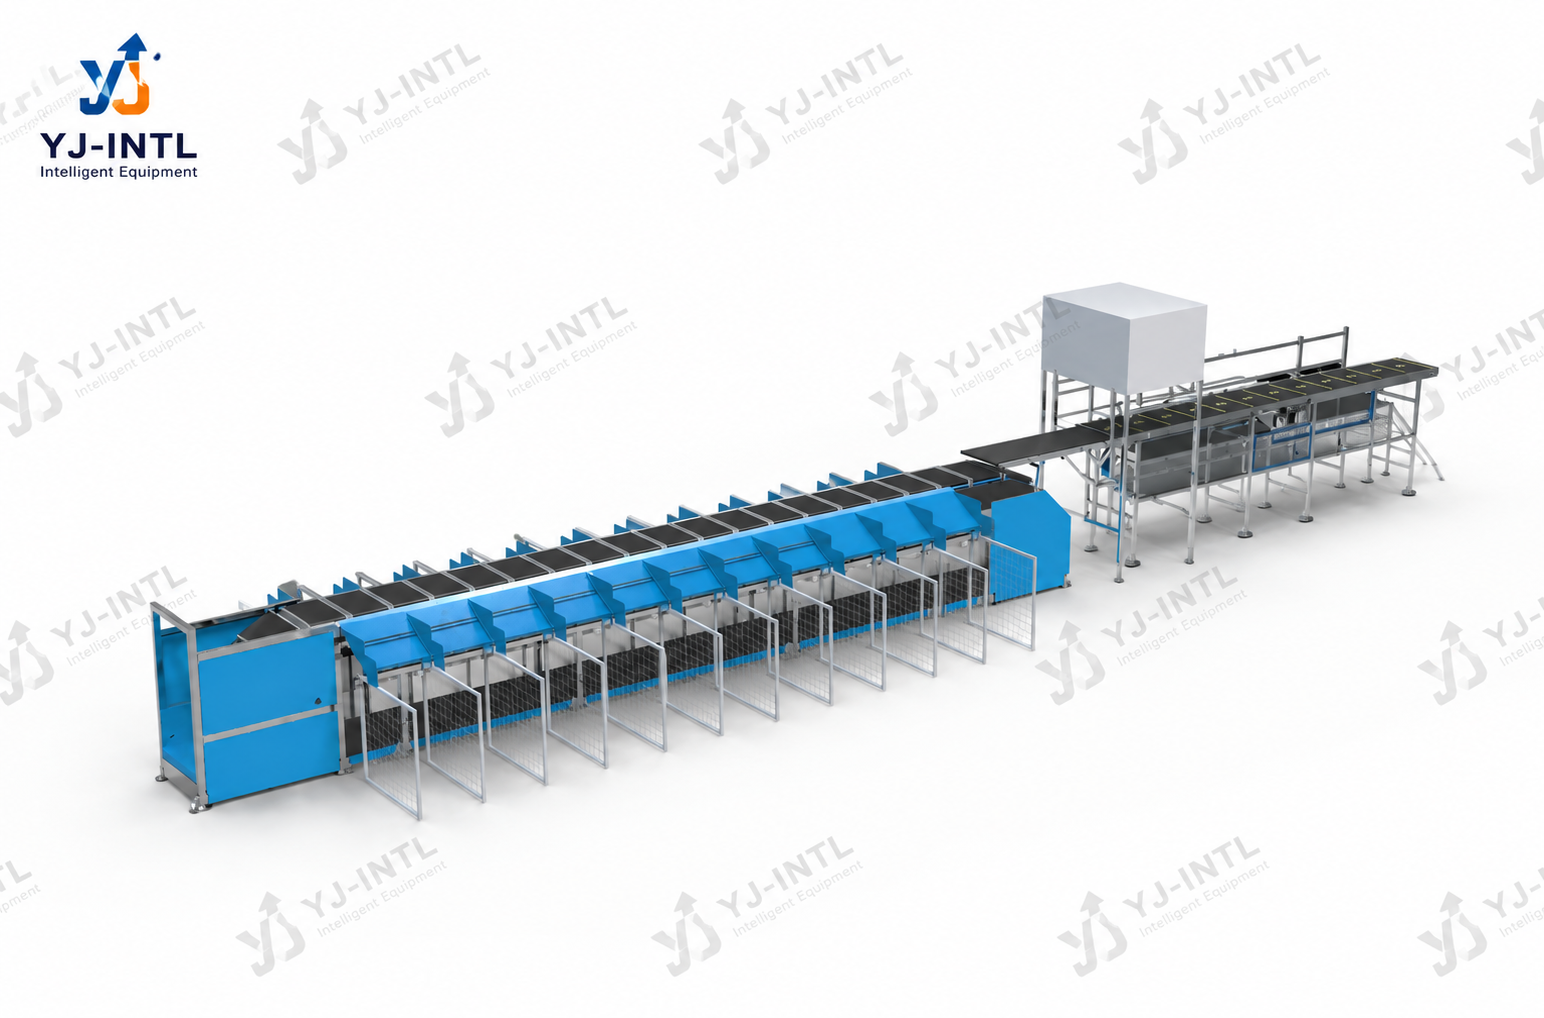
Чем отличается линейная сортировка с поперечным конвейером?
Комбинированные линейные сортировочные машины с поперечными лентами непрерывное движение транспортёра с разгрузка отдельных партий.
Вместо того чтобы полагаться на ручное определение пункта назначения или традиционное отклонение с конвейера, каждая посылка перемещается на отдельном транспортере и выгружается, когда этот транспортер достигает назначенного пункта назначения.
Это обеспечивает контролируемую последовательность маршрутизации и позволяет спроектировать схему размещения по месту назначения с учетом фактического процесса отгрузки на складе.
Как работает линейный сортировщик с поперечным конвейером?
1. Ввод участков и расстановка
Посылки поступают на сортировочную линию посредством ручного, автоматического или гибридного процесса подачи.
Контролируемое расстояние между посылками имеет большое значение, поскольку напрямую влияет на распределение перевозчиков, загрузку линии и достижимую пропускную способность.
2. Идентификация и сбор данных
Сканирование штрих-кода позволяет идентифицировать посылку и получить информацию, необходимую для определения маршрута доставки.
В случае необходимости, Системы DWS может определять вес и размеры посылки и привязывать эту информацию к записи о посылке.
3. Назначение оператора связи
Система управления сопоставляет посылку с перевозчиком и пунктом назначения.
Эта связь должна сохраняться на протяжении всего времени, пока контейнер проходит через сортировочный участок.
4. Непрерывная транспортировка
Транспортер движется по линейной сортировочной дорожке, а система управления отслеживает статус маршрута посылки.
Таким образом, сортировочная установка функционирует как система непрерывного материального потока, а не как последовательность ручных операций по сортировке.
5. Сброс в конечный пункт назначения
Когда транспортер достигает назначенного места назначения, поперечный ремень перемещается в поперечном направлении и передает посылку в соответствующий желоб или на выгрузочный конвейер.
6. Дальнейшая переработка
Затем отсортированная посылка поступает на этап консолидации, упаковки в мешки, погрузки, упаковки или другой последующий этап обработки.
Конечная система должна быть спроектирована таким образом, чтобы пропускная способность последующих участков не становилась «узким местом» всей сортировочной линии.
Основные компоненты системы
Система впуска
Подаёт посылки в сортировочную машину и обеспечивает контролируемое расстояние между ними.
Система идентификации
Сканирование штрих-кодов и дополнительное оборудование DWS обеспечивают получение информации о посылках для определения маршрута доставки.
Транспортеры с перекрестными лентами
Транспортировать отдельные посылки через сортировочный участок и осуществлять контролируемую боковую разгрузку.
Линейная направляющая и привод
Обеспечивает путь транспортировки конвейера и контролируемое перемещение по всей сортировочной линии.
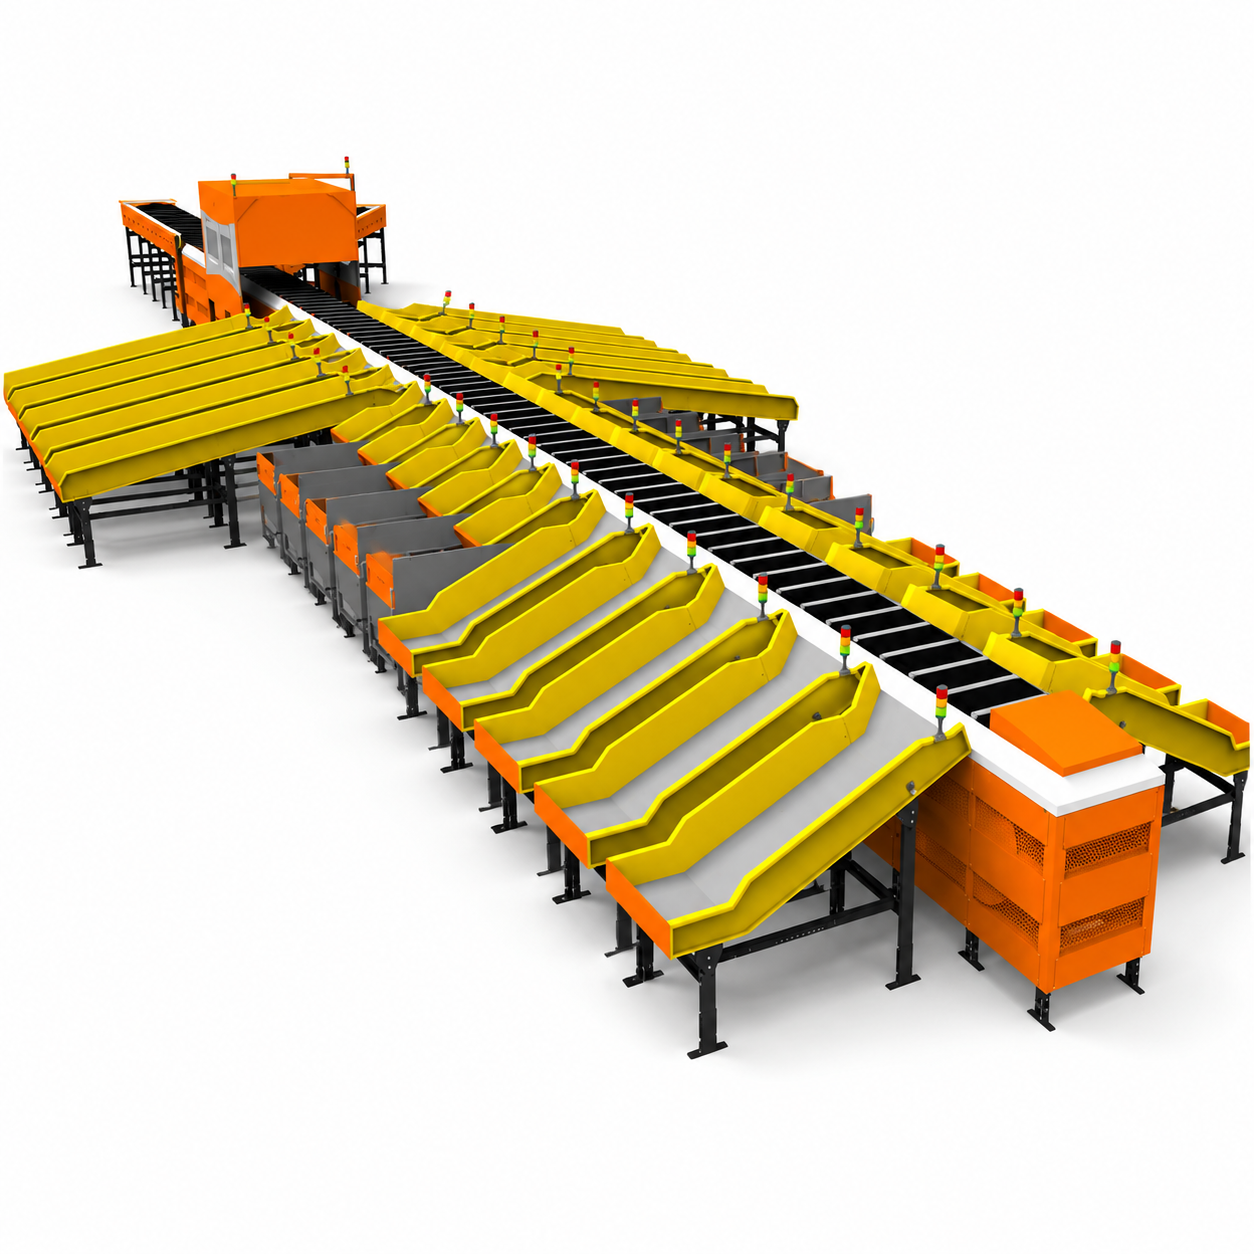
Сортировочные желоба
Получайте посылки в указанных пунктах назначения.
Конвейеры для выдачи заказов на вынос
Передайте отсортированные посылки на следующий этап обработки.
Система управления
Координирует отслеживание перевозчика, планирование маршрутов, разгрузку, мониторинг состояния оборудования и устранение нештатных ситуаций.
Интерфейс WMS/WCS
Осуществляет обмен данными о посылках, пунктах назначения и операционной информации с программным обеспечением склада в соответствии с требованиями проекта.
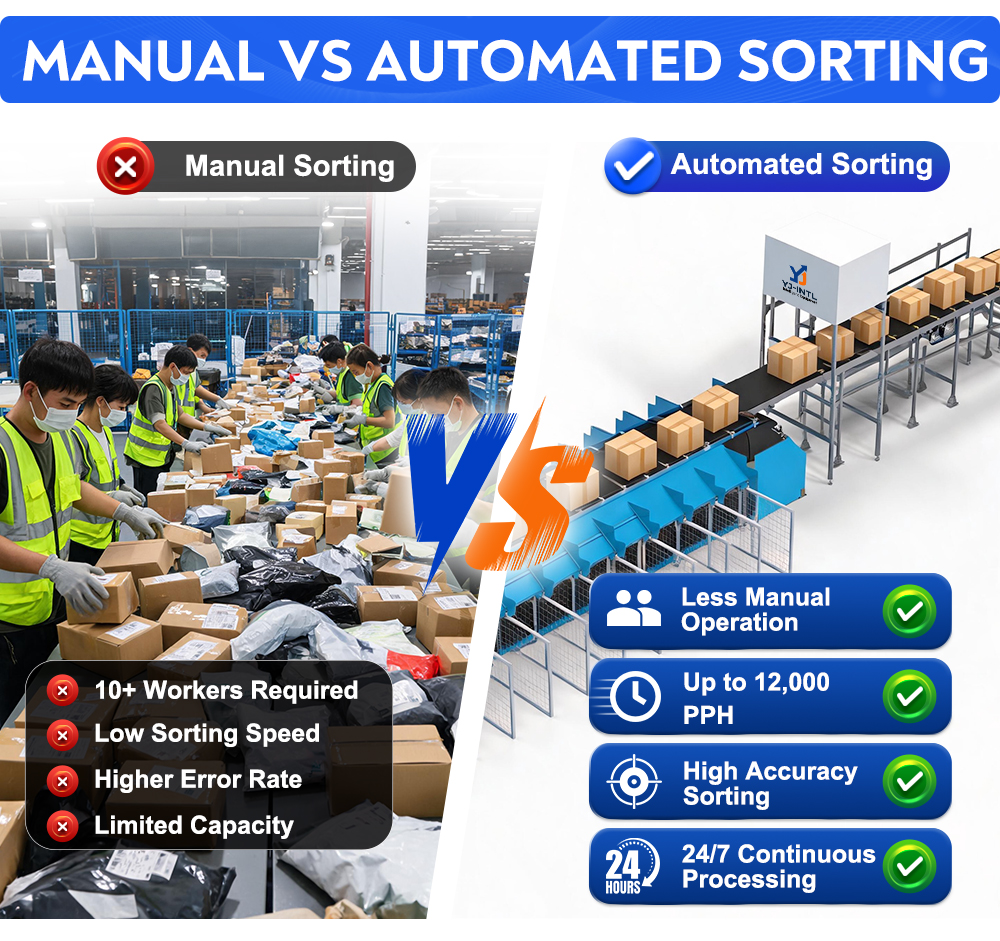
Линейный сортировщик с поперечными лентами и ручная сортировка
Автоматизация приобретает особую ценность в тех случаях, когда повторяющиеся операции по сортировке становятся фактором, сдерживающим пропускную способность, ограничивающим доступность рабочей силы или снижающим стабильность сортировки.
Поэтому при проведении надлежащего сравнения инвестиционных решений следует учитывать потребности в рабочей силе, пиковые объемы, временные рамки отгрузки, затраты, связанные с ошибками, занимаемую площадь и перспективы роста — а не только стоимость приобретения оборудования.
Интеграция с DWS, WMS и WCS
Для полноценной линии автоматизации обработки посылок сортировочная машина должна получать достоверные идентификационные данные и возвращать достоверную информацию о статусе выполнения.
В типичной архитектуре можно подключить считыватели штрих-кодов и немецкоязычный с помощью уровня управления сортировщиком, в то время как WMS/WCS передает или получает информацию о пункте назначения, посылке и состоянии оборудования.
К типичным функциям интерфейса относятся:
- Обмен идентификаторами посылок
- Назначение пункта назначения
- Отслеживание посылки
- Подтверждение перенаправления
- Обработка кода непрочитанных сообщений
- Маршрутизация исключений
- Сигналы тревоги оборудования
- Отчетность по производству
- Мониторинг статуса сортировки
Точные программные интерфейсы должны быть определены на этапе проектирования в соответствии с архитектурой системы управления складом (WMS) или системы управления компонентами (WCS) заказчика.
Вопросы и ответы
В технической документации на поставляемое оборудование YJ-INTL указана максимальная производительность — до 12 000 единиц в час. Фактическая устойчивая производительность зависит от конфигурации транспортеров, расстояния между индукционными камерами, состава посылок, эффективности идентификации, распределения по пунктам назначения и пропускной способности последующих участков линии.
Система может быть спроектирована для обработки посылок, картонных коробок, мешков и других устойчивых грузовых единиц, отвечающих конечным требованиям перевозчика и требованиям к подаче грузов. Перед окончательным выбором следует учесть размеры, вес, форму и устойчивость упаковки посылок.
После того как посылка направляется в пункт назначения, её транспортер перемещается к соответствующему месту разгрузки. Затем поперечный конвейер перемещается в поперечном направлении, чтобы переправить посылку в назначенный желоб или на отводящий конвейер, в то время как основной поток транспортеров продолжает движение.
Да. В соответствии с проектной концепцией можно интегрировать функции сканирования штрих-кодов, взвешивания и измерения габаритов. Сортировочная установка также может обмениваться информацией о посылках и маршрутах с системами WMS/WCS и подключаться к системам автоматизации, расположенным как выше, так и ниже по технологической цепочке.
Количество пунктов назначения зависит от конкретного проекта. Количество желобов и их расположение определяются исходя из списка необходимых пунктов назначения, планировки объекта, процесса отгрузки, пропускной способности и требований к будущему расширению, а не на основе какого-либо единого фиксированного стандарта.
Для подготовки коммерческого предложения обычно требуются данные о размерах посылок и распределении веса, суточных и пиковых объемах, количестве пунктов назначения, планировке помещений, способе поступления грузов, условиях считывания штрих-кодов, последующих процессах, а также требованиях к интерфейсам WMS/WCS. При наличии полезно предоставить образцы посылок.
Meet YJ-INTL at CeMAT ASIA 2026: Visit Booth N2-C1-2 for Complete Intralogistics Solutions
Читать далее
Meet YJ-INTL at CeMAT ASIA 2026: Sorting Equipment and Complete Intralogistics Solutions
Читать далее
Посетите стенд YJ-INTL на выставке CeMAT ASIA 2026: откройте для себя интеллектуальные решения для автоматизации складов
Читать далее