
Sorter sabuk silang
Sorter Sabuk Silang Linear | Sistem Penyortiran Paket Otomatis
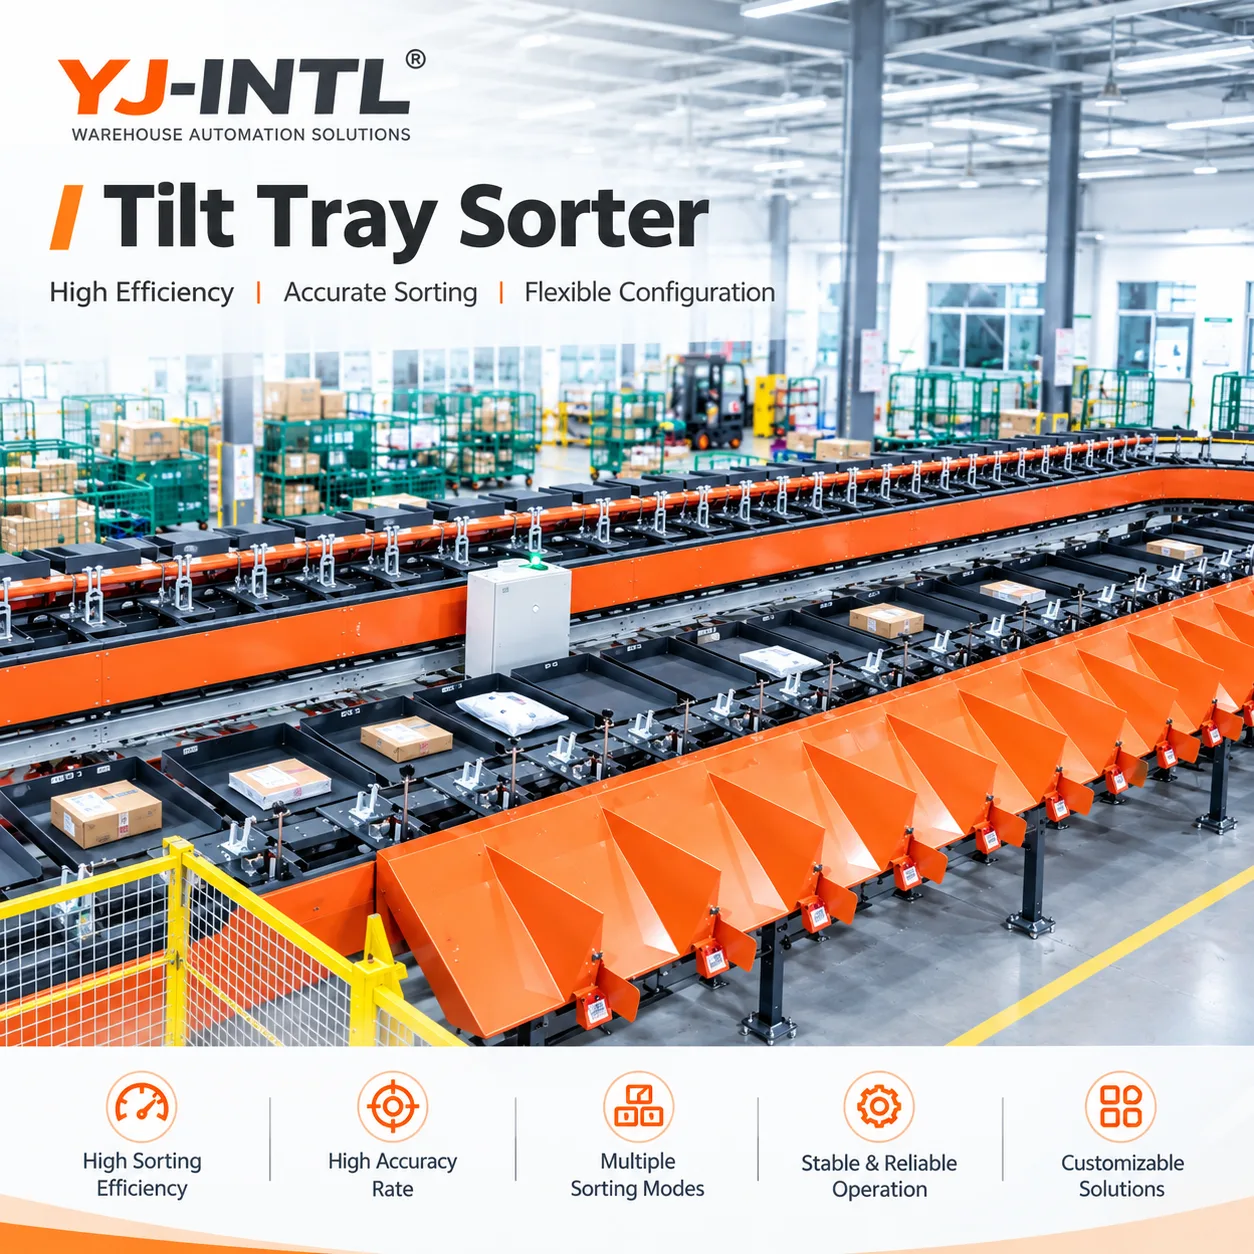
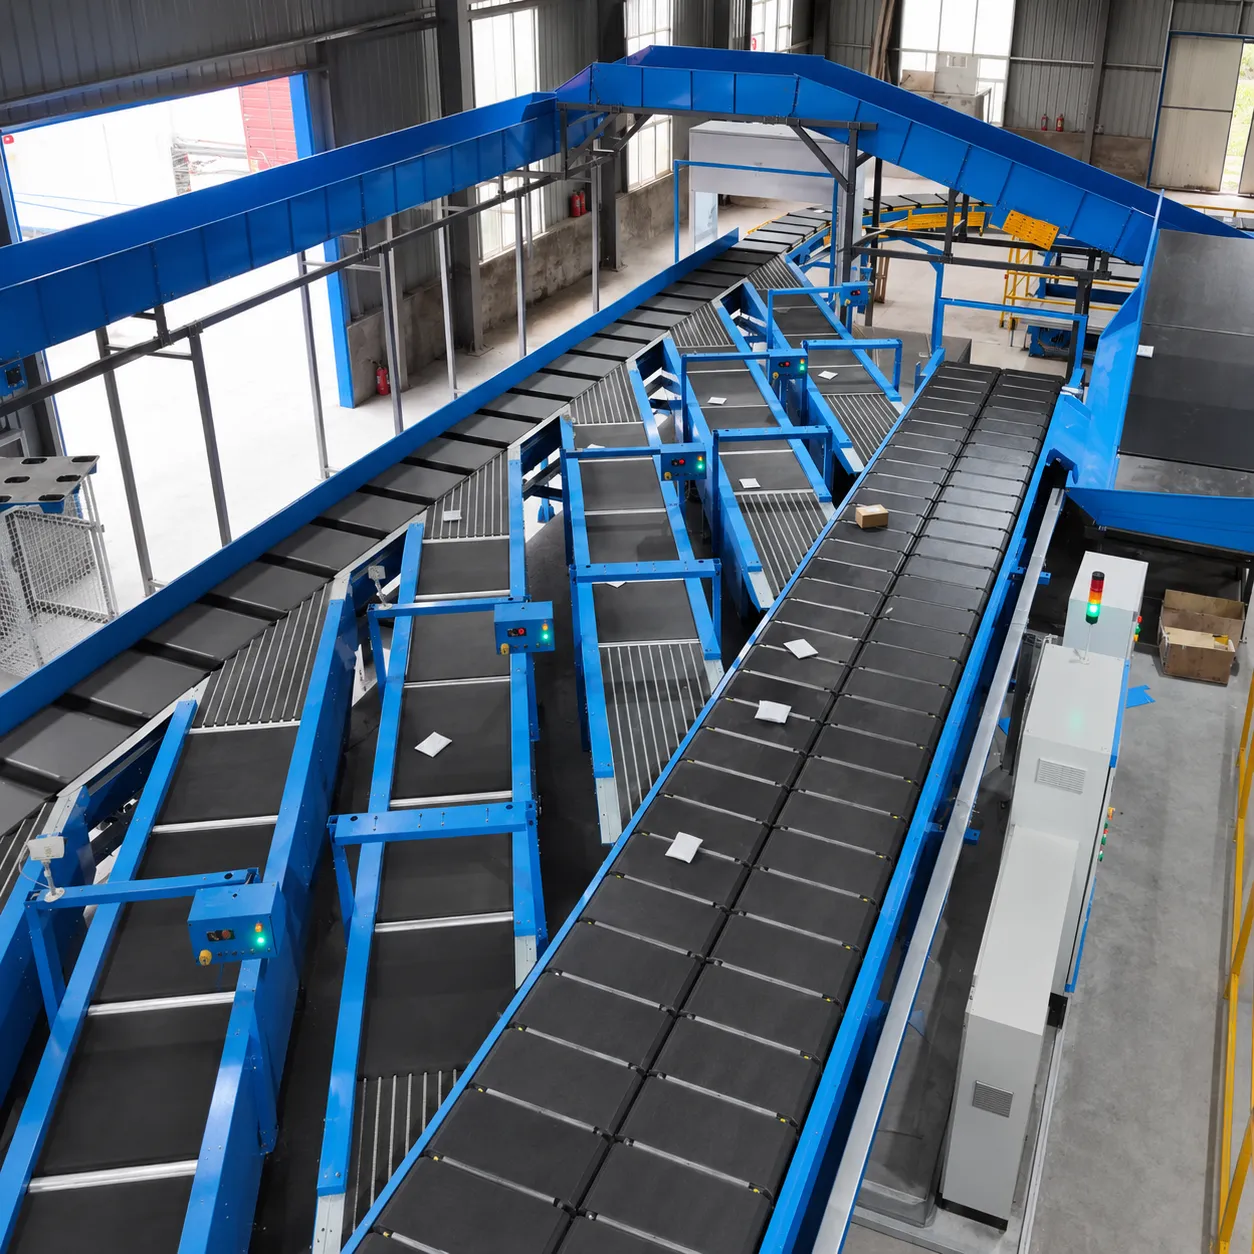
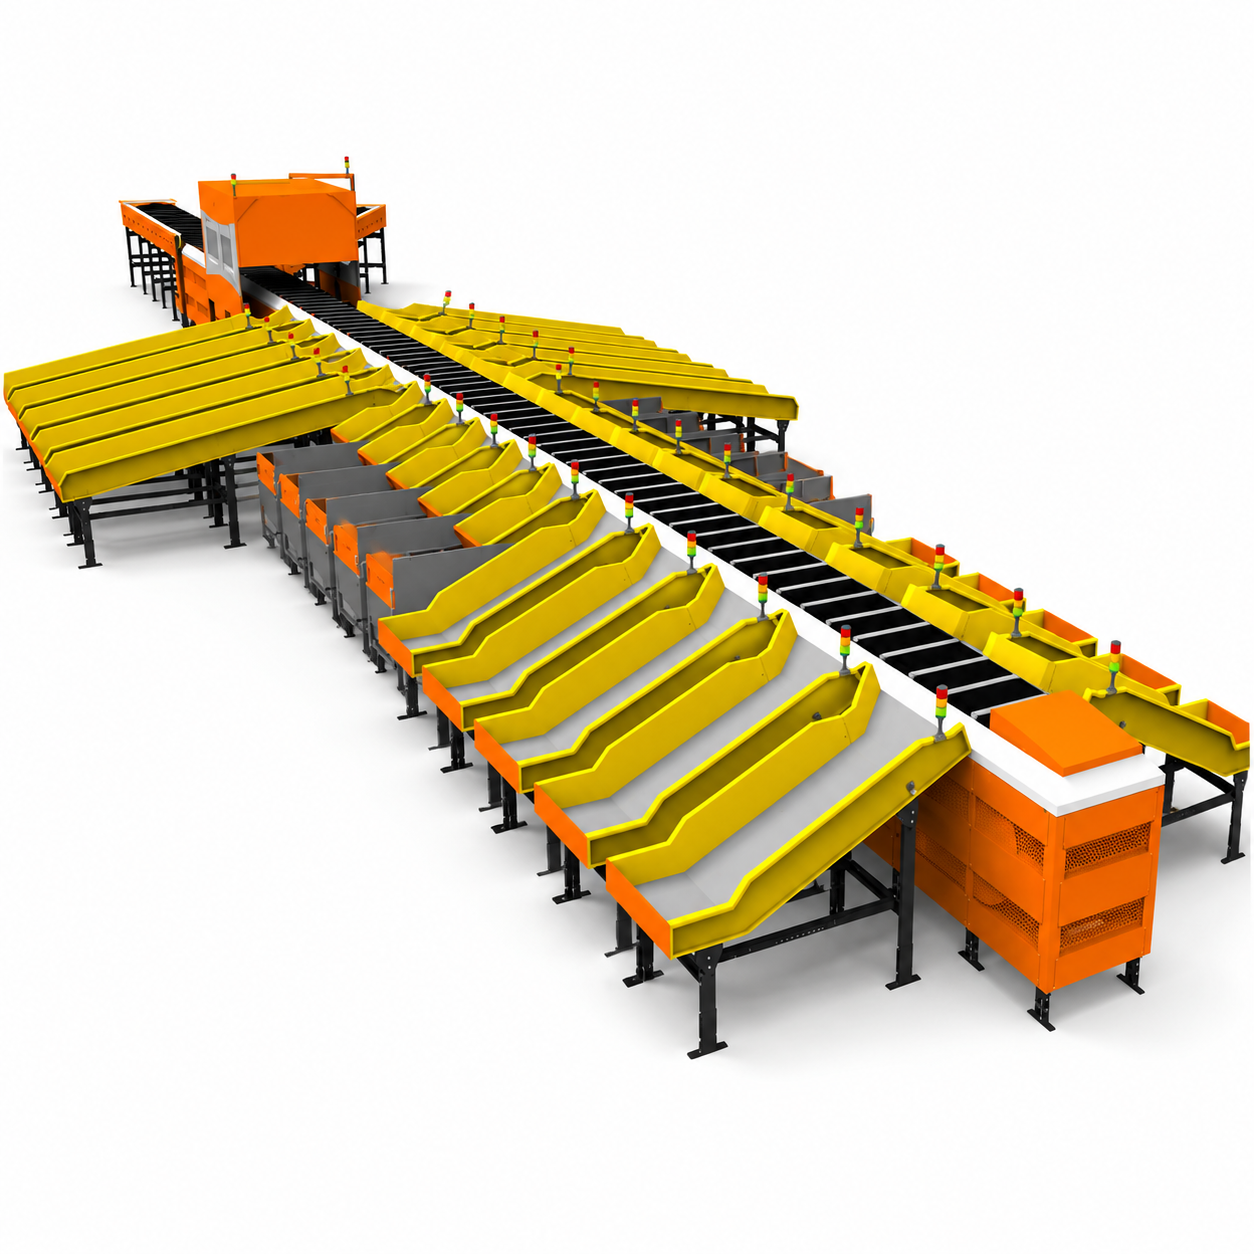
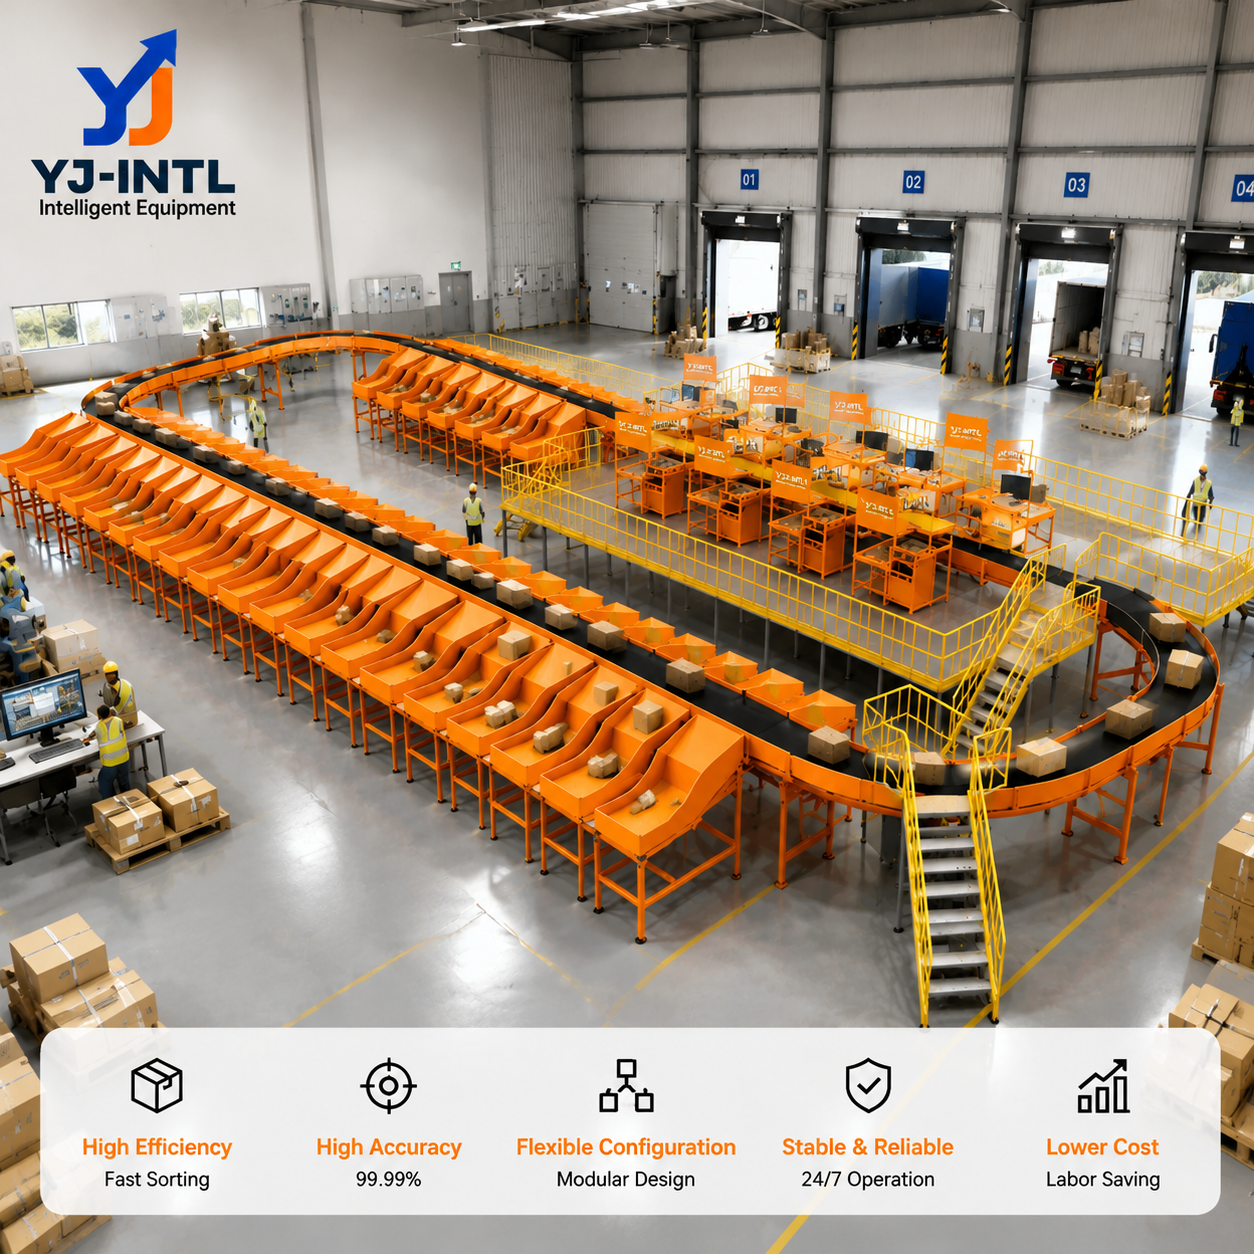
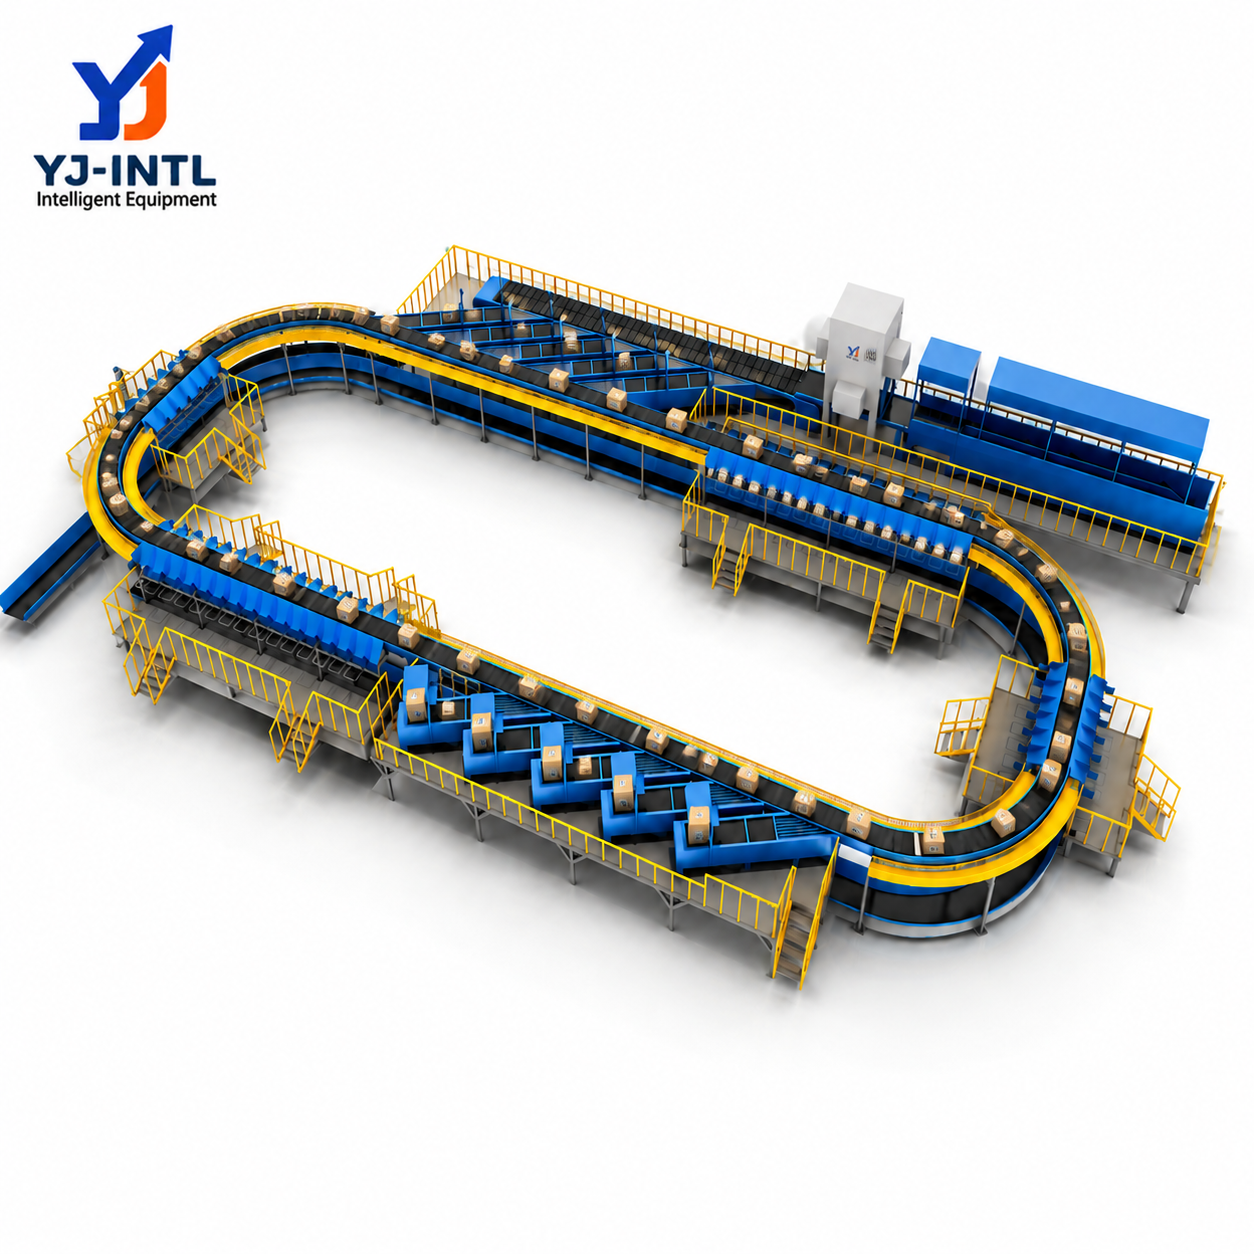
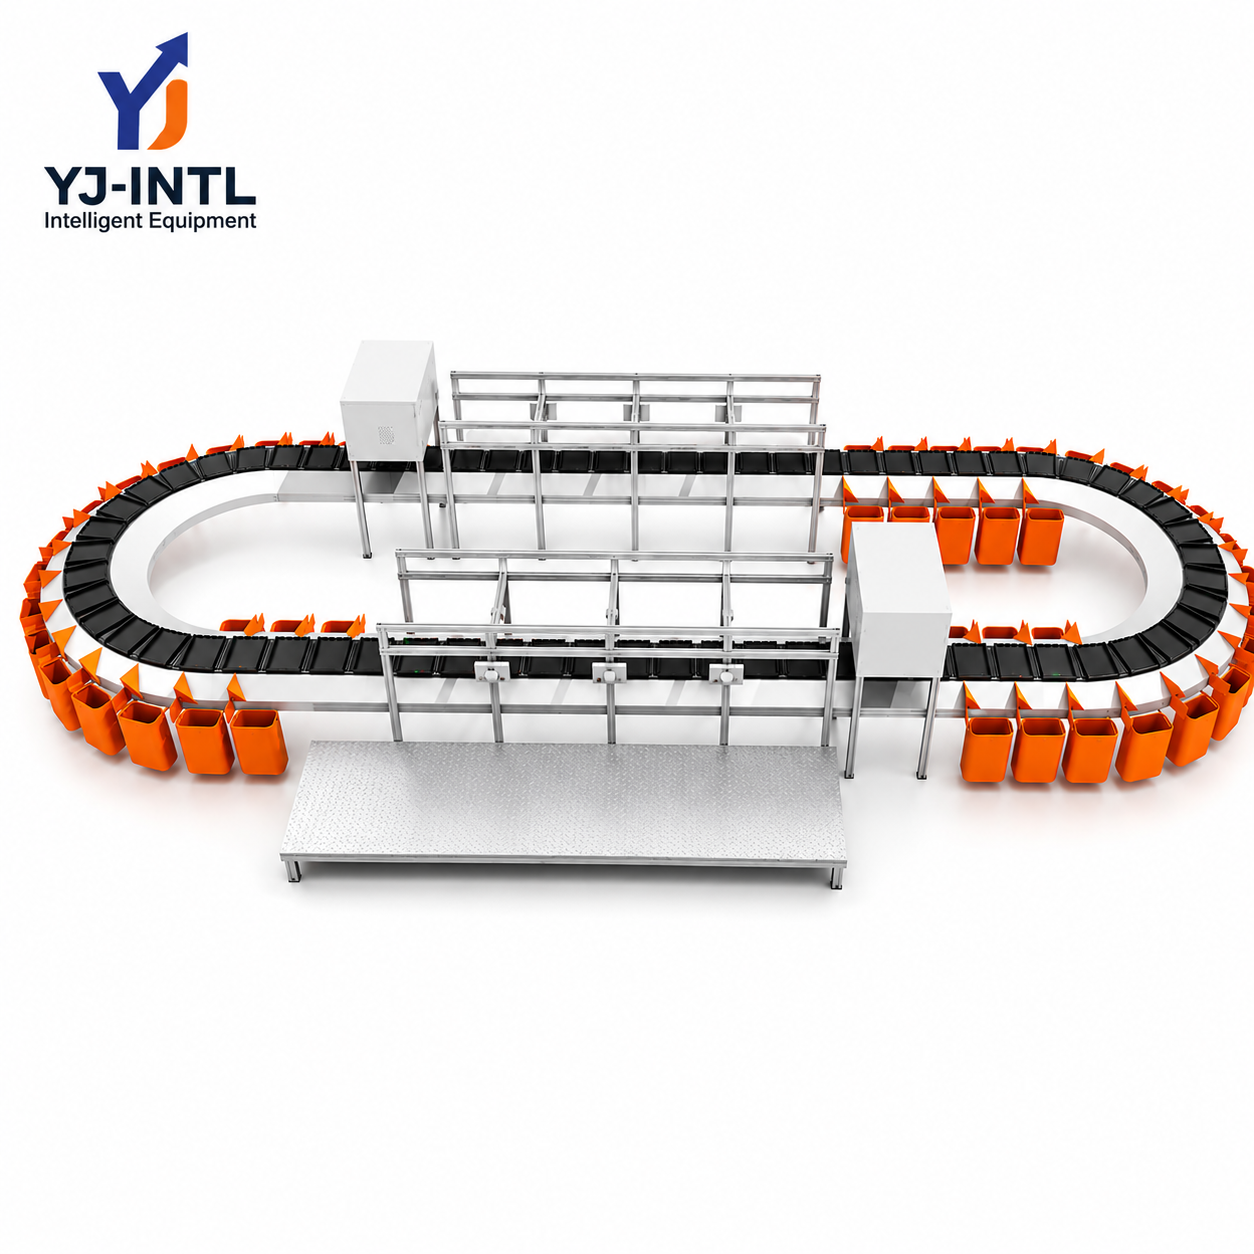
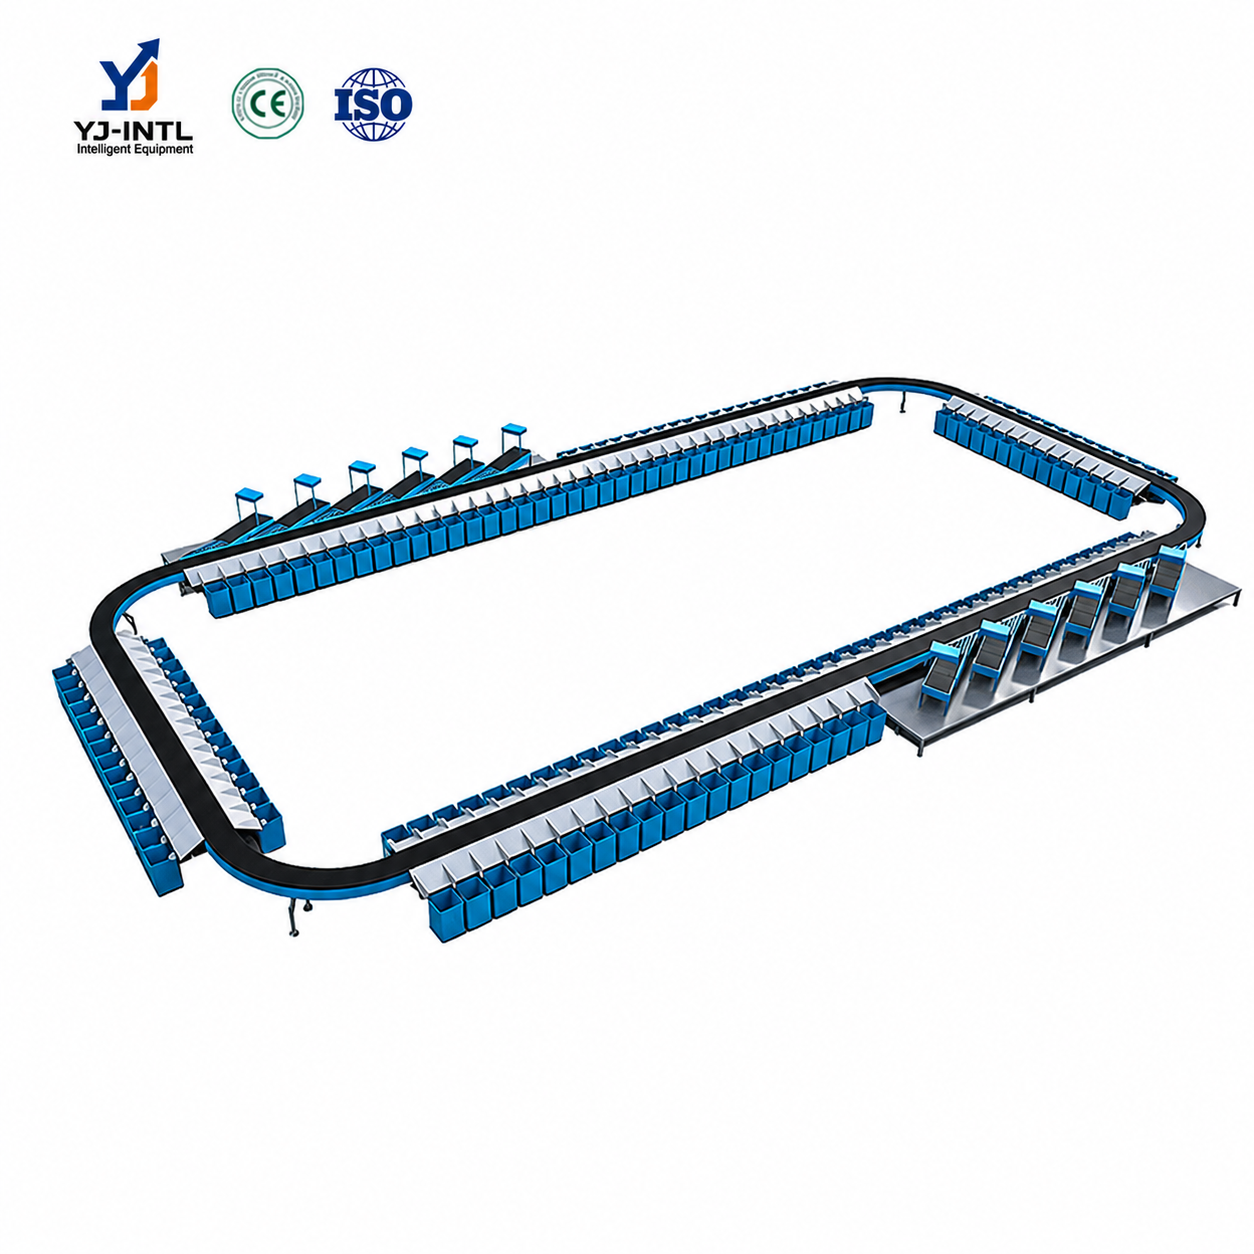
YJ-INTL Sorter Sabuk Silang Linear adalah sistem penyortiran paket berkelanjutan yang dirancang untuk operasi logistik volume tinggi, e-commerce, 3PL, dan distribusi. Spesifikasi produk yang disediakan menyebutkan kapasitas hingga 12.000 buah per jam, sementara kapasitas throughput yang sebenarnya bergantung pada profil paket, laju induksi, konfigurasi operator, distribusi tujuan, dan kapasitas hilir.
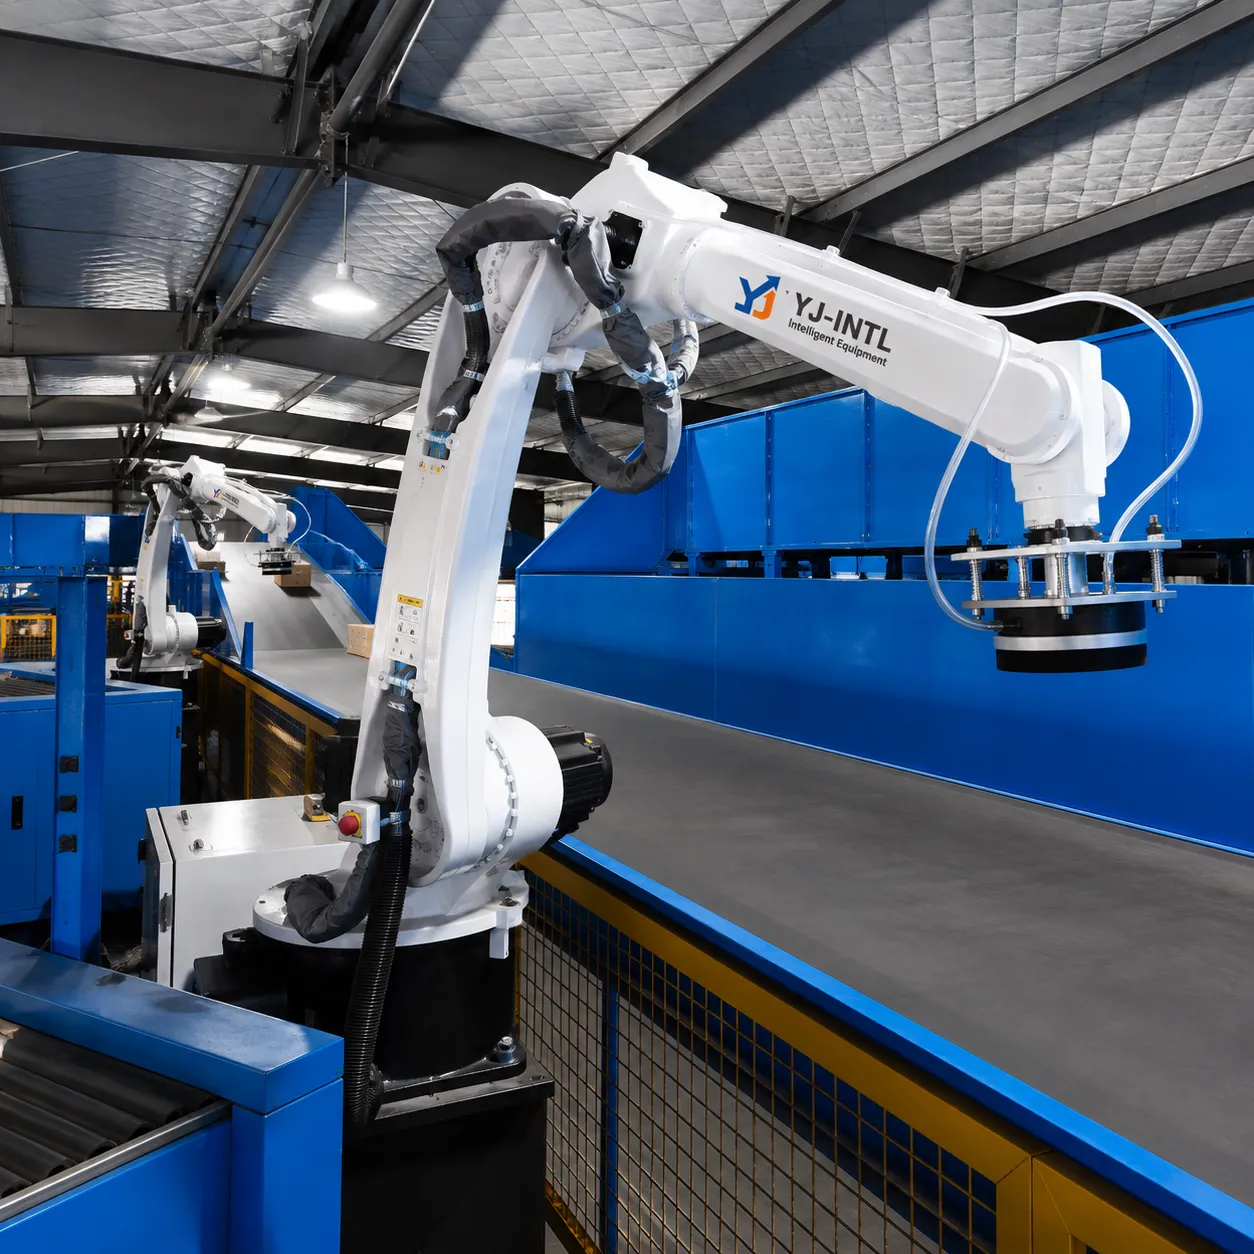
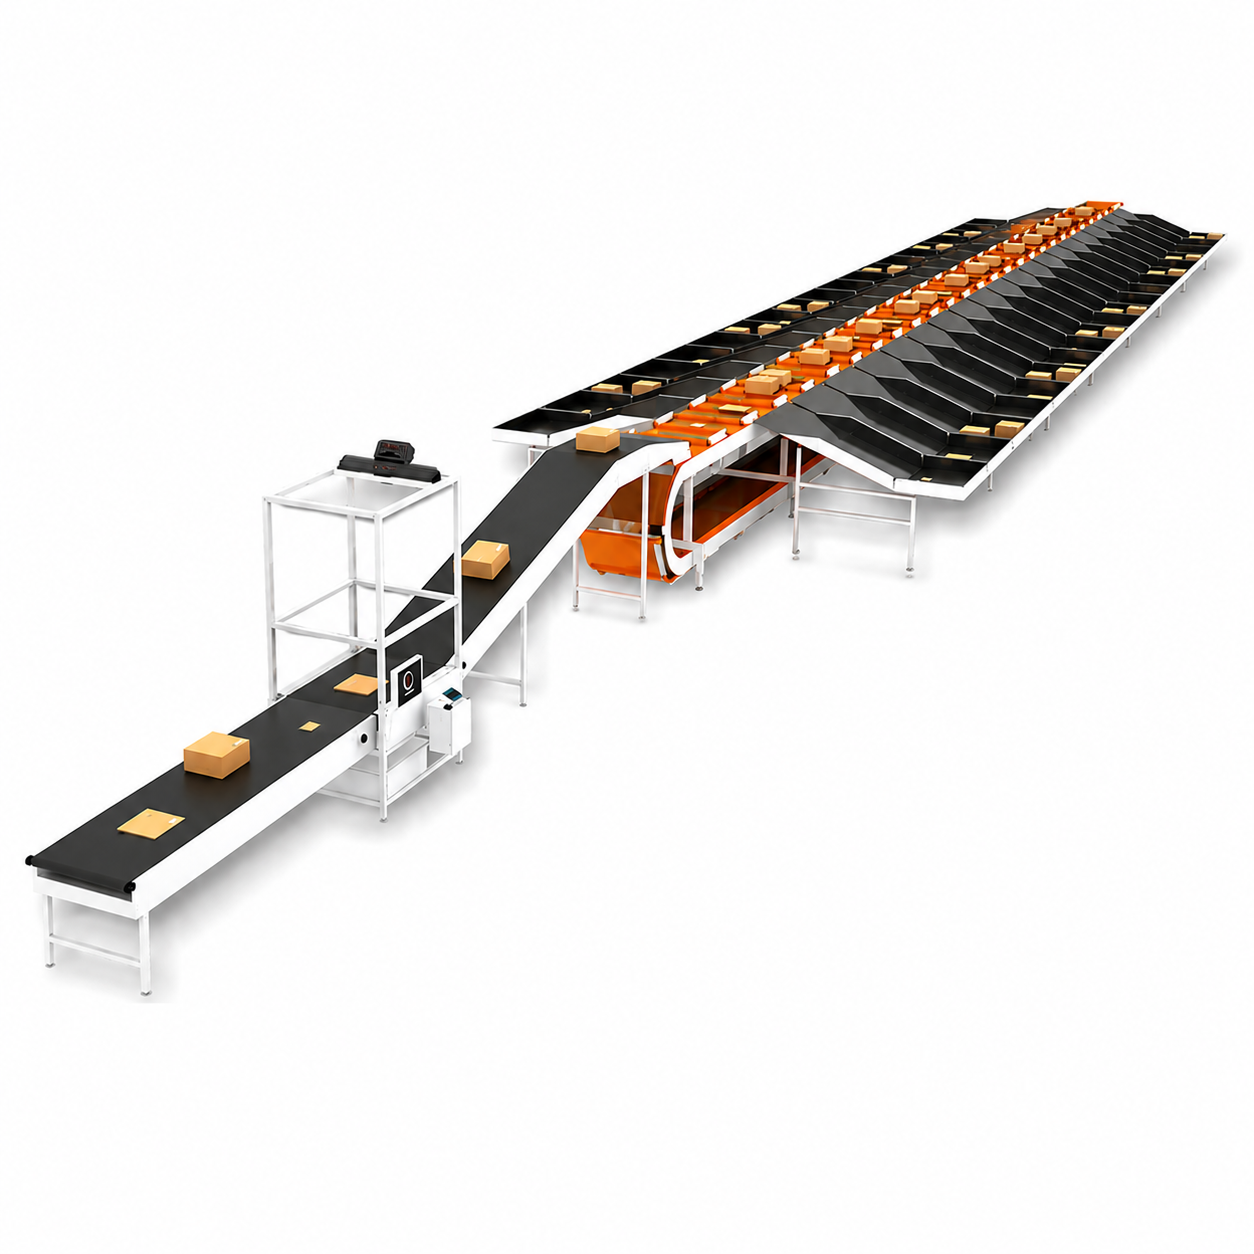
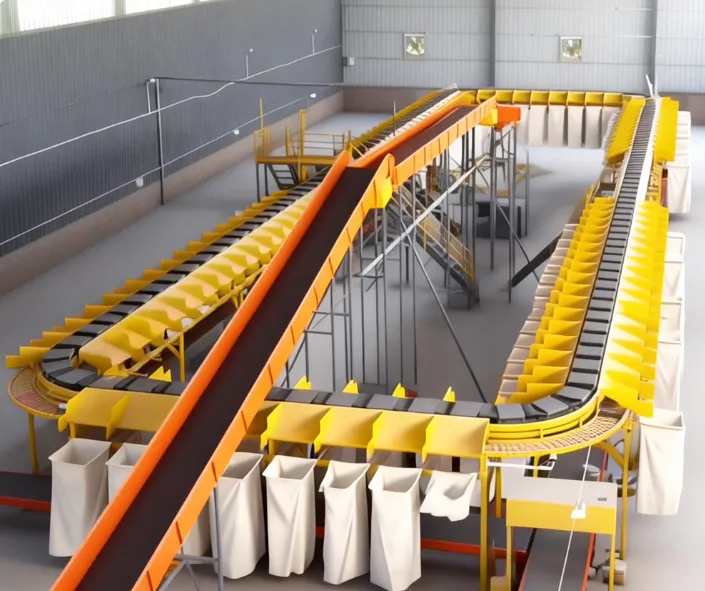
Setiap paket dialokasikan kepada sebuah unit pengangkut dan diarahkan ke tujuan yang telah ditentukan, di mana sabuk silang melakukan pembongkaran lateral yang terkendali. Sistem ini dapat mengintegrasikan identifikasi paket, DWS, saluran penyortiran, konveyor pengangkut, dan antarmuka WMS/WCS ke dalam solusi penyortiran otomatis yang lengkap.
- Hingga 12.000 Paket per Jam
- Penyortiran Berkelanjutan Berbasis Konveyor
- Pengeluaran Lateral Melalui Sabuk Silang yang Terkendali
- Saluran dan Tujuan yang Fleksibel
- Integrasi Barcode / DWS / WMS / WCS
- Rekayasa Sistem Berbasis CAD Sesuai Pesanan
- Penyortiran Paket Bervolume Tinggi
Spesifikasi Teknis
| Parameter | Spesifikasi |
|---|---|
| Jenis Produk | Penyortir Sabuk Silang Linear |
| Prinsip Penyortiran | Pengosongan lateral lintas sabuk berbasis konveyor |
| Tata Letak Sistem | Konfigurasi linier |
| Kapasitas Maksimum | Hingga 12.000 buah per jam* |
| Menyortir Tujuan | Khusus proyek; jumlah dan posisi saluran dapat disesuaikan |
| Induksi | Manual, otomatis, atau hibrida, sesuai dengan desain proyek |
| Identifikasi Paket | Pemindaian kode batang; Tersedia integrasi dengan DWS |
| Penimbangan & Pengukuran Dimensi | Tersedia sebagai bagian dari proses pengumpulan data paket terintegrasi |
| Kompatibilitas Paket | Paket, karton, tas, dan muatan satuan yang stabil yang harus melalui tinjauan teknis |
| Kontrol | Kontrol penyortir khusus proyek dan arsitektur PLC |
| Integrasi WMS/WCS | Tersedia sesuai dengan persyaratan antarmuka proyek |
| Koneksi Hilir | Saluran, konveyor pengangkut, dan proses pengiriman dapat diintegrasikan |
| Rekayasa Tata Letak | CAD khusus dan tata letak sistem berbasis proyek |
| Aplikasi Umum | Logistik ekspres, e-commerce, 3PL, distribusi ritel, dan pusat pengiriman paket |
Detail
Mesin Penyortir Sabuk Silang Linear untuk Penyortiran Paket Bervolume Tinggi
Ketika suatu operasi distribusi perlu mengarahkan sejumlah besar paket ke berbagai tujuan dalam rentang waktu pengiriman yang ketat, kecepatan mesin penyortir saja tidaklah cukup. Proses pengaliran masuk, identifikasi paket, pemuatan ke kendaraan pengangkut, logika perutean, tata letak pembongkaran, dan kapasitas tahap hilir harus bekerja sebagai satu alur yang terkoordinasi.
YJ-INTL Sorter Sabuk Silang Linear dirancang berdasarkan proses alur material yang menyeluruh ini.
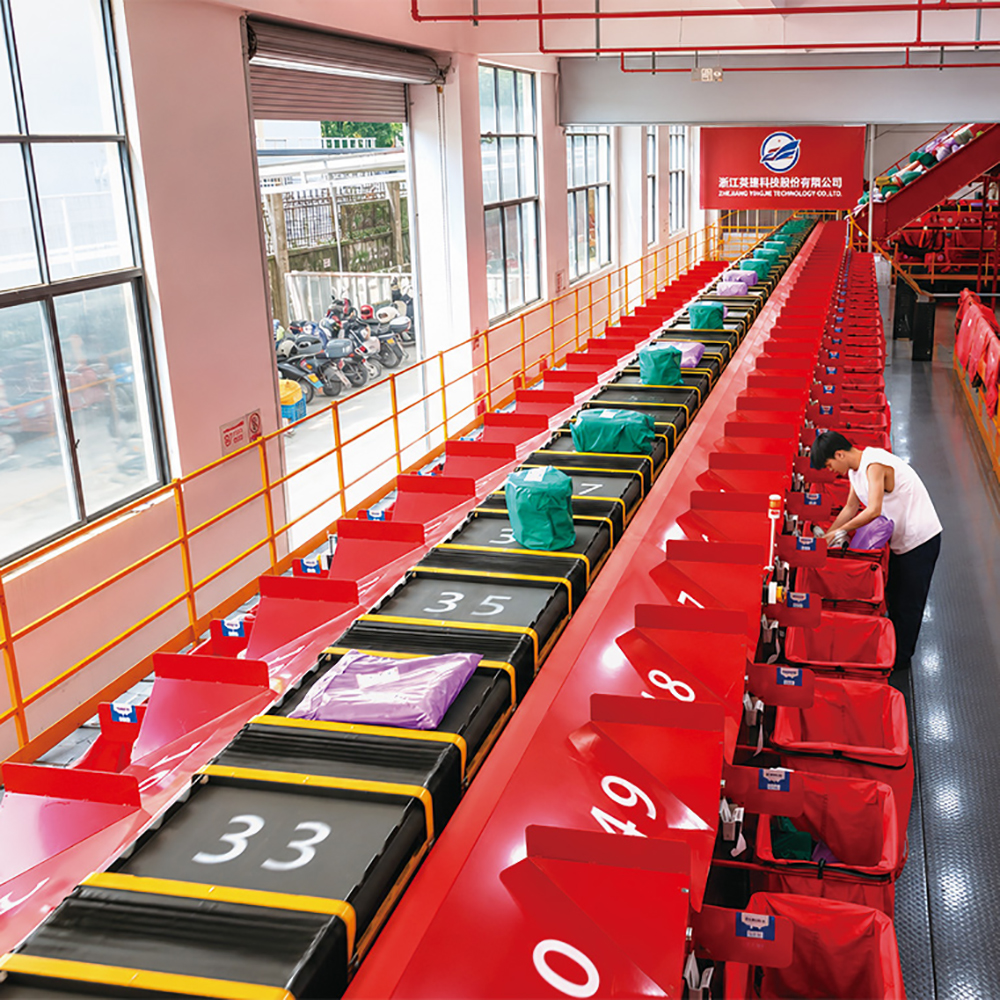
Sistem ini menggunakan serangkaian pengangkut sabuk silang yang bergerak di sepanjang jalur penyortiran linier. Setelah sebuah paket teridentifikasi dan ditetapkan ke tujuan tertentu, sistem kendali melacak posisi pengangkutnya dan mengaktifkan sabuk silang pada titik pembongkaran yang diperlukan. Paket tersebut kemudian dipindahkan secara menyamping ke saluran atau konveyor pengangkut, sementara aliran penyortiran utama tetap berlanjut.
Arsitektur ini cocok untuk operasi di mana peningkatan volume paket, banyaknya tujuan, dan persyaratan pengiriman membuat proses penyortiran manual sulit untuk ditingkatkan skalanya secara konsisten.
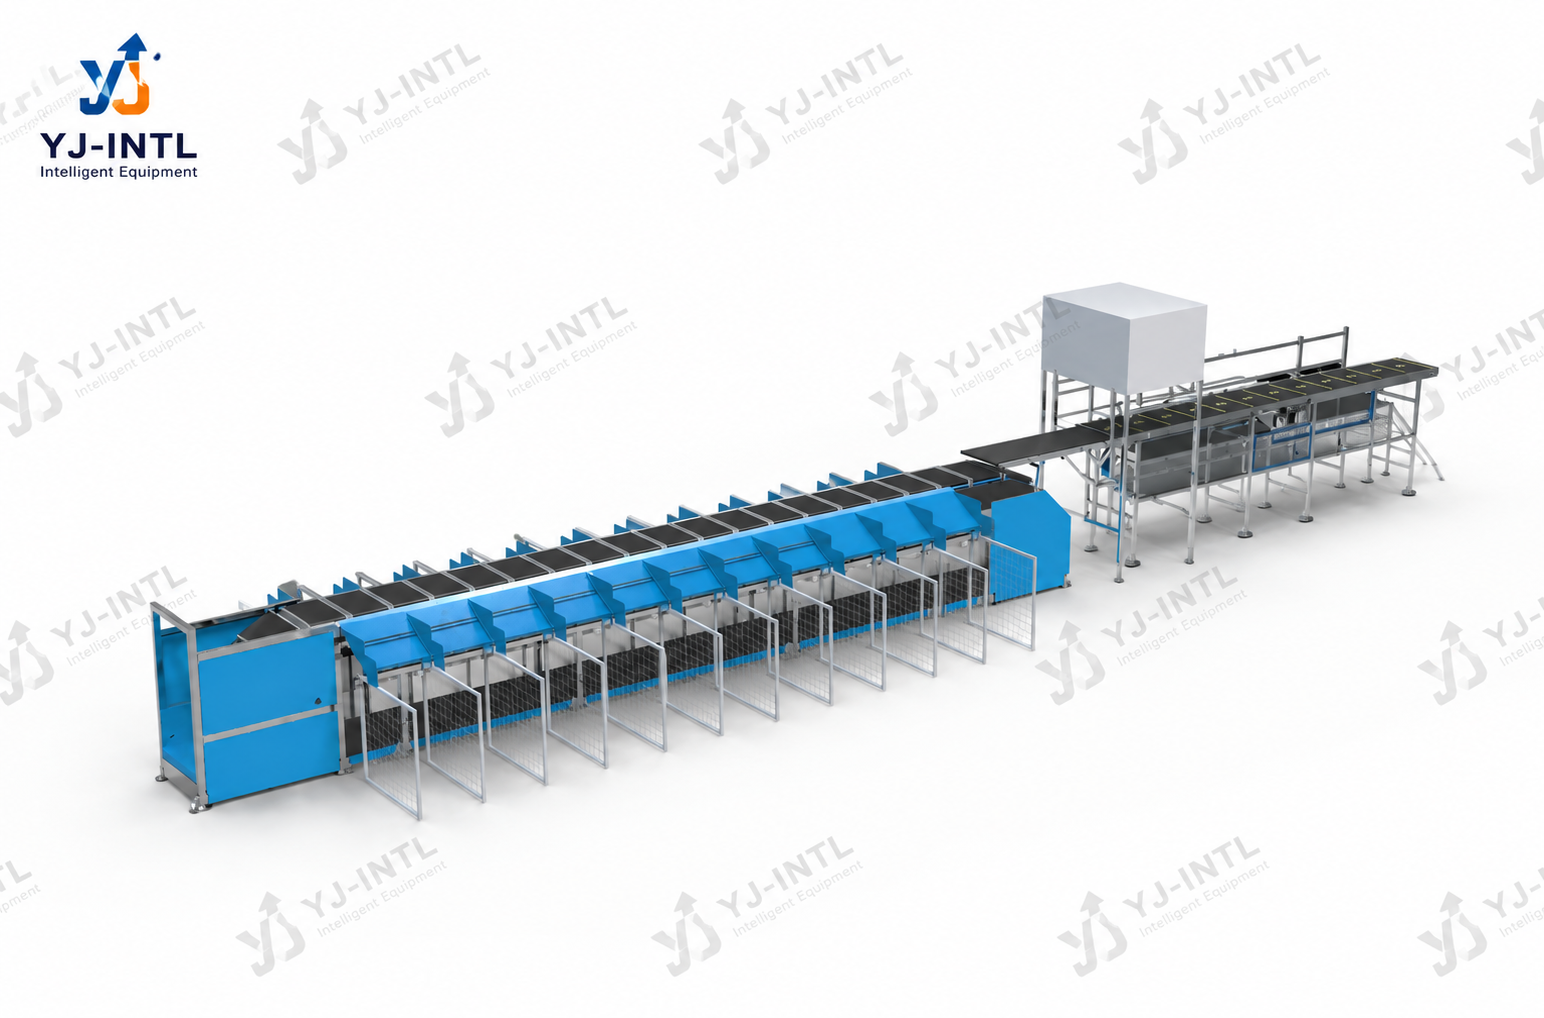
Apa yang Membedakan Sistem Penyortiran Sabuk Silang Linear?
Mesin penyortir sabuk silang linier gerakan pengangkut yang berkelanjutan bersama pembuangan per peti.
Alih-alih mengandalkan penentuan tujuan secara manual atau sistem pengalihan konveyor konvensional, setiap paket dikirimkan menggunakan wadah pengangkut tersendiri dan dikeluarkan saat wadah tersebut tiba di tujuan yang telah ditentukan.
Hal ini memberikan urutan rute yang terkendali dan memungkinkan tata letak tujuan dirancang sesuai dengan proses pengiriman barang yang sebenarnya di gudang.
Bagaimana Cara Kerja Linear Cross Belt Sorter?
1. Penempatan dan Jarak Antar Parcel
Paket-paket dimasukkan ke jalur penyortiran melalui proses pengaliran manual, otomatis, atau hibrida.
Jarak antar paket yang terkendali sangat penting karena hal ini secara langsung memengaruhi penugasan kurir, pemanfaatan jalur, dan kapasitas yang dapat dicapai.
2. Identifikasi dan Pengumpulan Data
Pemindaian kode batang mengidentifikasi paket dan memberikan informasi yang diperlukan untuk penentuan rute.
Jika diperlukan, Sistem DWS dapat mencatat berat dan dimensi paket serta mengaitkan informasi tersebut dengan catatan paket.
3. Penugasan Operator
Sistem pengendalian tersebut mengaitkan paket tersebut dengan perusahaan pengiriman dan tujuannya.
Hubungan ini harus tetap akurat selama kendaraan pengangkut melintasi bagian penyortiran.
4. Transportasi Berkelanjutan
Pengangkut bergerak di sepanjang jalur penyortiran linier sementara sistem kendali memantau status rute paket tersebut.
Oleh karena itu, mesin penyortir ini beroperasi sebagai sistem aliran material yang berkelanjutan, bukan sekadar serangkaian keputusan penyortiran manual.
5. Pembuangan di Tempat Tujuan
Ketika pengangkut mencapai tujuan yang telah ditentukan, sabuk melintang bergerak ke samping dan memindahkan paket ke saluran atau konveyor pengeluaran yang telah ditentukan.
6. Pengolahan Lanjutan
Paket yang telah disortir kemudian diteruskan ke tahap konsolidasi, pengemasan ke dalam kantong, pemuatan, pengepakan, atau proses hilir lainnya.
Sistem akhir harus dirancang sedemikian rupa sehingga kapasitas pada tahap hilir tidak menjadi titik leher botol pada jalur penyortiran secara keseluruhan.
Komponen Utama Sistem
Sistem Induksi
Mengalirkan paket ke mesin penyortir dan mengatur jarak antar paket secara terkendali.
Sistem Identifikasi
Pemindaian kode batang dan peralatan DWS (jika ada) menyediakan informasi paket untuk penentuan rute.
Pengangkut Sabuk Silang
Mengangkut paket-paket secara satuan melalui bagian penyortiran dan melakukan pembongkaran ke samping secara terkendali.
Rel Linear dan Penggerak
Menyediakan jalur pengangkutan dan pengaturan pergerakan di sepanjang jalur penyortiran.
Saluran Pemilahan
Menerima paket di tempat tujuan yang telah ditentukan.
Konveyor untuk Makanan Bawa Pulang
Pindahkan paket yang telah disortir ke tahap pemrosesan berikutnya.
Sistem Pengendalian
Mengkoordinasikan pelacakan pengangkut, perencanaan rute, pembongkaran muatan, status peralatan, dan penanganan pengecualian.
Antarmuka WMS/WCS
Bertukar informasi mengenai paket, tujuan, dan operasional dengan perangkat lunak gudang sesuai dengan persyaratan proyek.
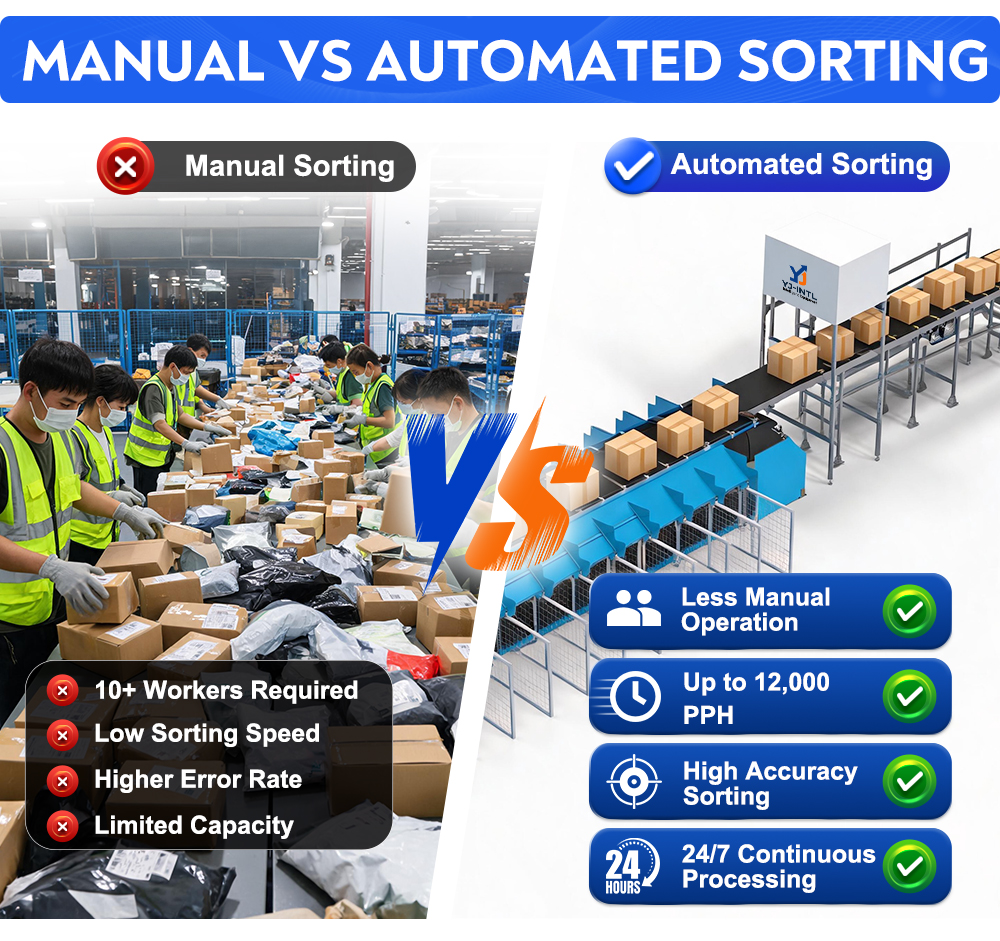
Mesin Penyortir Sabuk Silang Linear vs. Penyortiran Manual
Otomatisasi menjadi sangat bermanfaat terutama ketika pekerjaan penyortiran yang berulang-ulang telah menjadi hambatan bagi kapasitas produksi, ketersediaan tenaga kerja, atau konsistensi penyortiran.
Oleh karena itu, perbandingan investasi yang tepat harus mempertimbangkan kebutuhan tenaga kerja, volume puncak, jendela pengiriman, biaya kesalahan, luas lantai, dan pertumbuhan di masa depan—bukan hanya harga pembelian peralatan.
Integrasi dengan DWS, WMS, dan WCS
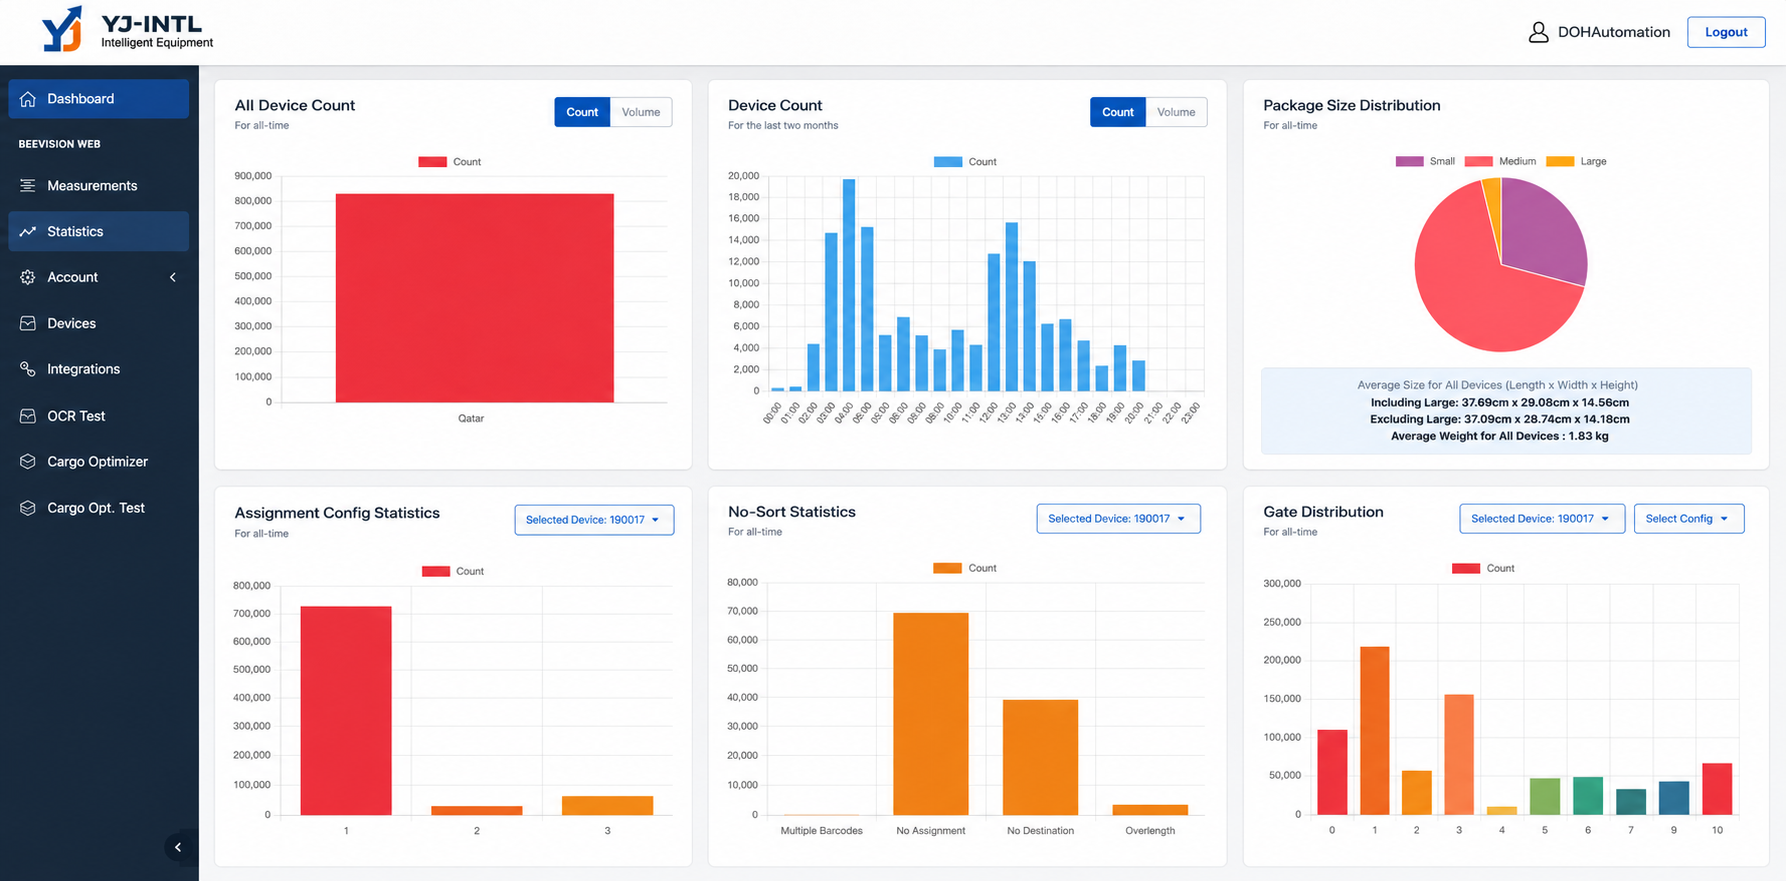
Agar jalur otomatisasi pengiriman paket dapat berfungsi secara menyeluruh, mesin penyortir harus menerima data identifikasi yang akurat dan memberikan informasi status pelaksanaan yang akurat.
Sebuah arsitektur yang umum dapat menghubungkan pembaca kode batang dan Anjing Gembala Jerman dengan lapisan kontrol penyortiran, sementara WMS/WCS mengirimkan atau menerima informasi mengenai tujuan, paket, dan status peralatan.
Fungsi antarmuka yang umum antara lain:
- Pertukaran ID Paket
- Penetapan tujuan
- Pelacakan pengiriman
- Konfirmasi pengalihan
- Penanganan kode yang belum dibaca
- Penerusan pengecualian
- Peringatan peralatan
- Pelaporan produksi
- Pemantauan status penyortiran
Antarmuka perangkat lunak yang tepat harus ditetapkan selama tahap rekayasa proyek sesuai dengan arsitektur WMS/WCS pelanggan.
FAQ
Bahan produk YJ-INTL yang disertakan menyebutkan kapasitas maksimum hingga 12.000 buah per jam. Kapasitas produksi aktual yang berkelanjutan bergantung pada konfigurasi pengangkut, jarak induksi, komposisi paket, kinerja identifikasi, distribusi tujuan, dan kapasitas tahap selanjutnya.
Sistem ini dapat dirancang untuk paket, karton, tas, dan muatan satuan stabil lainnya yang memenuhi persyaratan akhir dari pihak pengangkut dan proses induksi. Dimensi, berat, bentuk, serta stabilitas kemasan paket harus diperiksa terlebih dahulu sebelum dilakukan pemilihan akhir.
Setelah sebuah paket dialokasikan ke tujuan tertentu, jalur pengangkutnya bergerak menuju titik pembongkaran yang sesuai. Sabuk silang kemudian bergerak ke samping untuk memindahkan paket tersebut ke saluran atau konveyor pengangkut yang telah ditentukan, sementara aliran utama jalur pengangkut tetap berlanjut.
Ya. Pemindaian barcode, penimbangan, dan pengukuran dimensi dapat diintegrasikan sesuai dengan desain proyek. Mesin penyortir ini juga dapat bertukar informasi paket dan rute dengan WMS/WCS serta terhubung dengan sistem otomatisasi hulu dan hilir.
Jumlah tujuan bervariasi tergantung pada proyek. Jumlah dan posisi saluran dirancang berdasarkan daftar tujuan yang diperlukan, tata letak fasilitas, proses pengiriman keluar, kapasitas produksi, serta kebutuhan perluasan di masa mendatang—bukan berdasarkan satu standar tetap.
Untuk membuat penawaran, biasanya diperlukan informasi mengenai dimensi paket dan distribusi berat, volume harian dan volume puncak, jumlah tujuan, tata letak fasilitas, metode penerimaan, kondisi barcode/pembacaan, proses lanjutan, serta persyaratan antarmuka WMS/WCS. Sampel paket akan sangat membantu jika tersedia.
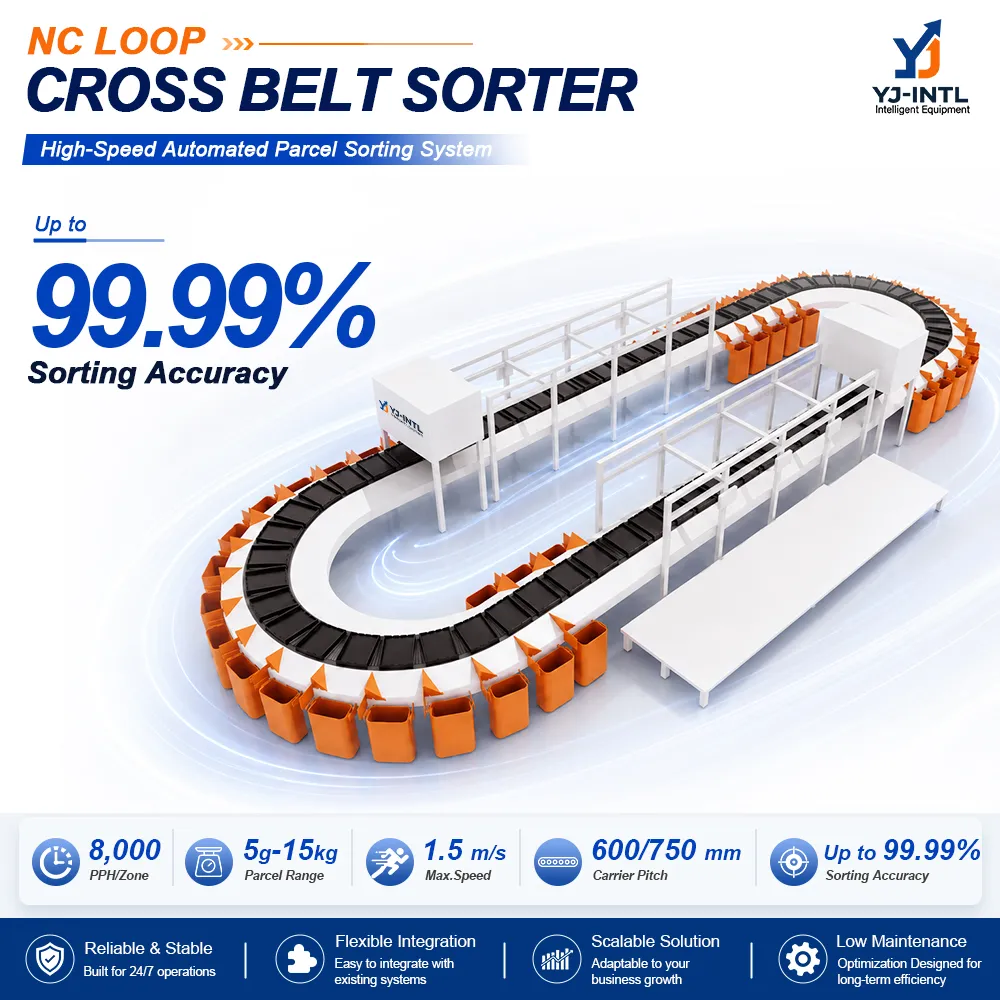
Meet YJ-INTL at CeMAT ASIA 2026: Visit Booth N2-C1-2 for Complete Intralogistics Solutions
Baca selengkapnya