
Tri linéaire continu à bandes croisées avec conception et intégration axées sur le projet
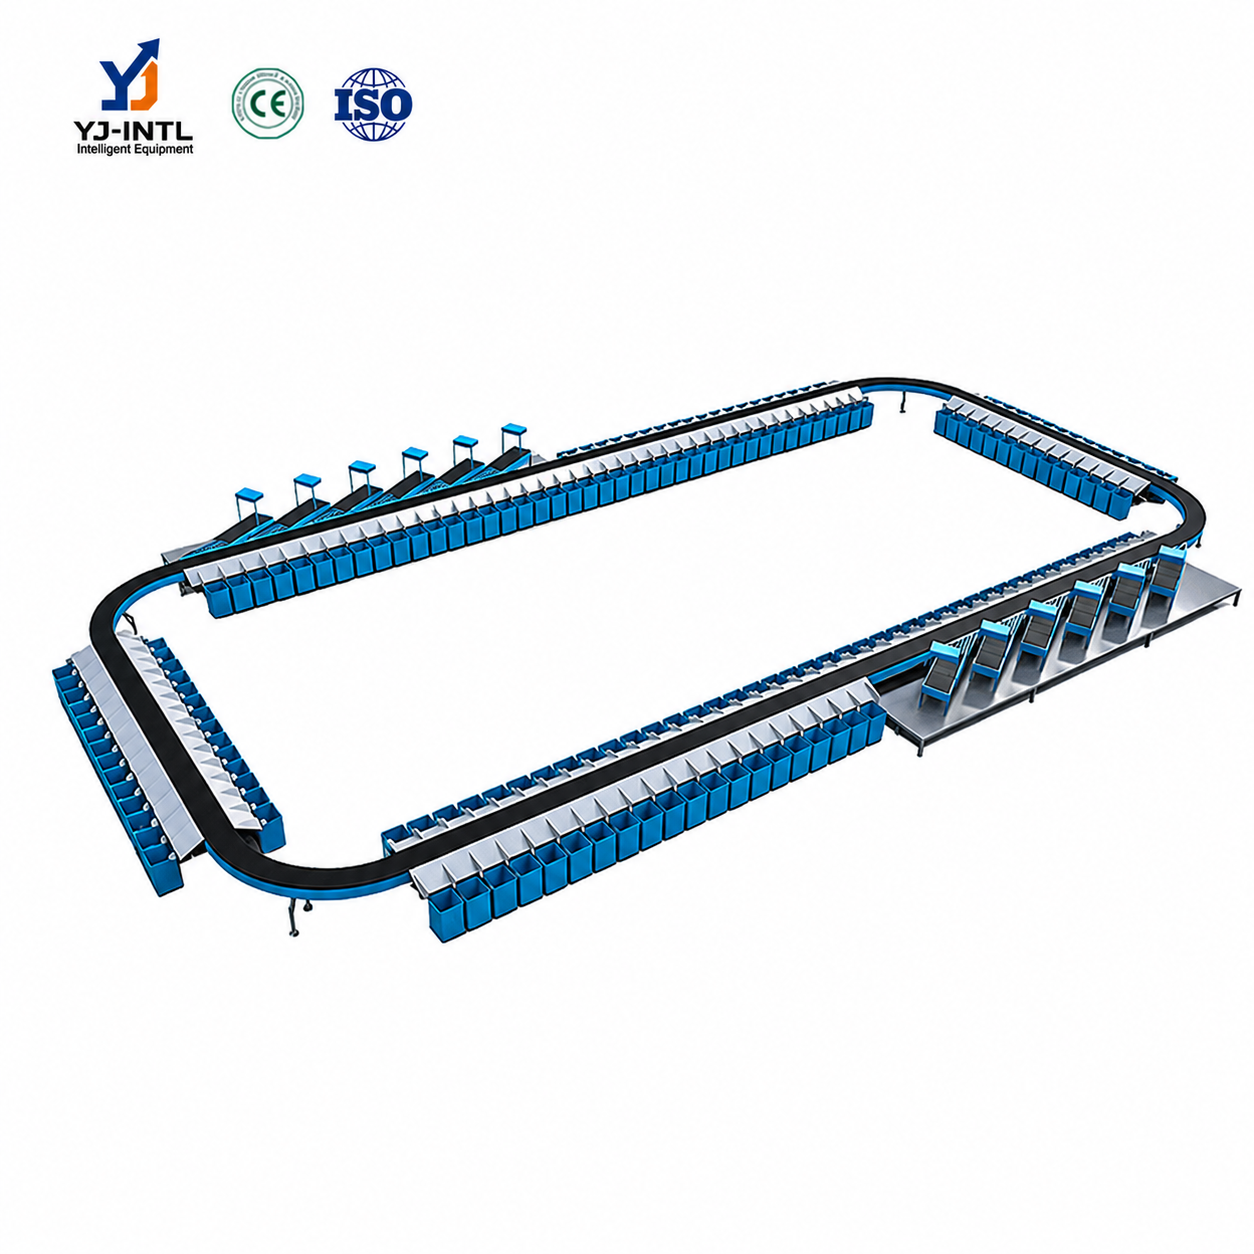
Trieuse linéaire à bandes croisées | Système automatisé de tri de colis
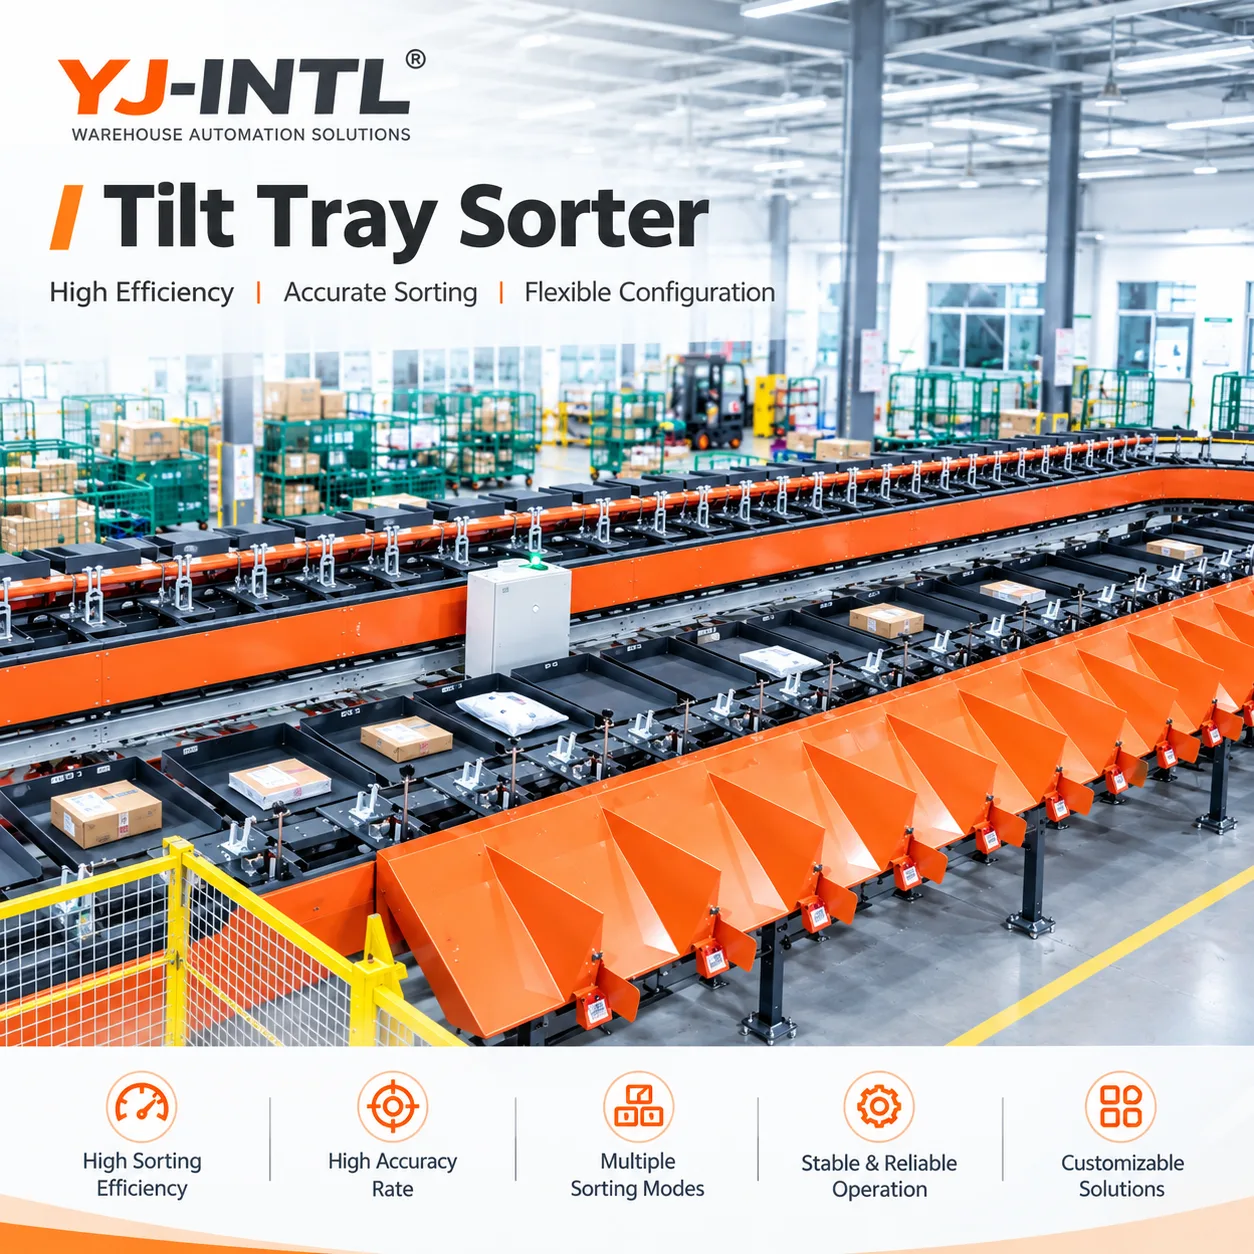
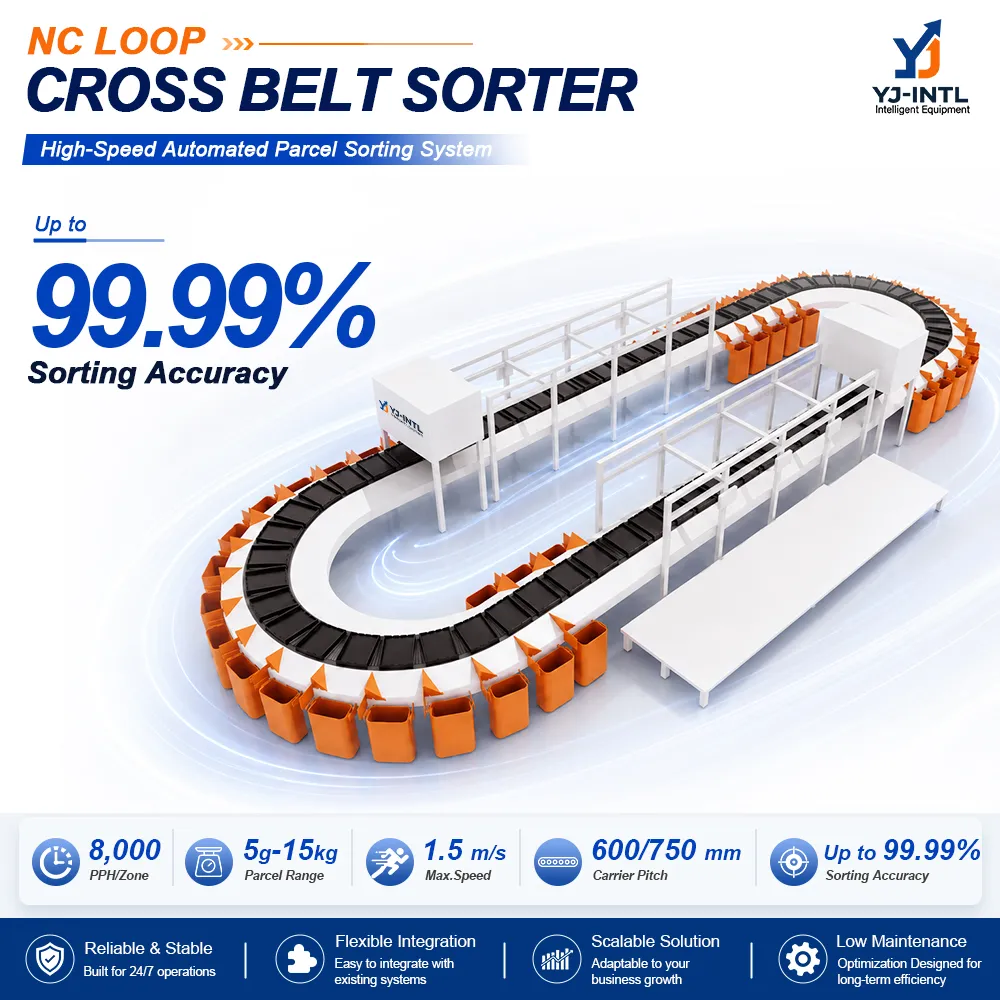
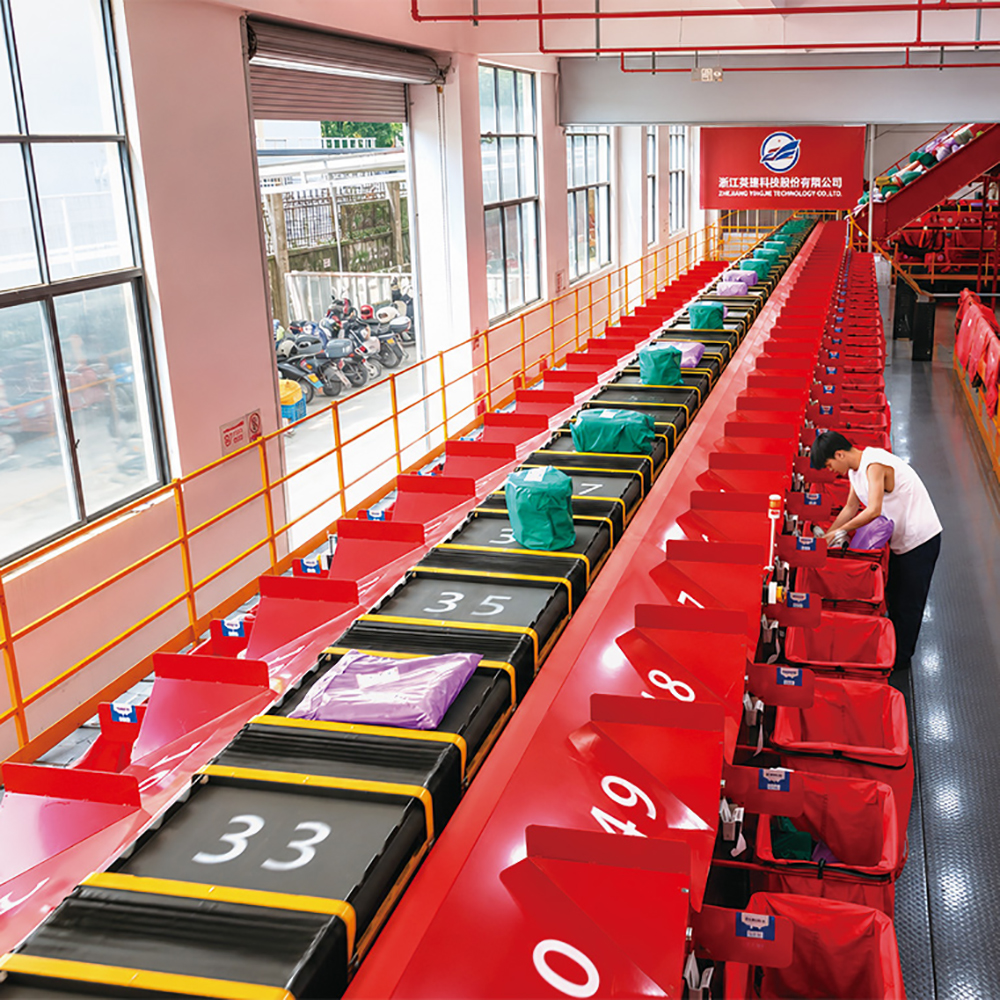
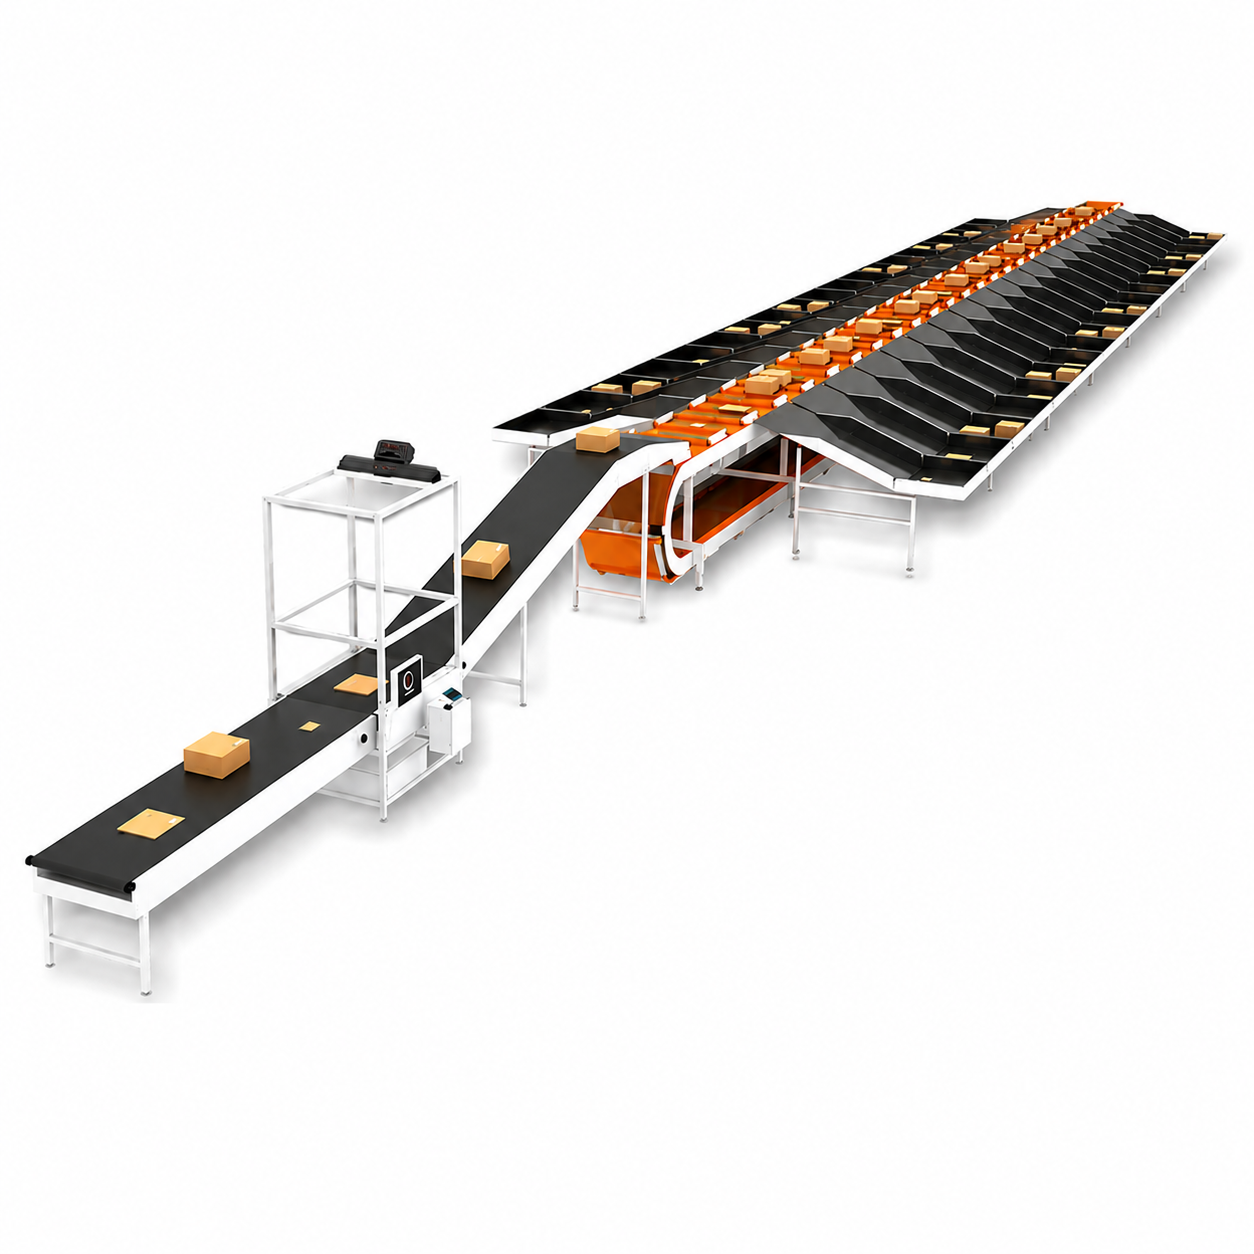
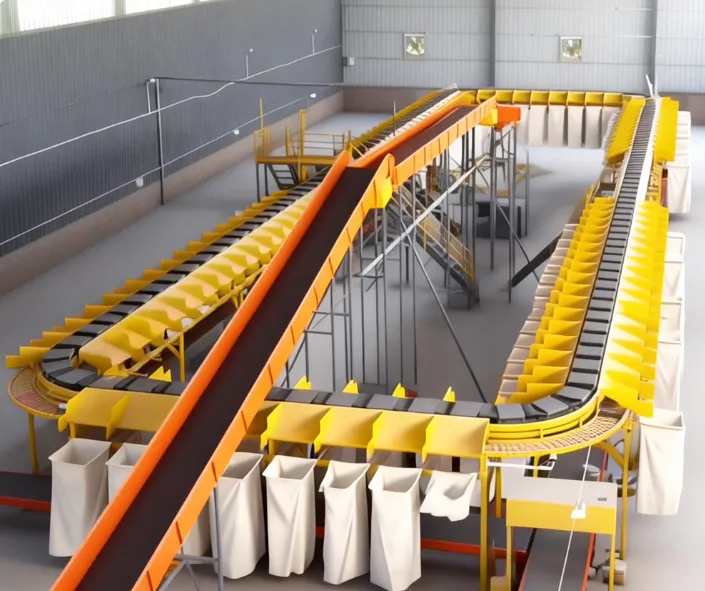
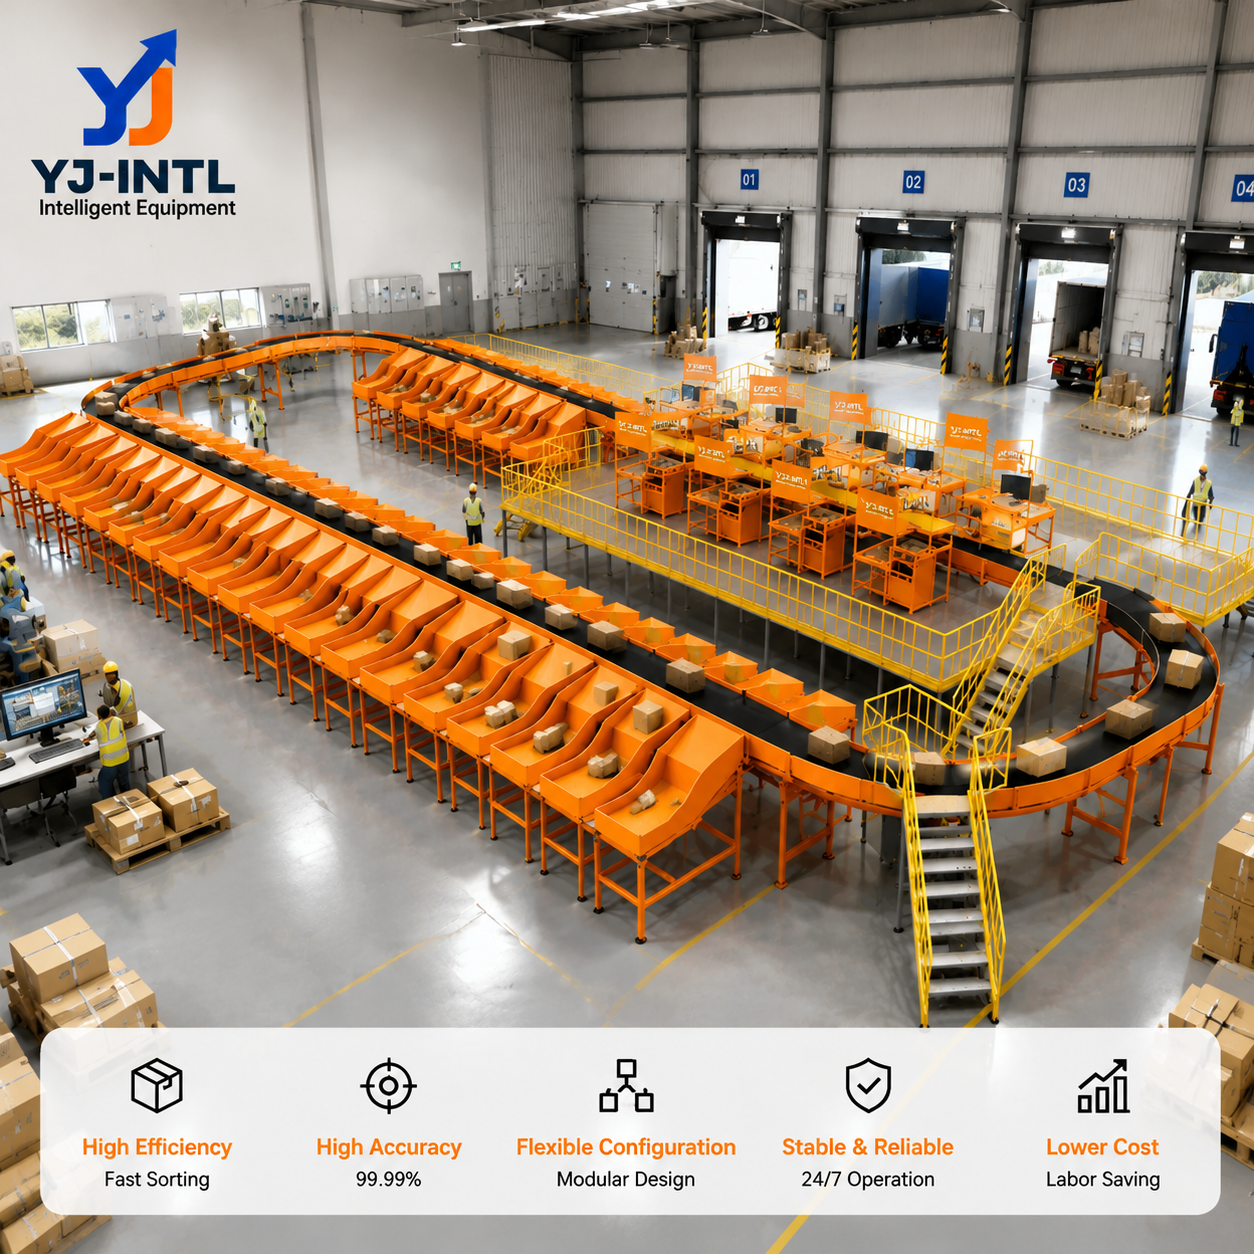
Le trieur linéaire à bandes croisées YJ-INTL est un système automatisé de tri continu de colis conçu pour les centres logistiques, la gestion des commandes en ligne, les prestataires logistiques tiers (3PL) et les opérations de distribution. La documentation technique du produit indique un débit maximal de 12 000 colis par heure ; toutefois, le débit final, la configuration des convoyeurs, la gamme de colis prise en charge et l'agencement de la zone de destination sont déterminés en fonction de l'application.
Ce système intègre l'alimentation des colis, leur identification, le suivi des transporteurs et le déchargement latéral contrôlé au sein d'un flux de tri en continu ; l'intégration avec les systèmes DWS, WMS/WCS et les convoyeurs en aval est possible en fonction des exigences du projet.
- Capacité pouvant atteindre 12 000 colis/heure
- Tri linéaire continu à bandes croisées
- Déchargement latéral contrôlé des colis
- Flexibilité dans la configuration des destinations de tri et de l'agencement des goulottes
- Intégration DWS / codes-barres / WMS / WCS
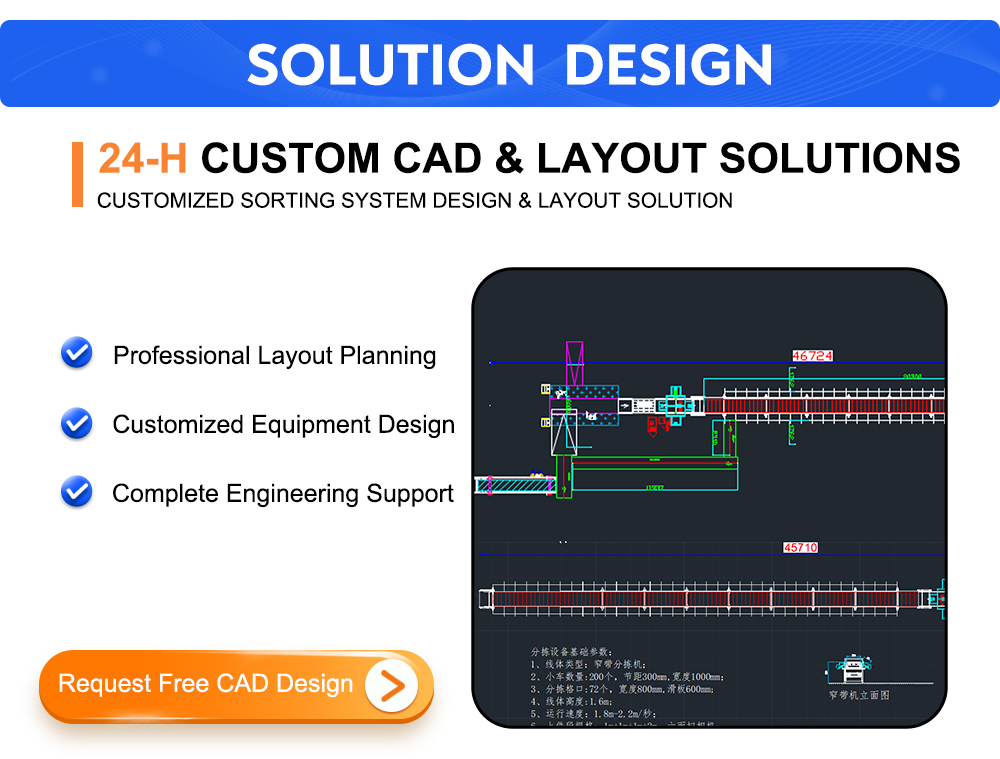
- Conception CAO et ingénierie d'agencement sur mesure
- Configuration des colis et du débit adaptée à chaque projet
Caractéristiques techniques
| Paramètres | Caractéristiques techniques |
|---|---|
| Type de produit | Trieuse linéaire à bandes croisées |
| Sortation Type | Tri à bandes transversales |
| Schéma du système | Configuration linéaire |
| Capacité de tri | Jusqu'à 12 000 pièces/heure* |
| Méthode de tri | Déchargement latéral par bande transversale |
| Tri des destinations | Adapté aux exigences du projet |
| Type de colis | Colis, cartons, sacs et autres unités de chargement stables faisant l'objet d'une expertise technique |
| Dimensions du colis | Spécifique au projet ; confirmé par le profil réel de la parcelle et la conception du support |
| Poids du colis | Spécifique au projet ; confirmé par le profil de charge réel et la conception du transporteur |
| Identification | Lecture de codes-barres / intégration DWS disponibles en fonction des exigences du projet |
| Pesage et mesure des dimensions | Disponible dans le cadre d'une solution intégrée de saisie des données relatives aux colis |
| Intronisation | Configuration manuelle, automatisée ou hybride, en fonction de l'application |
| Contrôle et intégration | Automates programmables spécifiques au projet, commande des trieurs et interfaces WMS/WCS |
| Disposition du système et goulottes | Adapté à la configuration des locaux et au processus de sortie des marchandises |
| Application | Logistique express, commerce électronique, 3PL, distribution au détail et centres de tri de colis |
*Note technique : La capacité maximale indiquée dans la documentation fournie avec le produit est de 12 000 pièces/heure. Le débit de fonctionnement en continu dépend de la composition des colis, de l'espacement entre les inductions, du taux d'identification, de la distribution vers les destinations, de la recirculation, de la disponibilité des équipements et de la capacité en aval. Les spécifications définitives doivent être confirmées par l'équipe d'ingénierie du projet.
Détails
Présentation du trieur linéaire à bandes croisées
Le trieur linéaire à bandes croisées est une solution automatisée de tri continu des colis destinée aux centres logistiques, aux centres de traitement des commandes en ligne, aux installations de prestataires logistiques tiers (3PL), à la distribution au détail et à d'autres environnements de manutention à haut débit. La documentation fournie avec le produit indique une capacité de tri pouvant atteindre 12 000 colis par heure, tandis que la conception finale du système est adaptée au profil réel des colis, au processus d'alimentation, au nombre de destinations et au flux en aval.
Contrairement au tri manuel, le système regroupe en un seul processus coordonné l'identification des colis, le suivi des transporteurs, le transport en continu et le déchargement latéral contrôlé. Chaque colis est attribué à un transporteur et acheminé vers sa destination finale sans que la ligne de tri principale ait à s'arrêter à chaque dérivation.
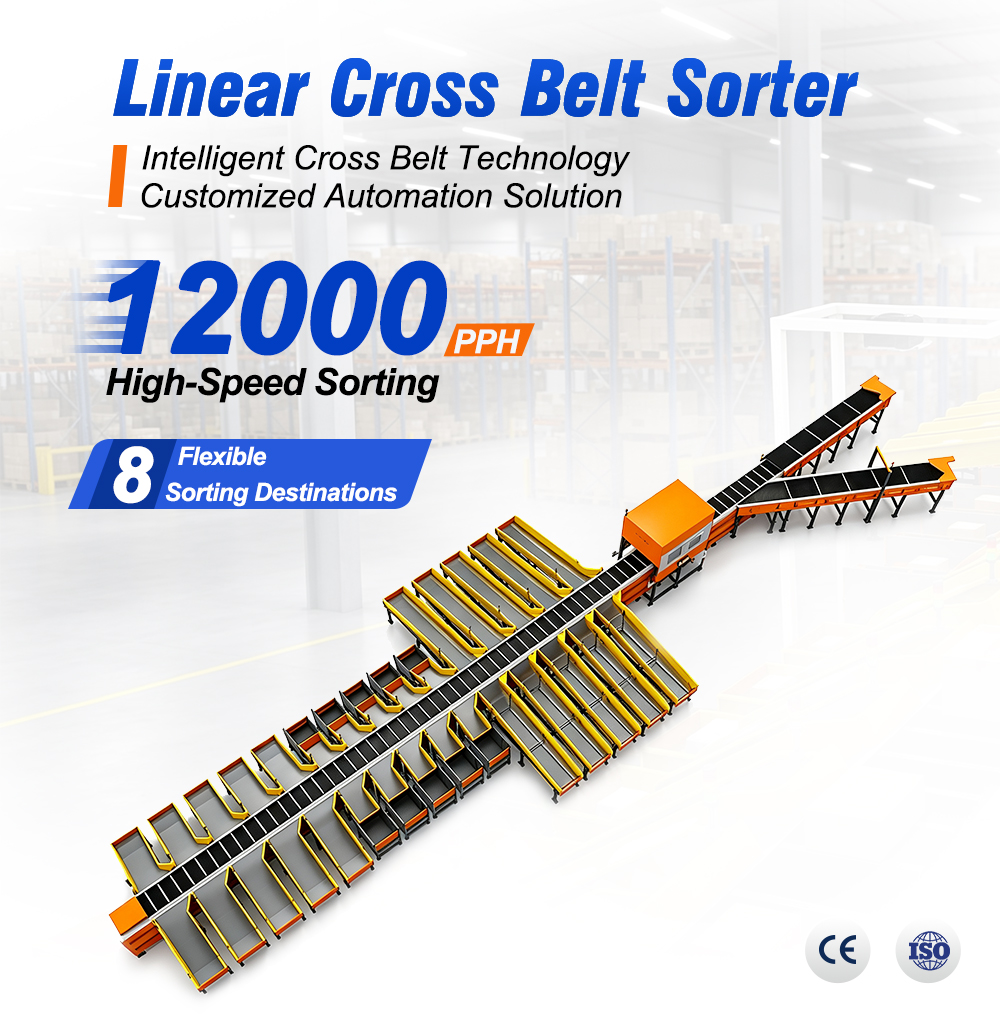
Pourquoi choisir un trieur à bandes croisées linéaire ?
- Flux continu de colis : Les transporteurs acheminent les colis à travers la section de tri, tandis que les décisions relatives à leur destination sont prises à des points de déchargement prédéfinis.
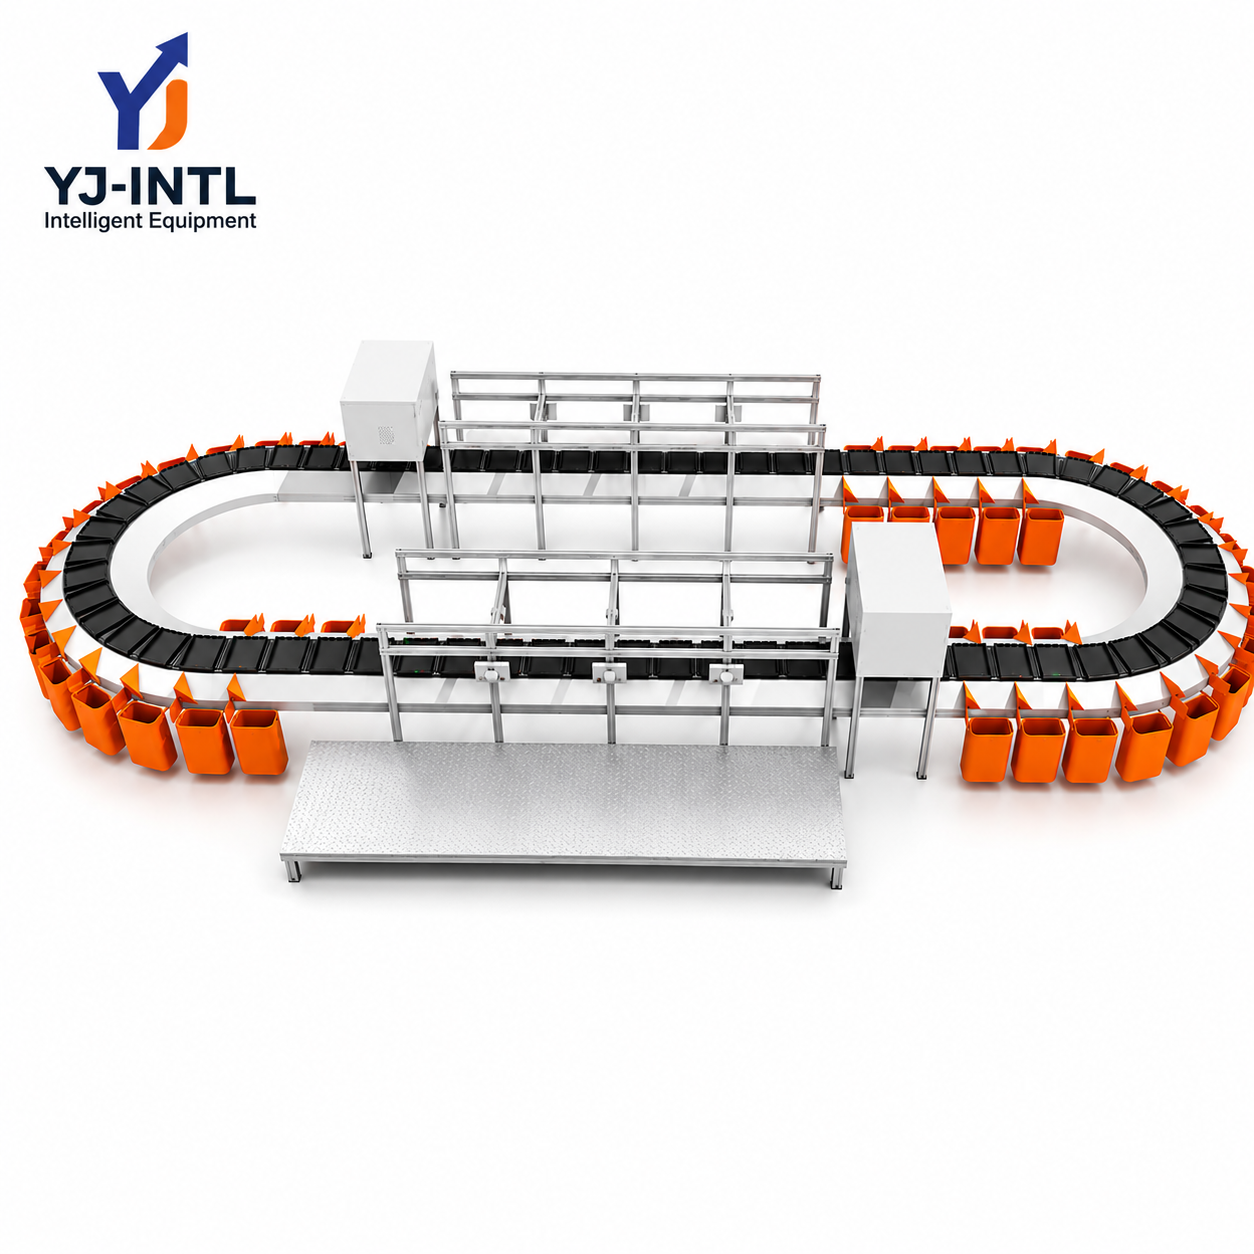
- Décharge latérale contrôlée : Le tapis transversal achemine le colis latéralement vers une goulotte ou un convoyeur de sortie à la destination prévue.
- Grande capacité de traitement : La documentation fournie avec le produit indique un rendement pouvant atteindre 12 000 pièces par heure, sous réserve des conditions d'utilisation réelles.
- Planification flexible des destinations : Les goulottes, les baies de tri et les lignes d'évacuation peuvent être disposées en fonction de la configuration des locaux et du processus de sortie des produits.
- Routage basé sur les données : Des interfaces de lecture de codes-barres, de pesage, de mesure et de gestion des entrepôts peuvent être intégrées à la solution complète.
- Ingénierie par projet : La configuration du support, l'induction, l'agencement, les commandes et les interfaces en aval sont choisis en fonction des besoins opérationnels réels plutôt qu'en se basant sur une simple référence de catalogue.
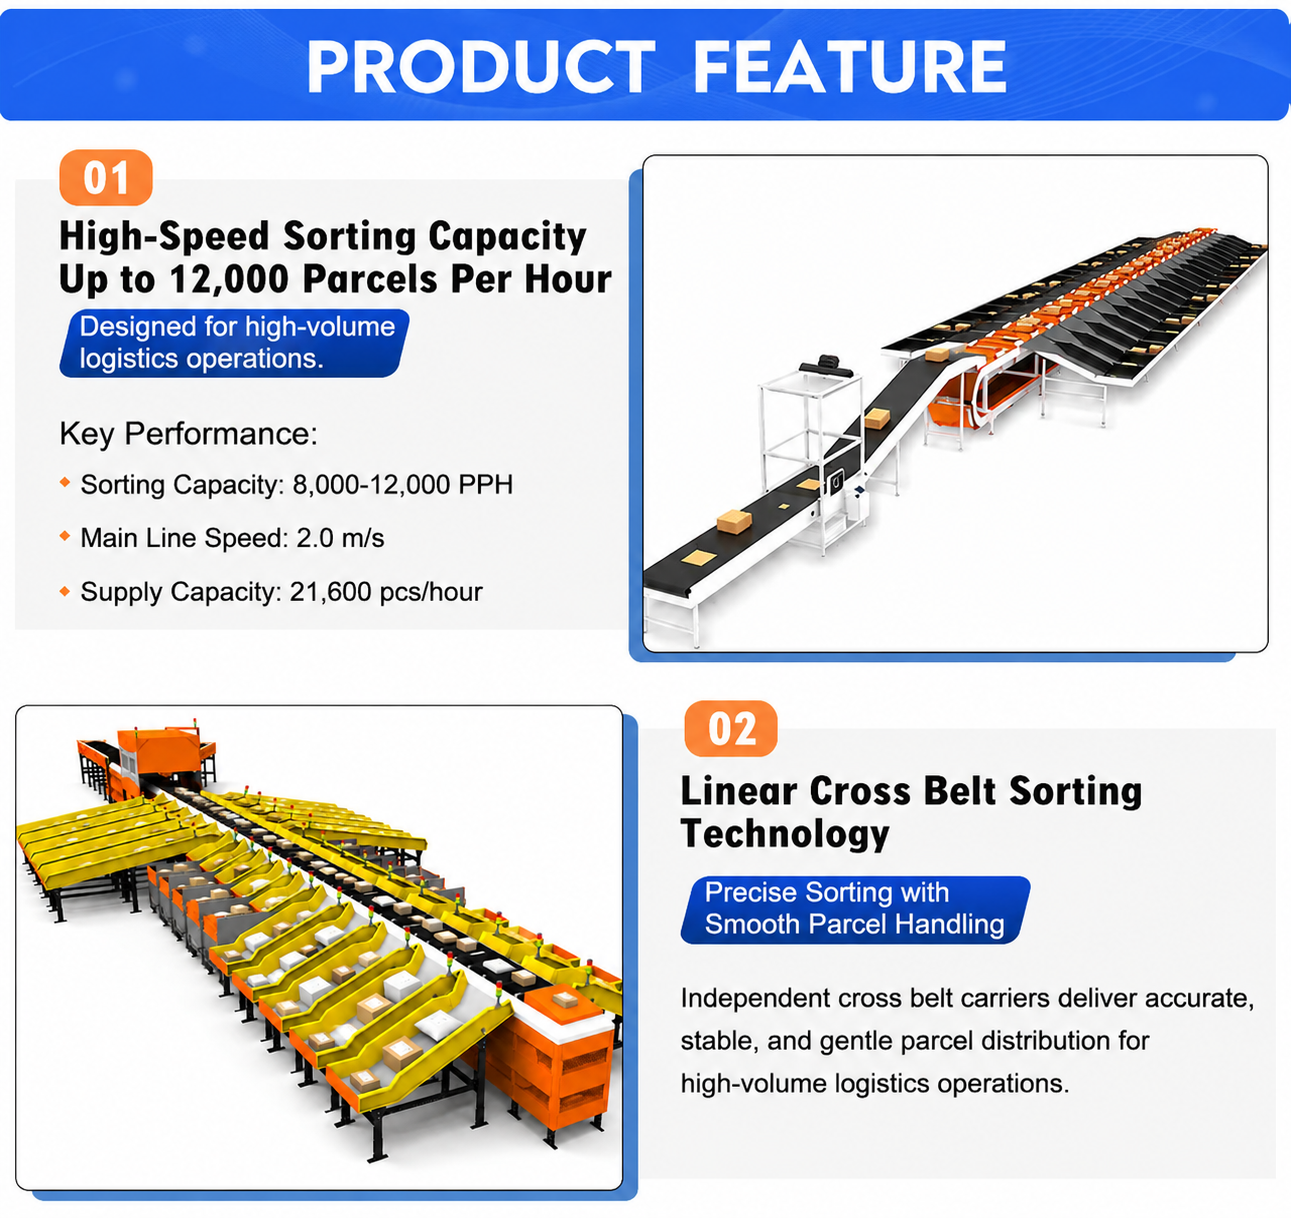
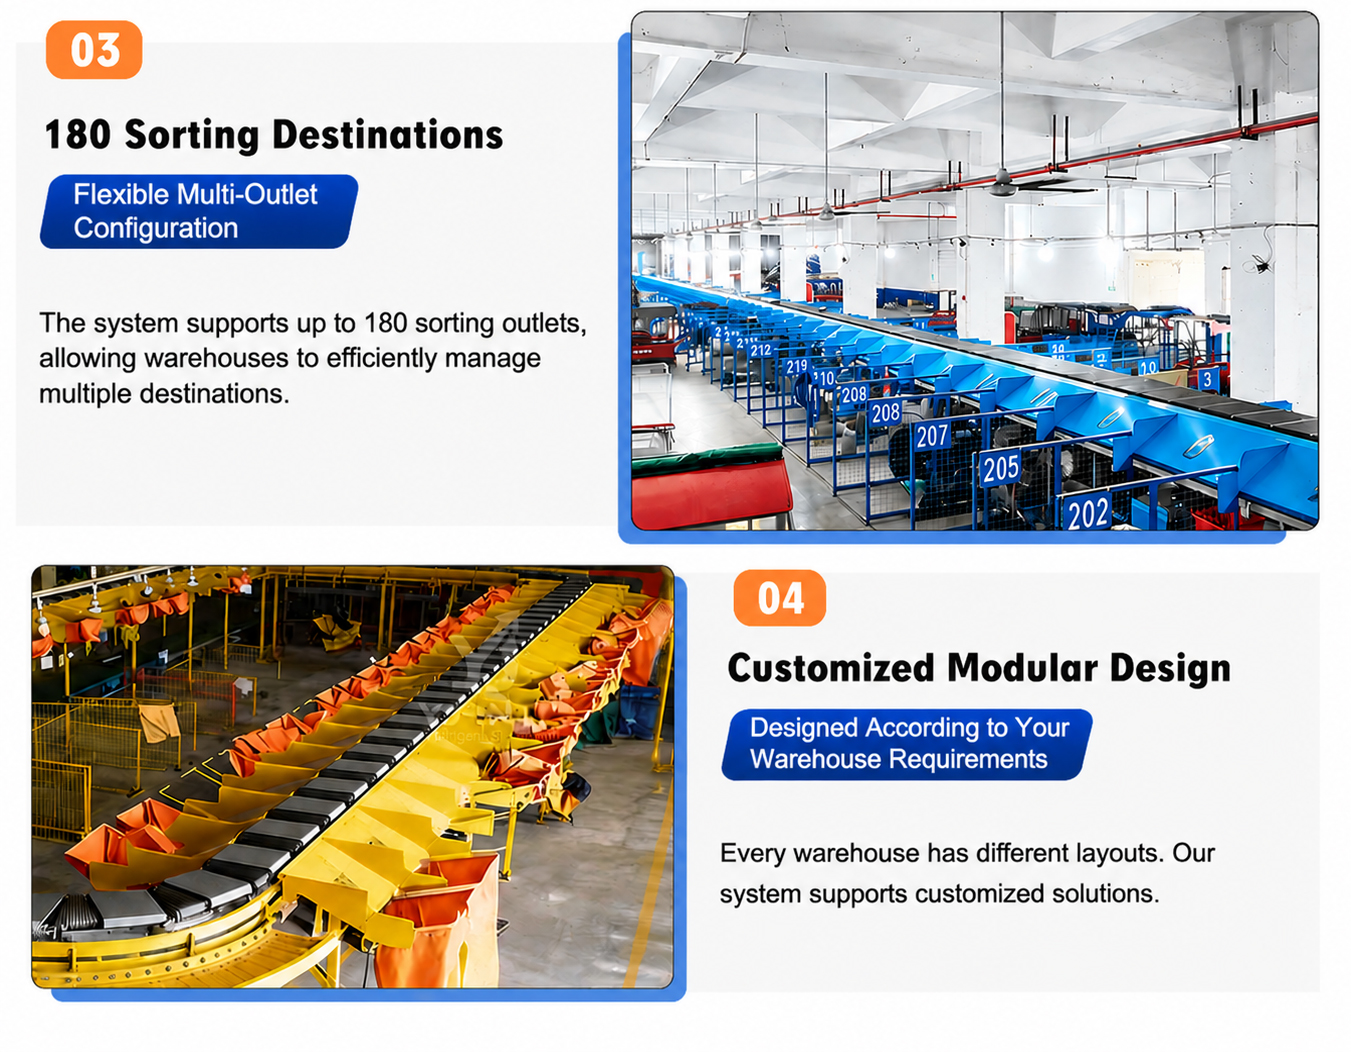
Fonctionnement du trieur linéaire à bandes croisées
- Introduction : Les colis sont acheminés vers le trieur via un processus d'alimentation manuel, automatique ou hybride, avec un espacement contrôlé.
- Identification : La lecture des codes-barres et, le cas échéant, Systèmes DWS récupérer les informations relatives au colis utilisées pour le calcul de l'itinéraire.
- Affectation des transporteurs : Le système de contrôle associe le colis à un convoyeur transversal et à sa destination.
- Transport en continu : Le transporteur se déplace le long du convoyeur de tri linéaire tandis que le système suit la position du colis et l'état de son acheminement.
- Choix de la destination : La couche de contrôle détermine le point de décharge requis à l'aide des règles de routage configurées.
- Déchargement transversal : Une fois arrivée à la position cible, la bande transporteuse se déplace latéralement et achemine le colis vers la goulotte ou le convoyeur de sortie qui lui est attribué.
- Traitement en aval : Les colis triés sont acheminés vers les opérations d'emballage, de regroupement, de chargement, de stockage ou d'autres processus en aval.
Architecture du système
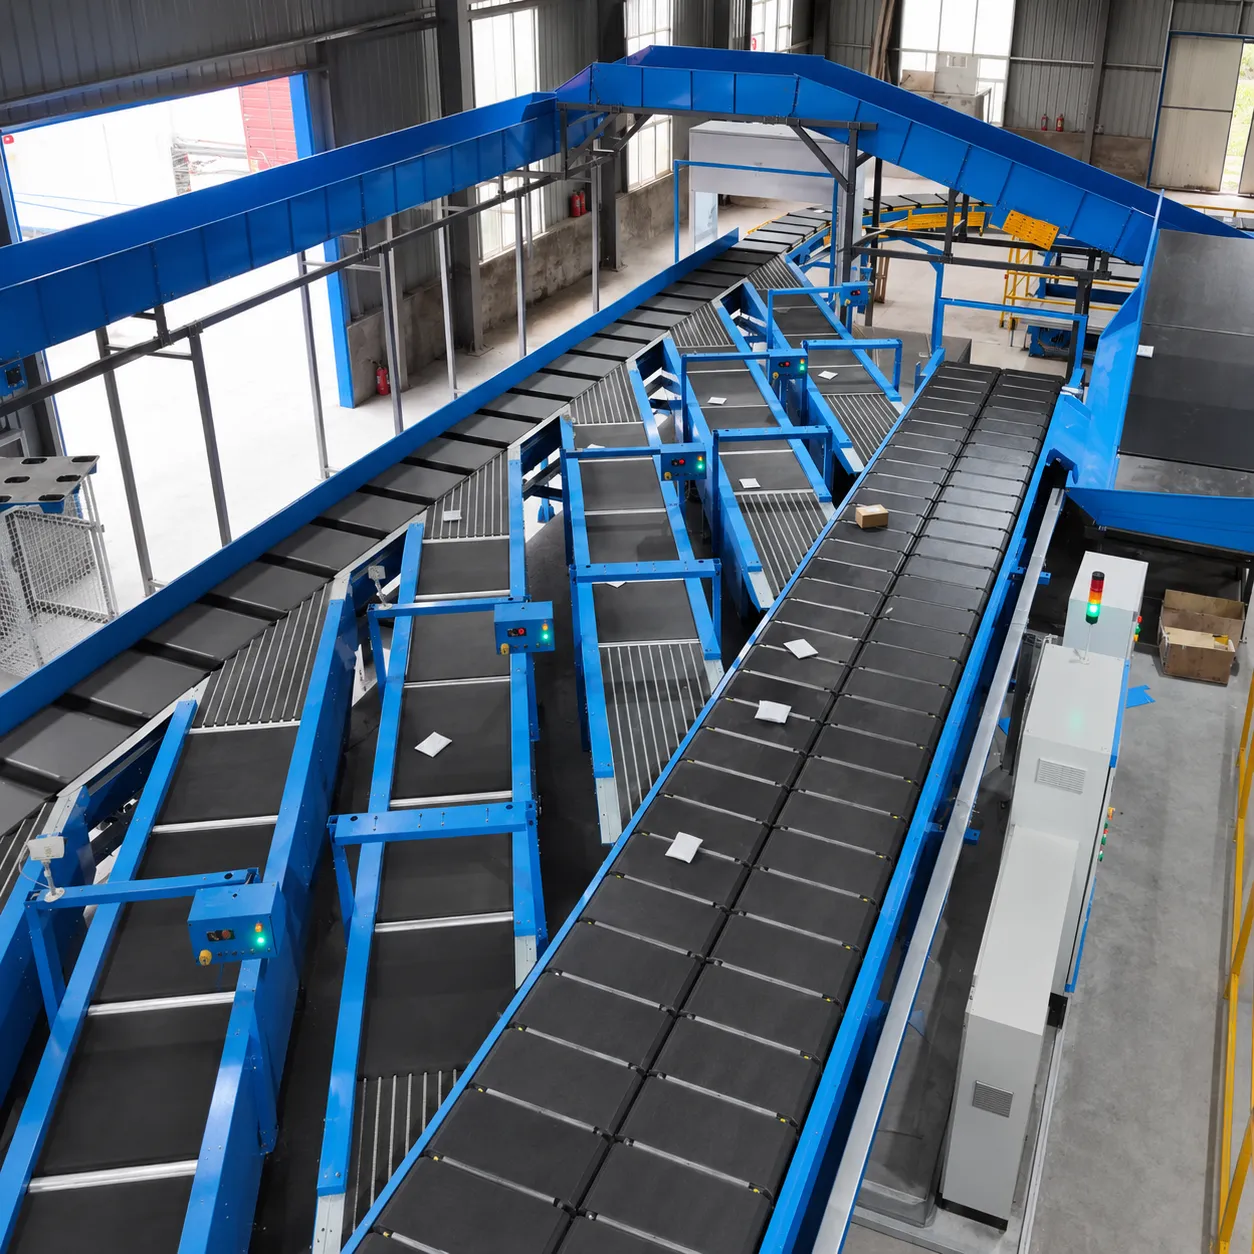
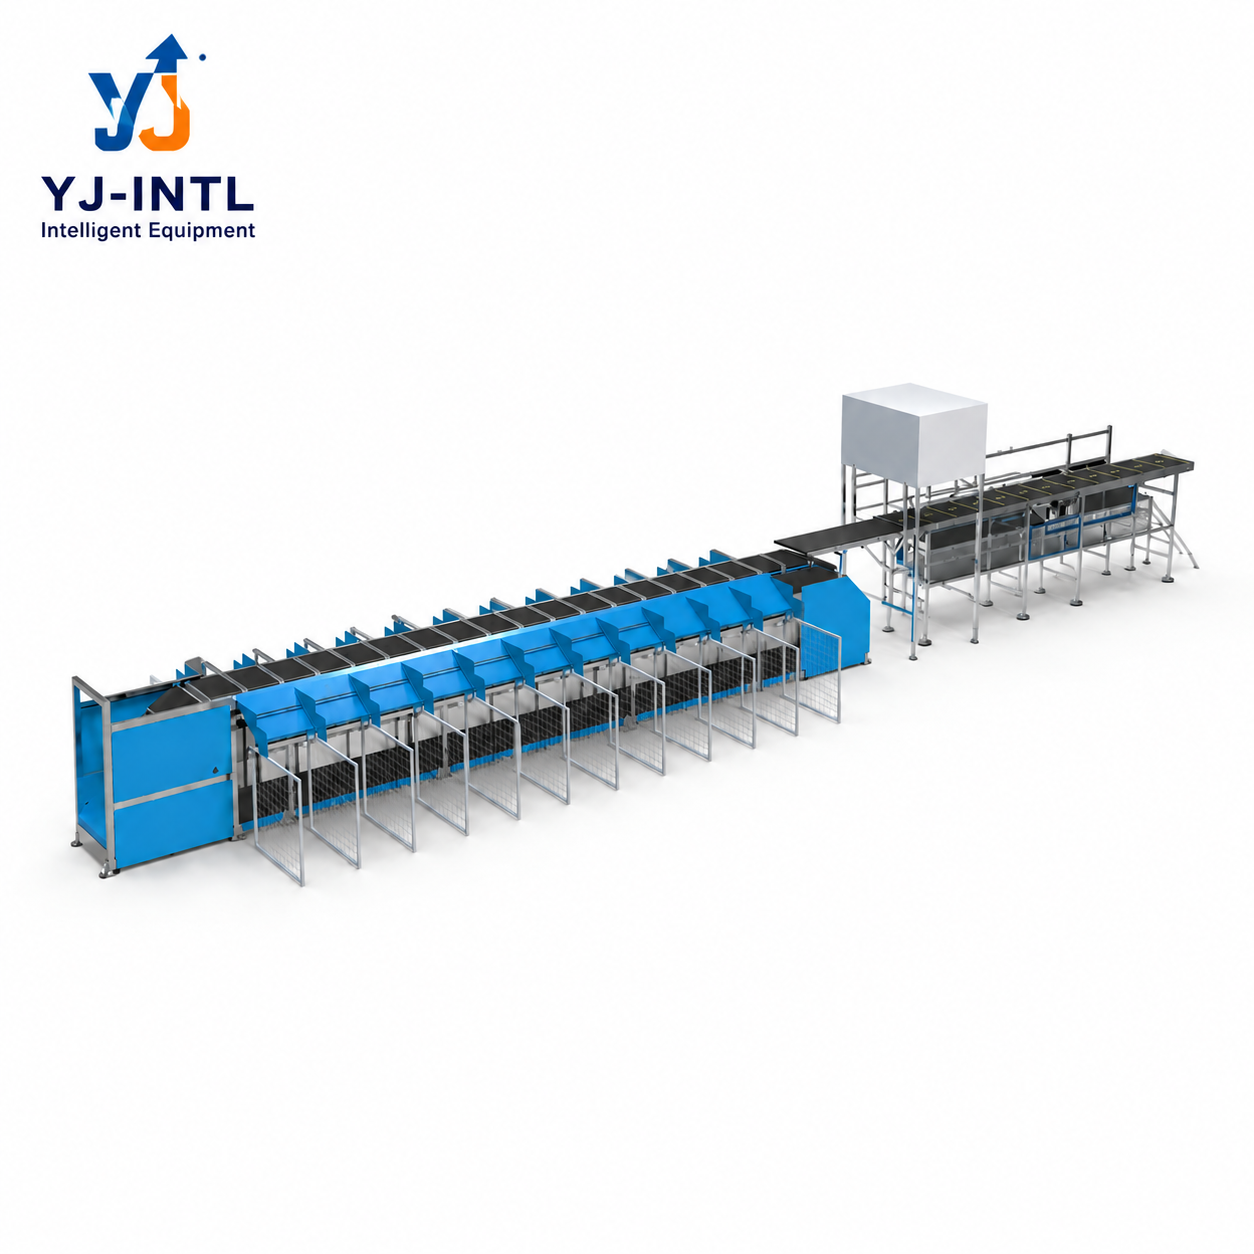
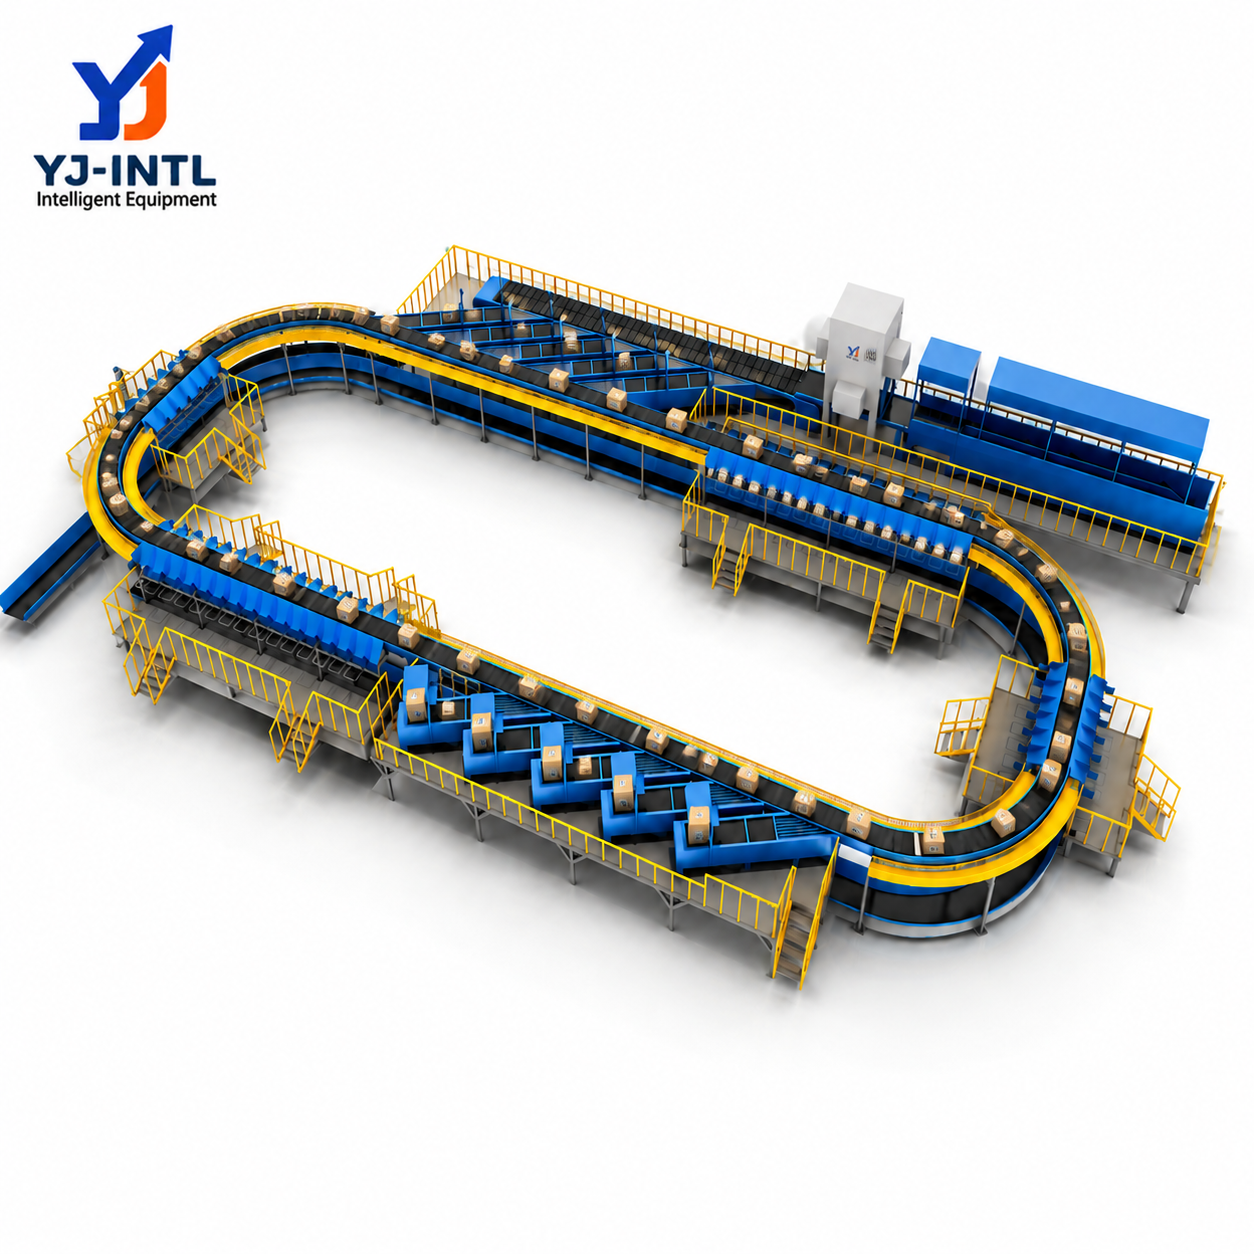
Une solution pratique de tri linéaire à bandes croisées ne se limite pas au trieur lui-même. Le flux complet de matériaux peut inclure des convoyeurs à induction, des équipements de séparation et d'espacement, des lecteurs de codes-barres, germanophone, des convoyeurs à bandes croisées, des goulottes de tri, des convoyeurs d'évacuation, des équipements de commande et des interfaces WMS/WCS.
Caractéristiques techniques
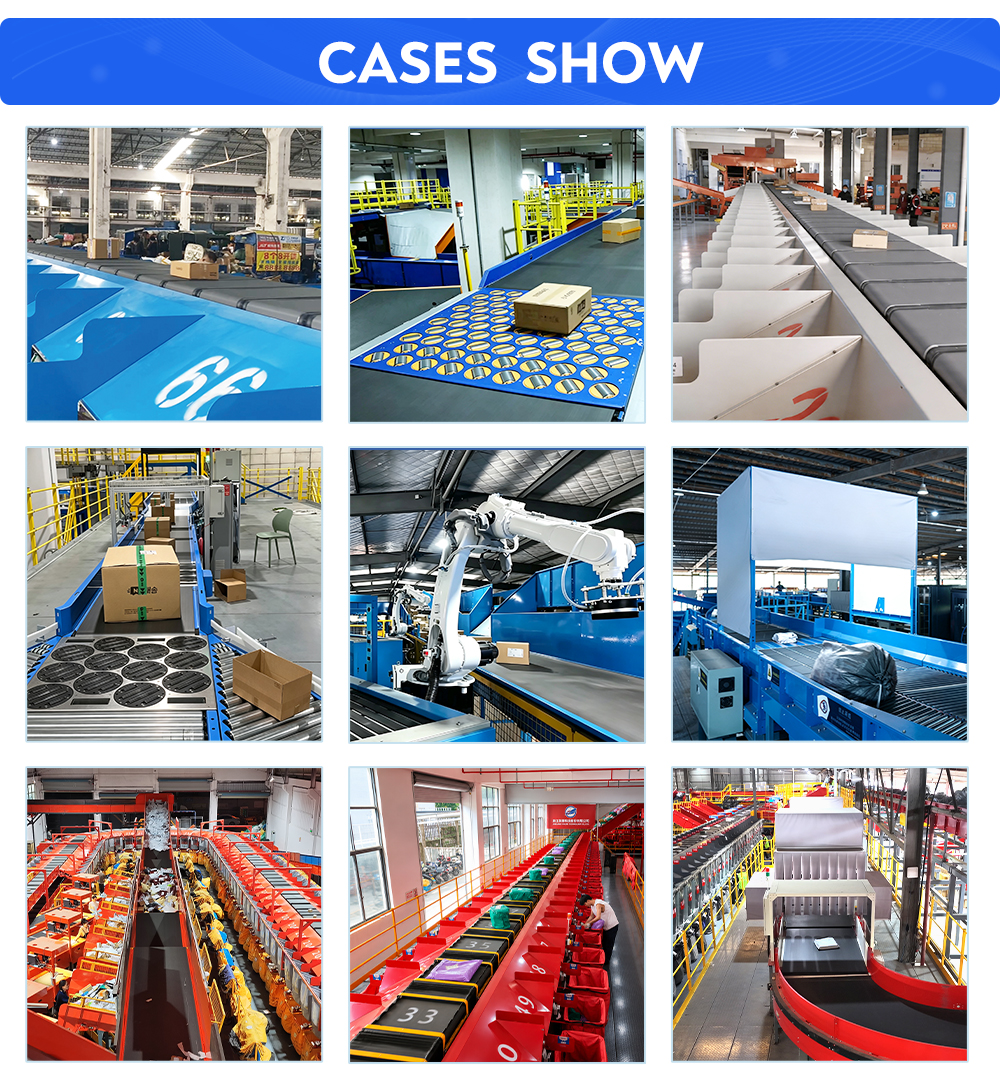
Mise en page linéaire flexible
La configuration linéaire peut être conçue en fonction de la surface disponible, de l'emplacement des postes d'induction, du nombre de destinations et des itinéraires de sortie en aval. L'emplacement des goulottes et les interfaces entre les lignes peuvent être ajustés lors de la conception de l'agencement afin de s'adapter au processus opérationnel.
Identification intégrée des colis
Pour un acheminement automatisé, l'identité du colis doit rester associée au bon transporteur tout au long du processus de tri. La lecture des codes-barres, la pesée et la mesure des dimensions peuvent être intégrées en amont afin que le système de contrôle dispose des données nécessaires à l'acheminement et à la gestion des exceptions.
Décharge contrôlée entre les bandes
Chaque transporteur utilise son tapis transversal pour acheminer le colis latéralement vers la destination qui lui a été attribuée. Cette méthode de déchargement contrôlé s'avère utile lorsqu'il faut desservir plusieurs destinations à partir d'un seul flux de tri continu.
Intégration WMS/WCS
La couche de tri peut être connectée aux systèmes de contrôle et de gestion des entrepôts. La conception de l'interface doit définir le mappage des destinations, l'identification des colis, le suivi des transporteurs, la confirmation des détournements, la gestion des exceptions et l'état des équipements, afin que le logiciel et le flux de marchandises restent synchronisés.
Tri manuel ou tri automatisé
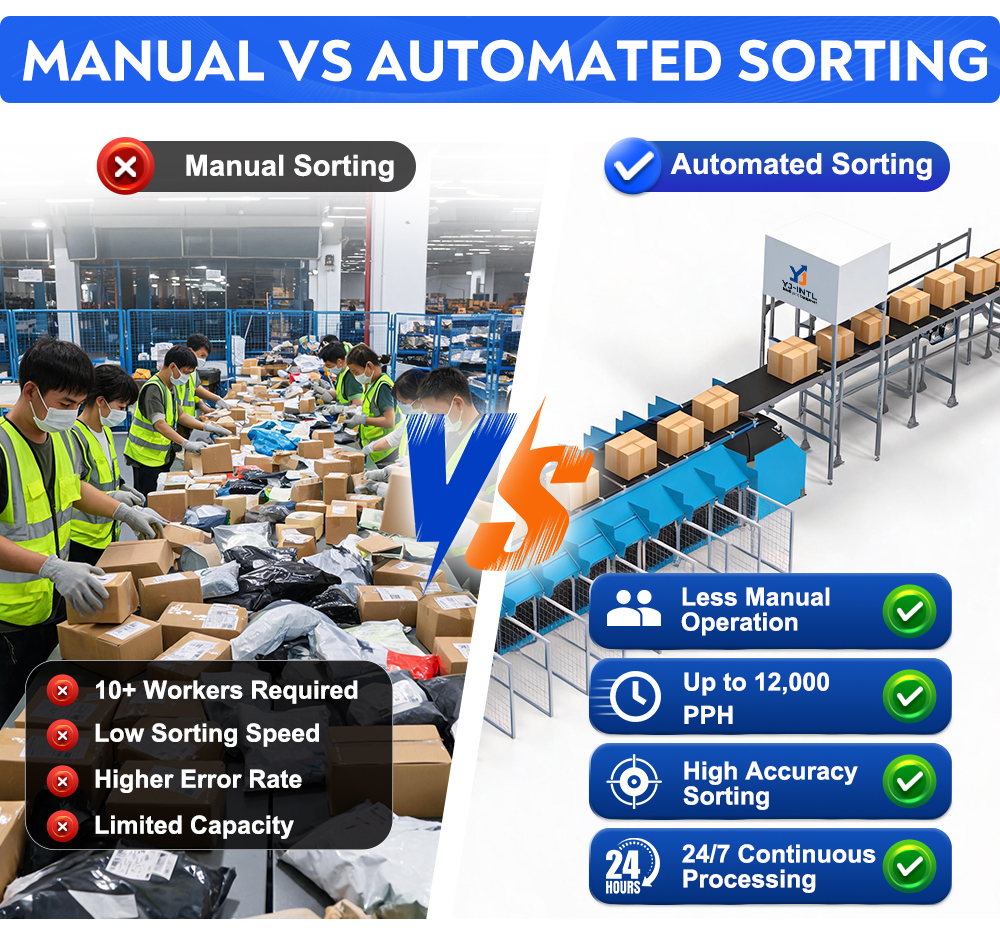
Comment choisir la taille d'un trieur à bandes croisées linéaires ?
Le choix d'un trieur ne doit pas reposer uniquement sur le volume horaire maximal. Une conception rigoureuse tient compte de la répartition des colis, du rythme d'exploitation à long terme, de la structure des destinations, des contraintes d'alimentation et de la capacité en aval.
- Trafic quotidien et trafic aux heures de pointe
- Dimensions des colis et répartition du poids
- Forme du colis, stabilité de l'emballage et caractéristiques de surface
- Nombre de destinations et croissance prévue à l'avenir
- Méthode d'initiation, espacement et exigences relatives aux opérateurs
- Emplacement, lisibilité et taux d'identification des codes-barres
- Surface utile disponible, hauteur du bâtiment et accès pour l'entretien
- Capacité de la goulotte et exigences en matière d'évacuation en aval
- Exigences relatives à l'interface WMS/WCS/PLC
- Redondance requise, stratégie de maintenance et extensions futures
Applications
L'architecture à bandes transversales linéaires est adaptée aux opérations nécessitant un acheminement contrôlé des colis vers plusieurs destinations, notamment les hubs express, la logistique du commerce électronique, la distribution 3PL, le réapprovisionnement des commerces de détail, ainsi que les opérations postales et de messagerie. La compatibilité finale des colis doit être vérifiée en fonction du transporteur et de la conception du système d'alimentation.
- Commandes en ligne et distribution des colis
- Centres de tri pour le transport express et par coursier
- Centres de distribution 3PL multi-clients
- Réapprovisionnement des magasins de détail
- Regroupement des colis et tri des envois sortants
- Projets d'automatisation d'entrepôts nécessitant une intégration avec des convoyeurs et des logiciels de gestion d'entrepôt
Conception de solutions et ingénierie de projet
YJ-INTL aborde le trieur à bandes croisées linéaires dans le cadre d'un projet intégré de gestion des flux de matériaux. Le processus d'ingénierie peut couvrir l'analyse des processus, la sélection des équipements, la conception CAO et l'aménagement, la disposition des goulottes d'alimentation et de déversement, l'intégration des systèmes de contrôle et les exigences de mise en service. L'offre de produits met également l'accent sur des solutions CAO et d'aménagement sur mesure, favorisant une approche spécifique à chaque projet plutôt qu'un encombrement fixe des machines.
Pour obtenir un devis ou une étude préliminaire, veuillez fournir le profil des colis, les volumes quotidiens et de pointe, la liste des destinations, le plan des installations, la méthode d'alimentation, les informations relatives aux codes-barres, le processus en aval ainsi que les exigences en matière d'interface WMS/WCS. Ces données permettent d'évaluer le trieur, le réseau de convoyeurs et les interfaces logicielles comme un système unique.
Pourquoi YJ-INTL ?
- Ingénierie axée sur les applications : Les paramètres du système sont choisis en fonction des caractéristiques réelles des colis et des exigences du processus.
- Planification complète des flux de matériaux : Les systèmes d'alimentation, d'identification, de tri, de goulottes, d'évacuation et d'interfaces de contrôle peuvent être considérés dans leur ensemble.
- Possibilité de personnaliser la mise en page : La disposition des postes de tri et des équipements peut être conçue en fonction de l'installation et du processus de sortie des marchandises.
- Conception axée sur l'intégration : Le DWS, l'identification par code-barres, les systèmes WMS/WCS et l'automatisation en aval peuvent être intégrés à l'architecture de la solution.
- Validation technique : La capacité finale et les limites des parcelles sont confirmées à l'issue de l'examen de la demande et des études techniques détaillées, plutôt que de se fonder uniquement sur la capacité nominale de la machine.
FAQ
Le matériel fourni avec le produit YJ-INTL offre une capacité de tri maximale pouvant atteindre 12 000 pièces par heure. Le débit réel soutenu dépend de l'espacement entre les convoyeurs, du taux d'induction, de la composition des colis, de la qualité de l'identification, de la distribution à destination, de la recirculation et de la capacité en aval. Le débit final du projet doit donc être confirmé par une étude technique plutôt que d'être considéré comme un taux d'exploitation universel.
Le système peut être conçu pour accueillir des colis, des cartons, des sacs et d'autres charges unitaires stables compatibles avec la configuration finale du convoyeur, du système d'alimentation et du système de déchargement. Les dimensions, le poids, la forme, la stabilité de l'emballage et l'état de la surface des colis doivent être vérifiés avant le choix du système, en particulier pour les articles de forme irrégulière, surdimensionnés ou instables.
Oui. Les fonctions d'identification par code-barres, de pesage, de mesure et de DWS peuvent être intégrées en fonction de l'architecture du projet. Le trieur peut également échanger des informations d'acheminement et d'état avec le WMS/WCS et se connecter aux équipements d'alimentation en amont et de transport en aval via des interfaces définies.
Chaque colis est acheminé vers sa destination après avoir été identifié et suivi. Lorsque son convoyeur atteint la position cible, le convoyeur transversal se déplace latéralement et transfère le colis vers la goulotte ou le convoyeur de sortie désigné, sans interrompre le flux principal des convoyeurs.
Oui. Le choix des destinations de tri, l'emplacement des goulottes, la disposition des lignes et les raccordements de sortie peuvent être conçus en fonction de la configuration de l'entrepôt, du nombre de destinations, du processus de sortie des marchandises et des besoins futurs en matière d'extension.
Une étude technique préliminaire nécessite généralement les dimensions des colis et la répartition de leur poids, les volumes quotidiens et de pointe, le nombre de destinations, la méthode d'alimentation, les conditions de lecture des codes-barres, la surface au sol disponible, les contraintes liées au bâtiment, la disposition des goulottes, la capacité en aval et les exigences en matière d'interface WMS/WCS.
Ce système est particulièrement adapté aux opérations dans lesquelles le volume de colis, le nombre de destinations et les besoins en main-d'œuvre rendent difficile une adaptation cohérente du tri manuel. L'automatisation permet un suivi continu des transporteurs et un déchargement contrôlé, tandis que l'analyse de rentabilité finale doit être évaluée au regard des besoins en main-d'œuvre, du débit, de l'espace, de l'intégration et des exigences opérationnelles.
Le débit final, l'espacement entre les supports, la vitesse de fonctionnement, la plage de dimensions et de poids des colis, la précision de tri, le nombre de destinations, la configuration du système d'alimentation et l'architecture de contrôle sont validés lors de l'étude de l'application, de la conception de l'agencement, des simulations et des essais (le cas échéant) ainsi que lors de la phase d'ingénierie finale.
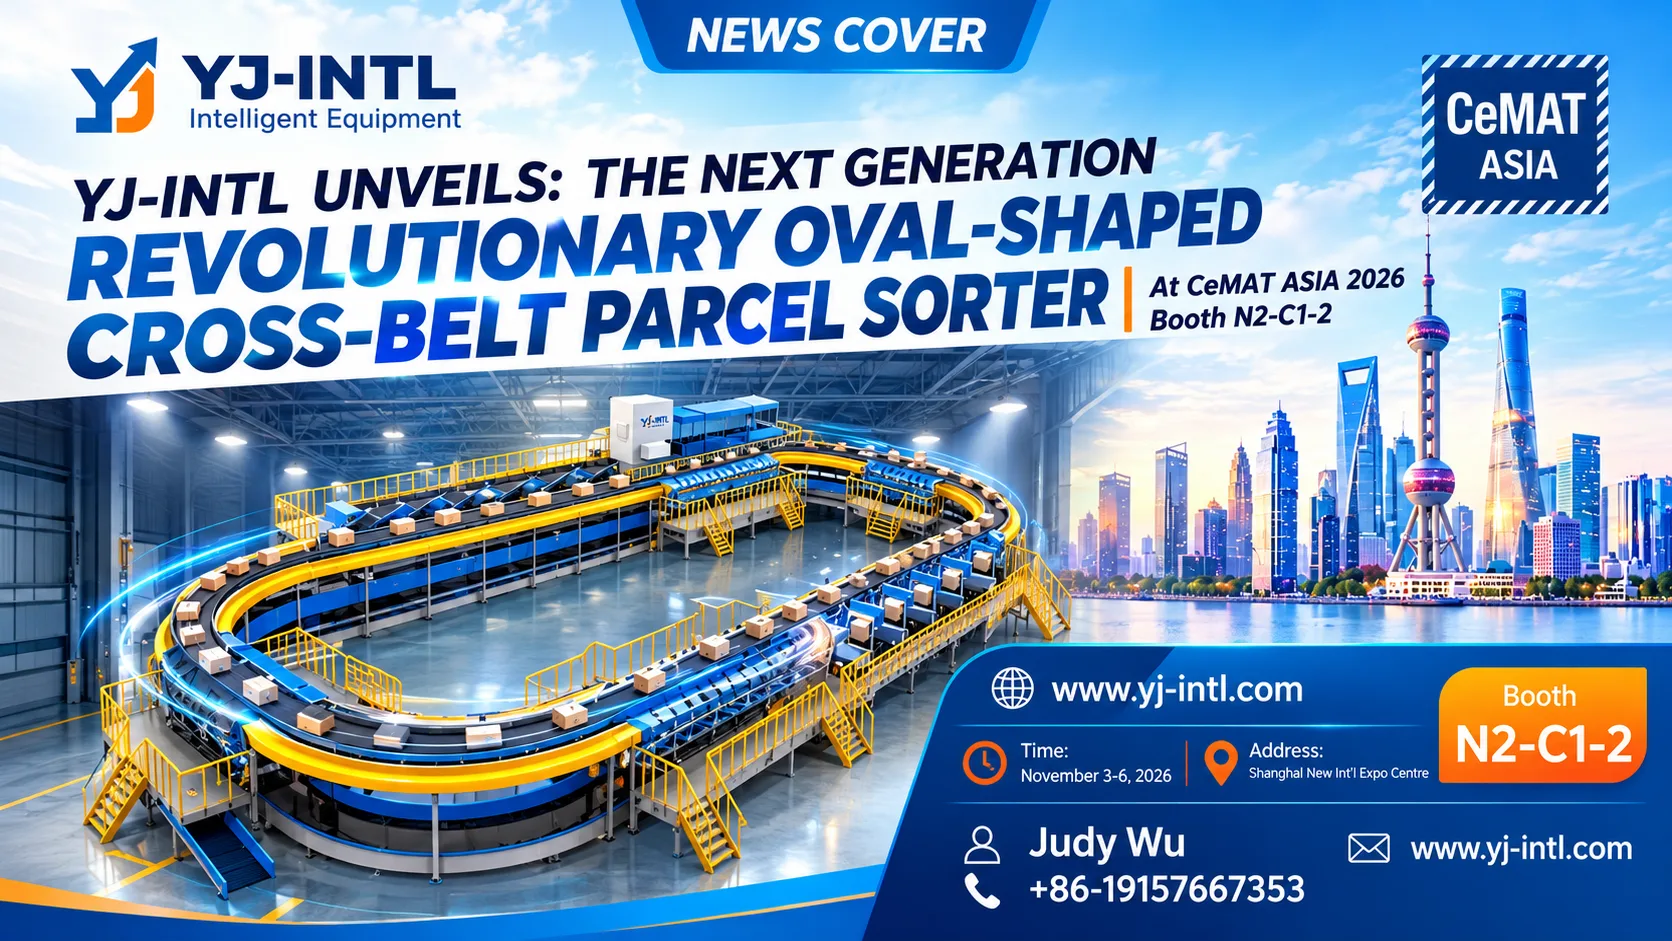
Meet YJ-INTL at CeMAT ASIA 2026: Visit Booth N2-C1-2 for Complete Intralogistics Solutions
Lire la suite