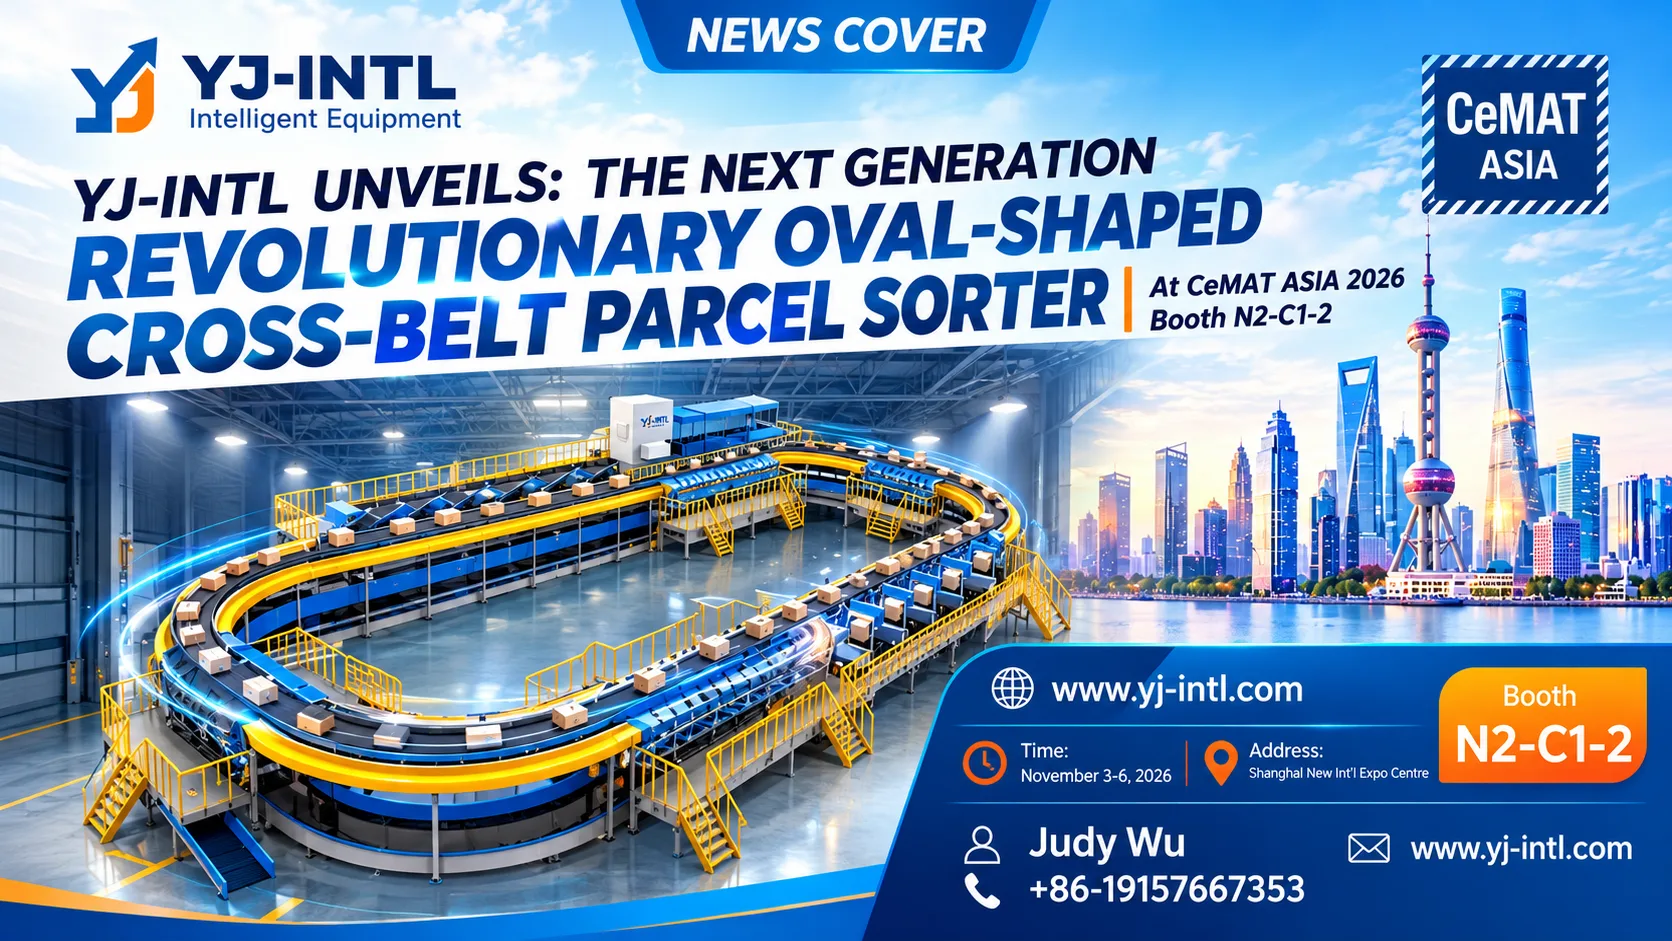

NC-Loop-Querbandsorter für die Sortierung unregelmäßiger und gemischter Pakete
NC-Loop-Querbandsortierer für unregelmäßige Pakete
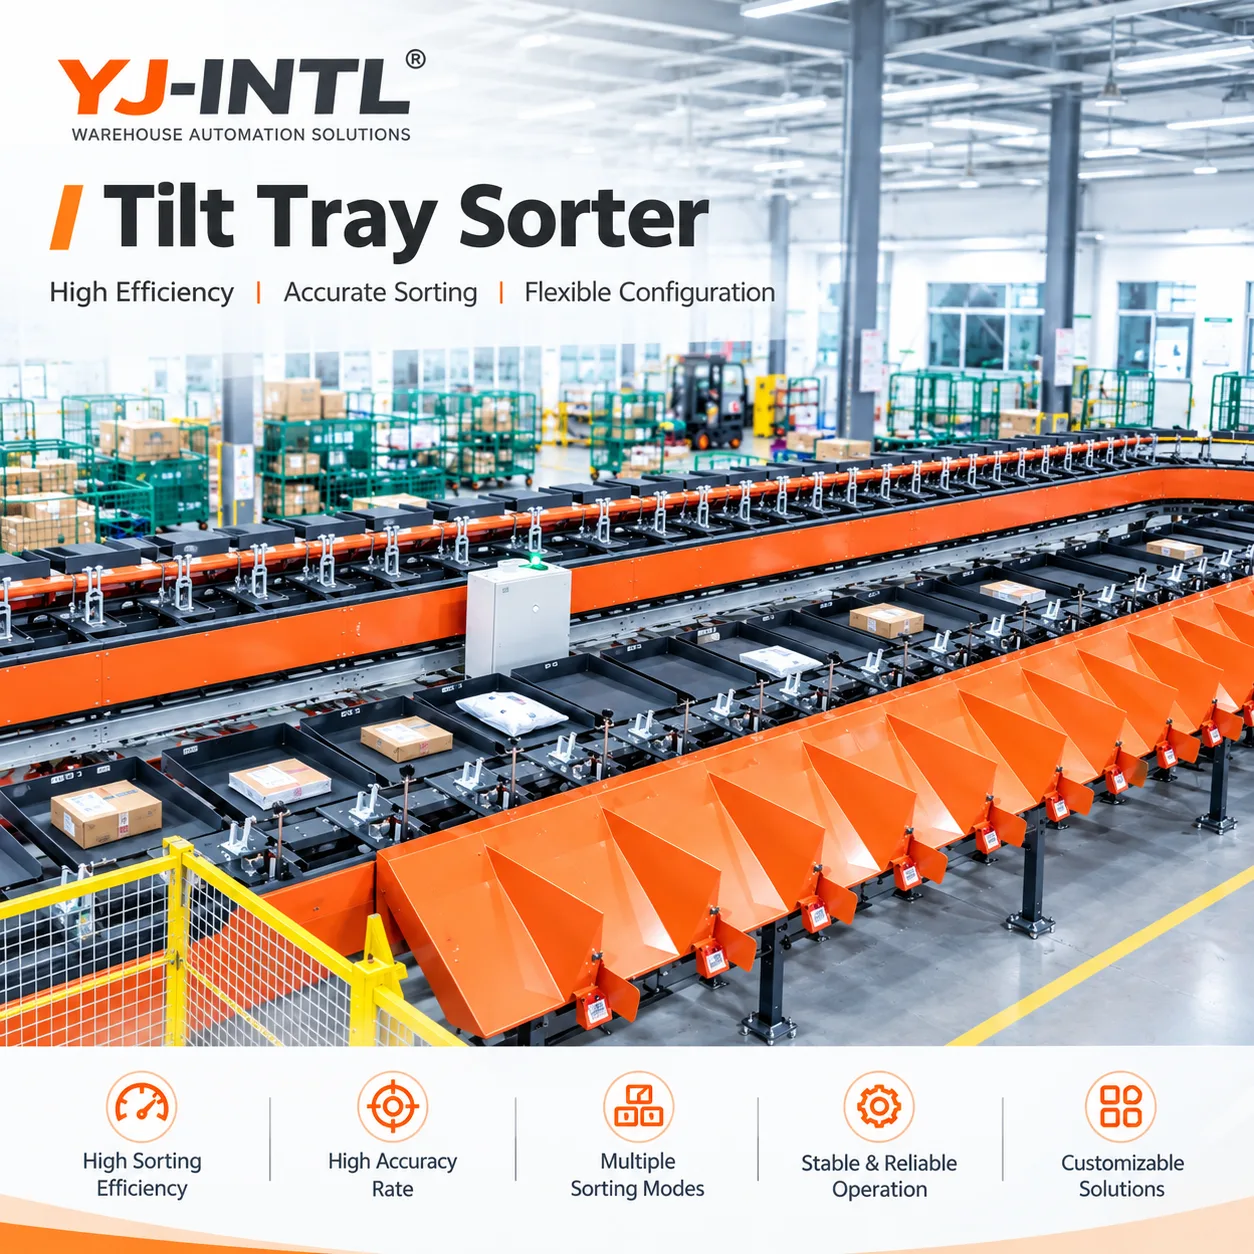
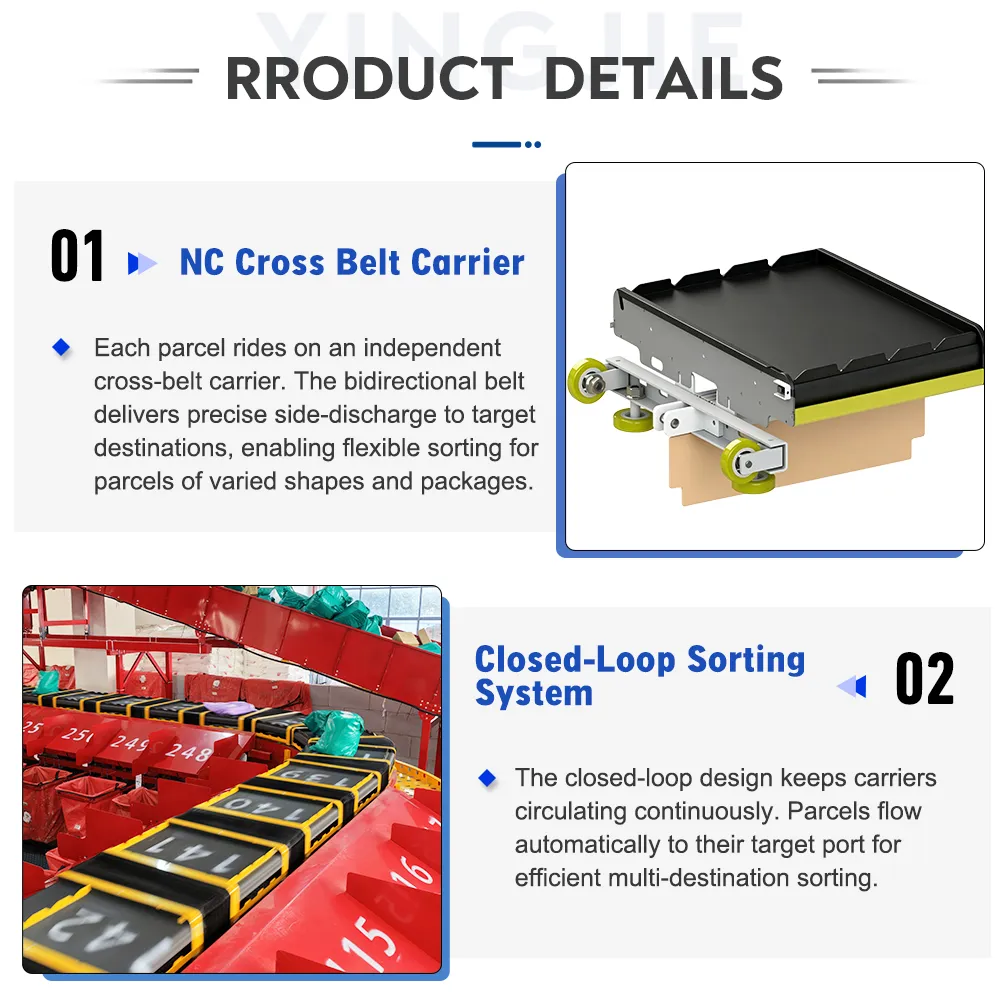
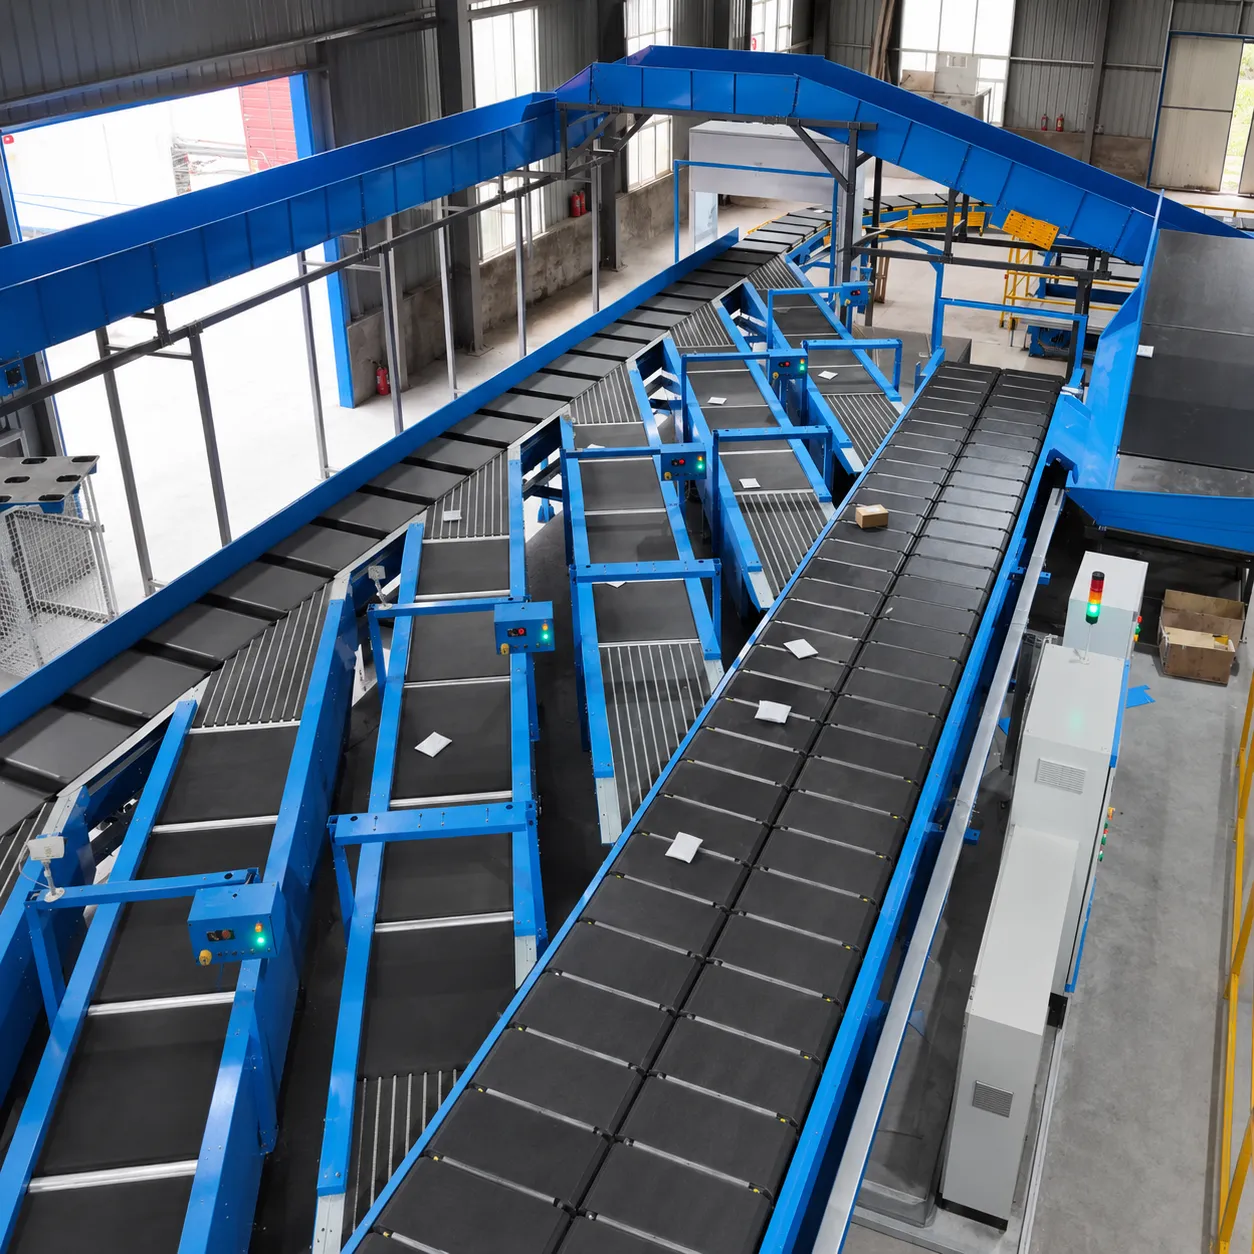
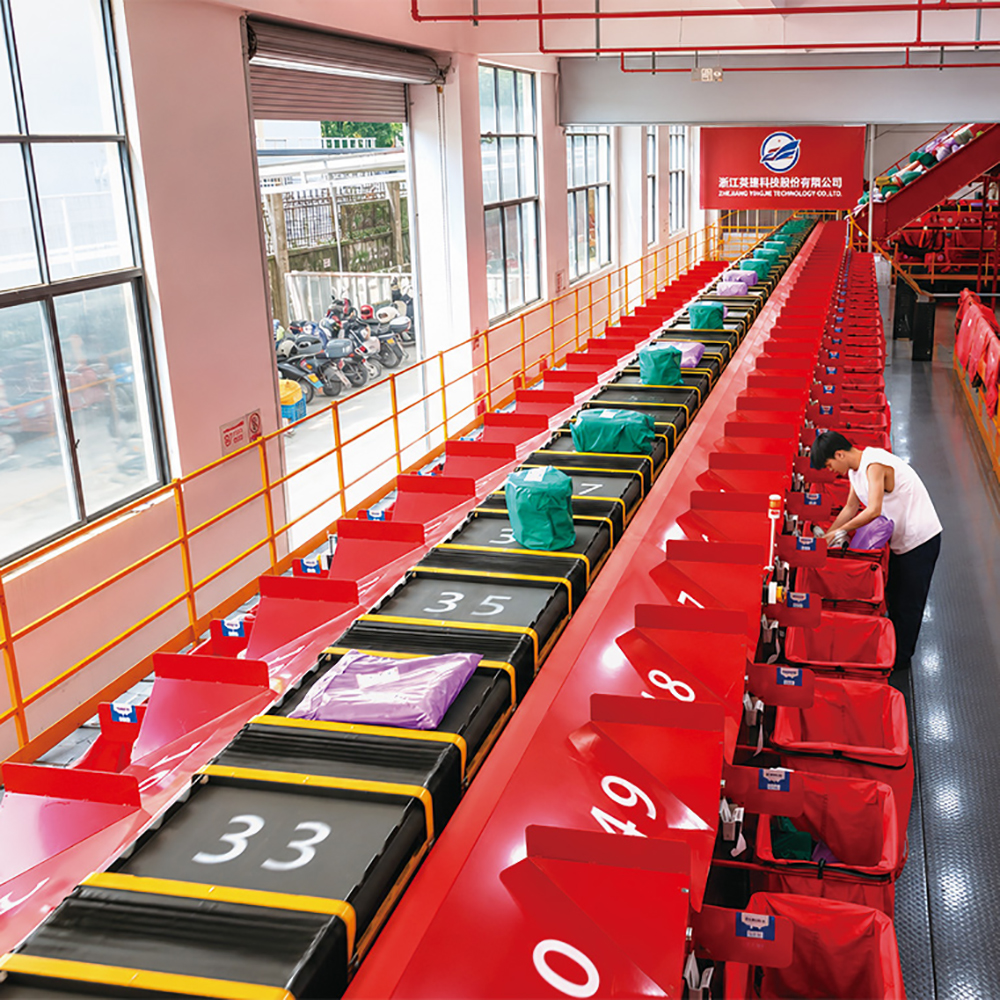
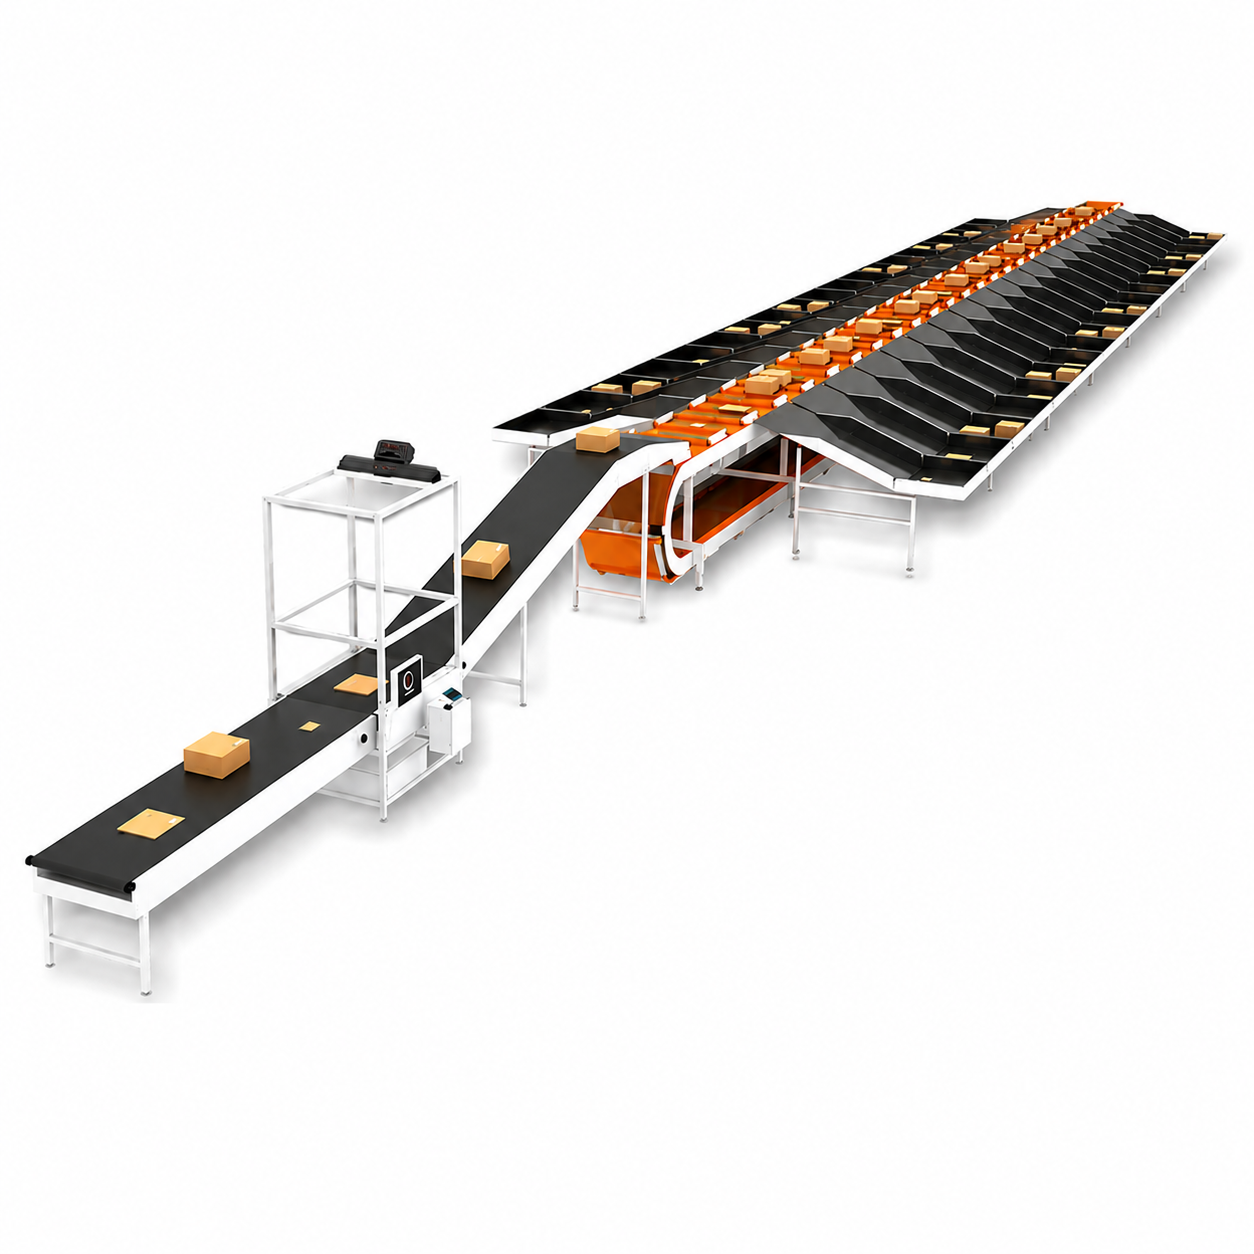
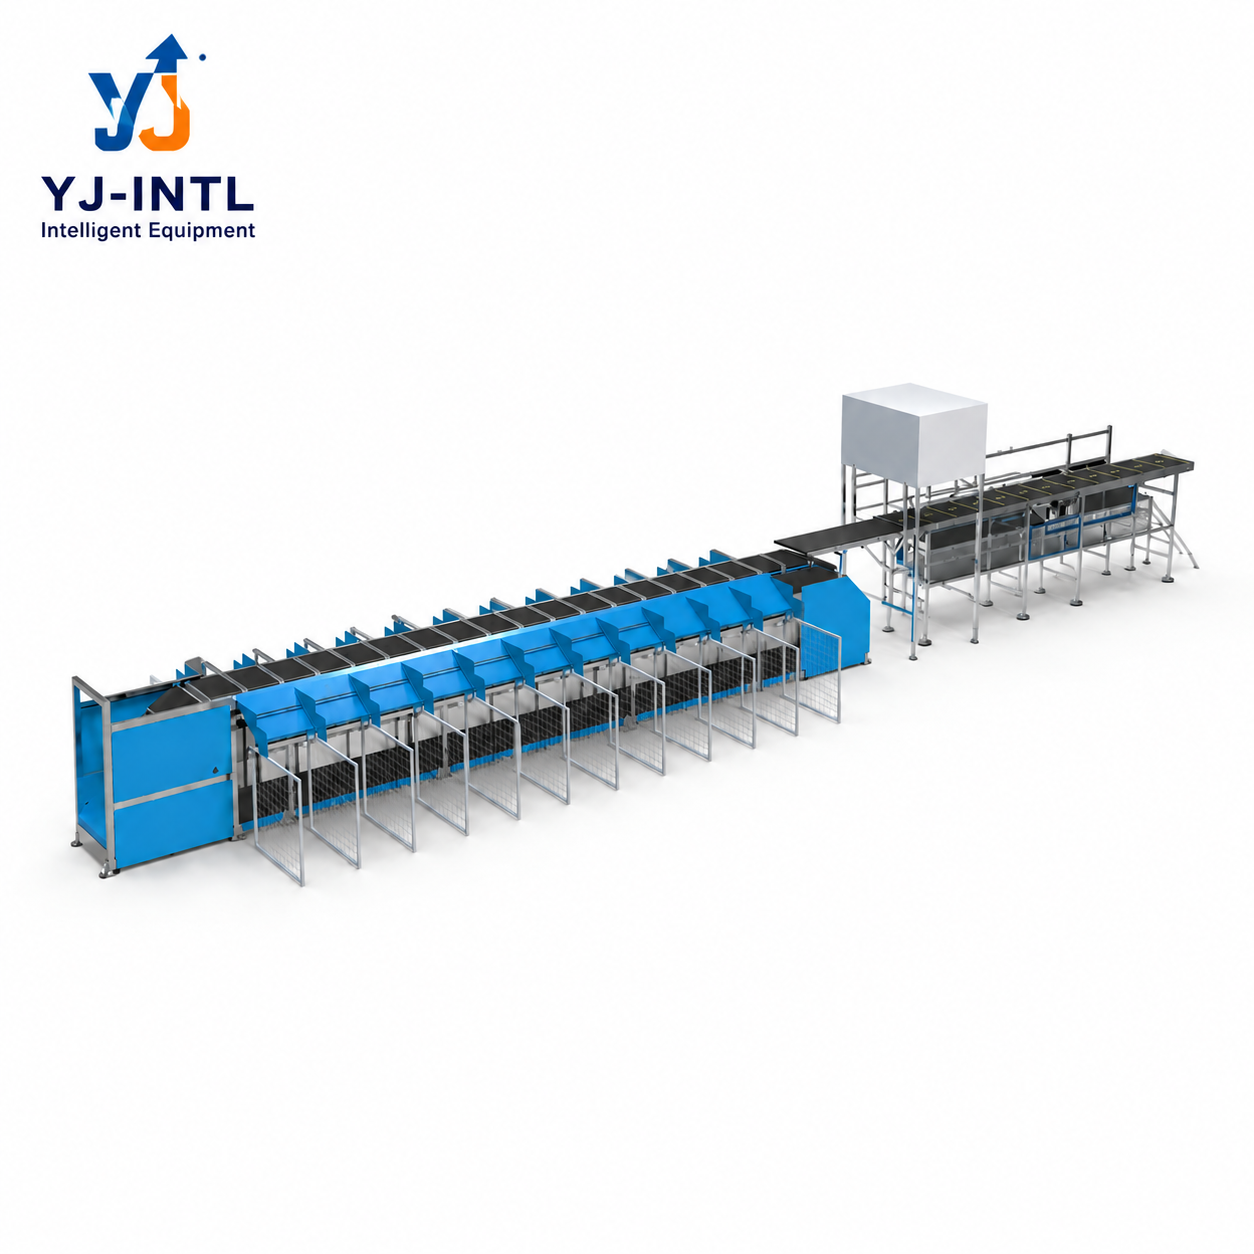
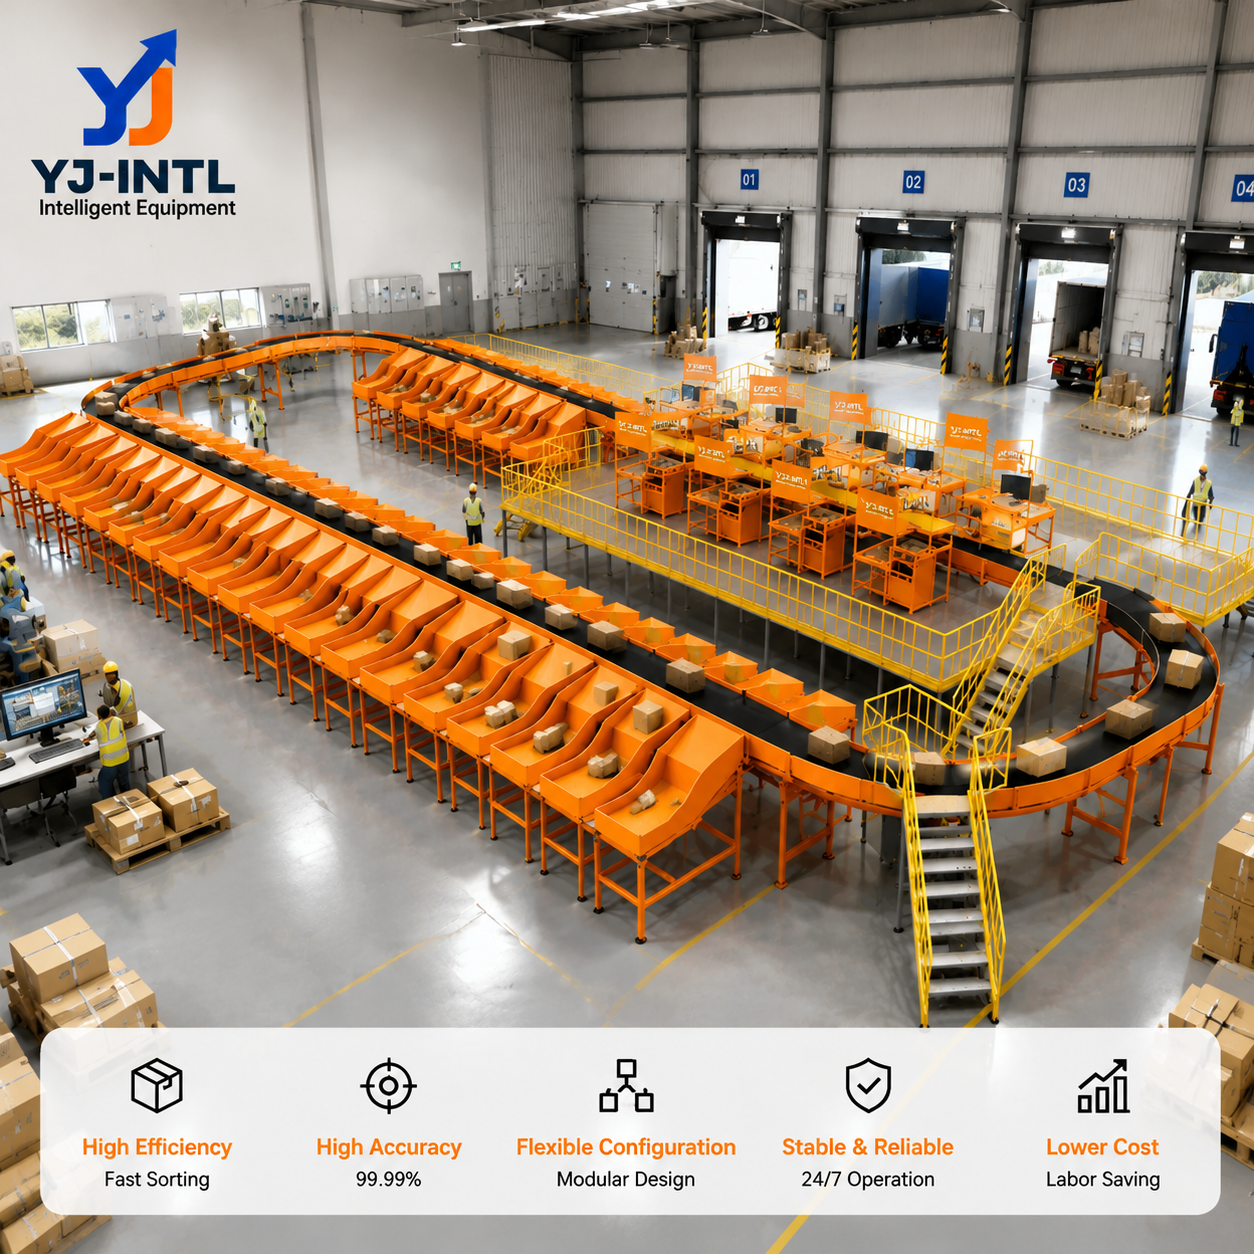
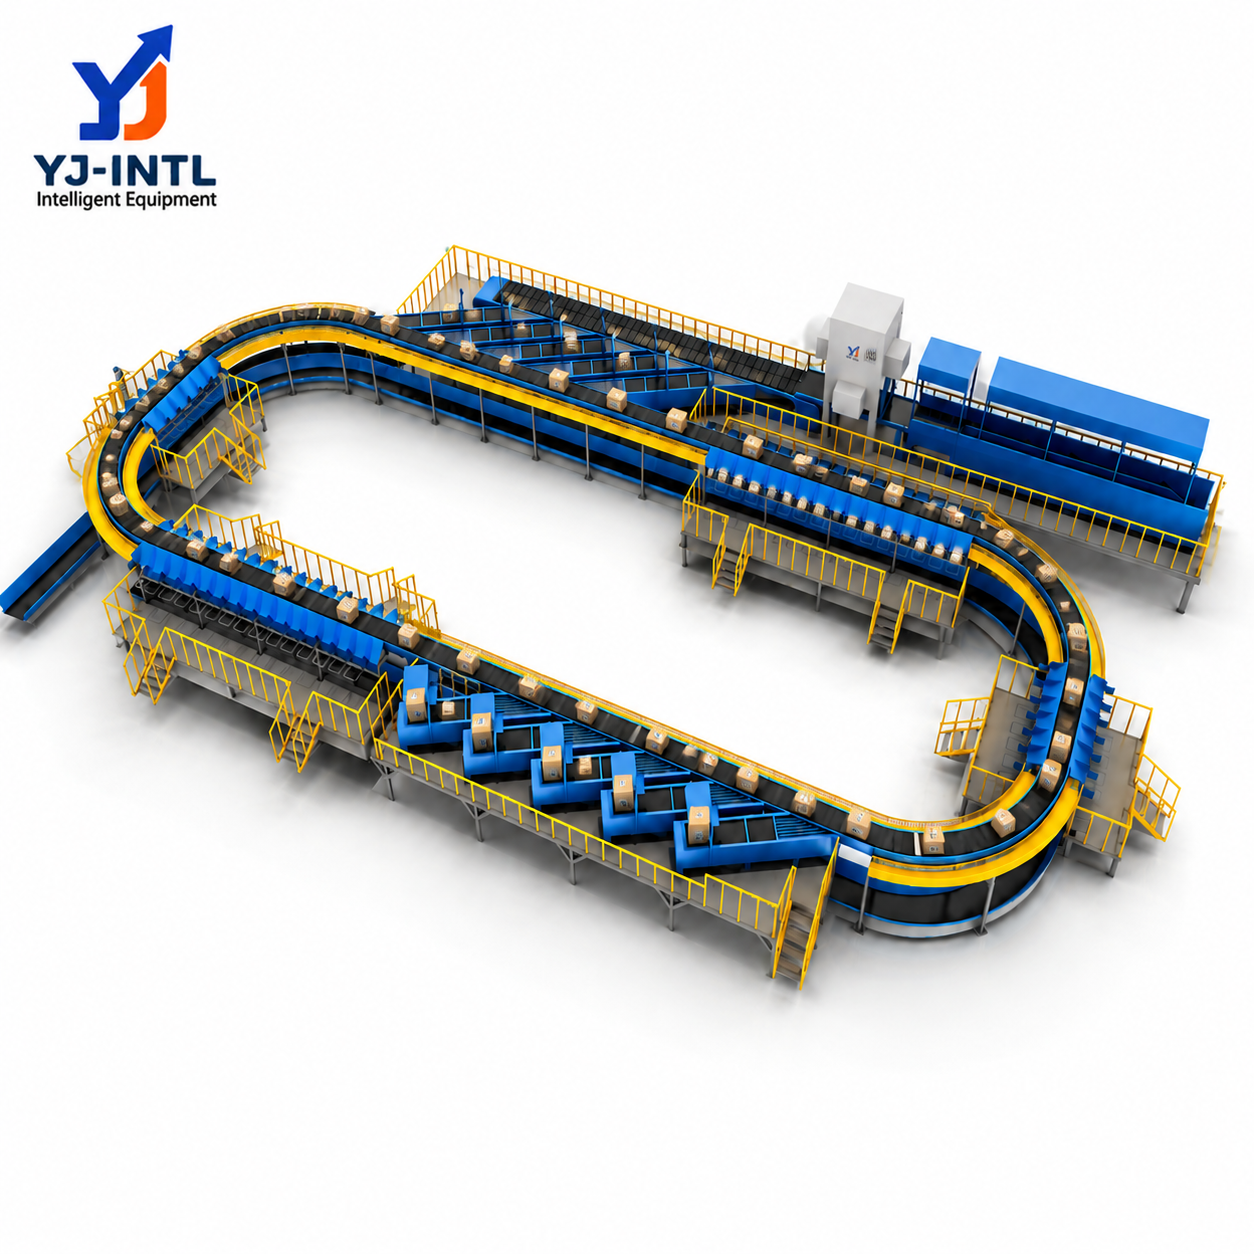
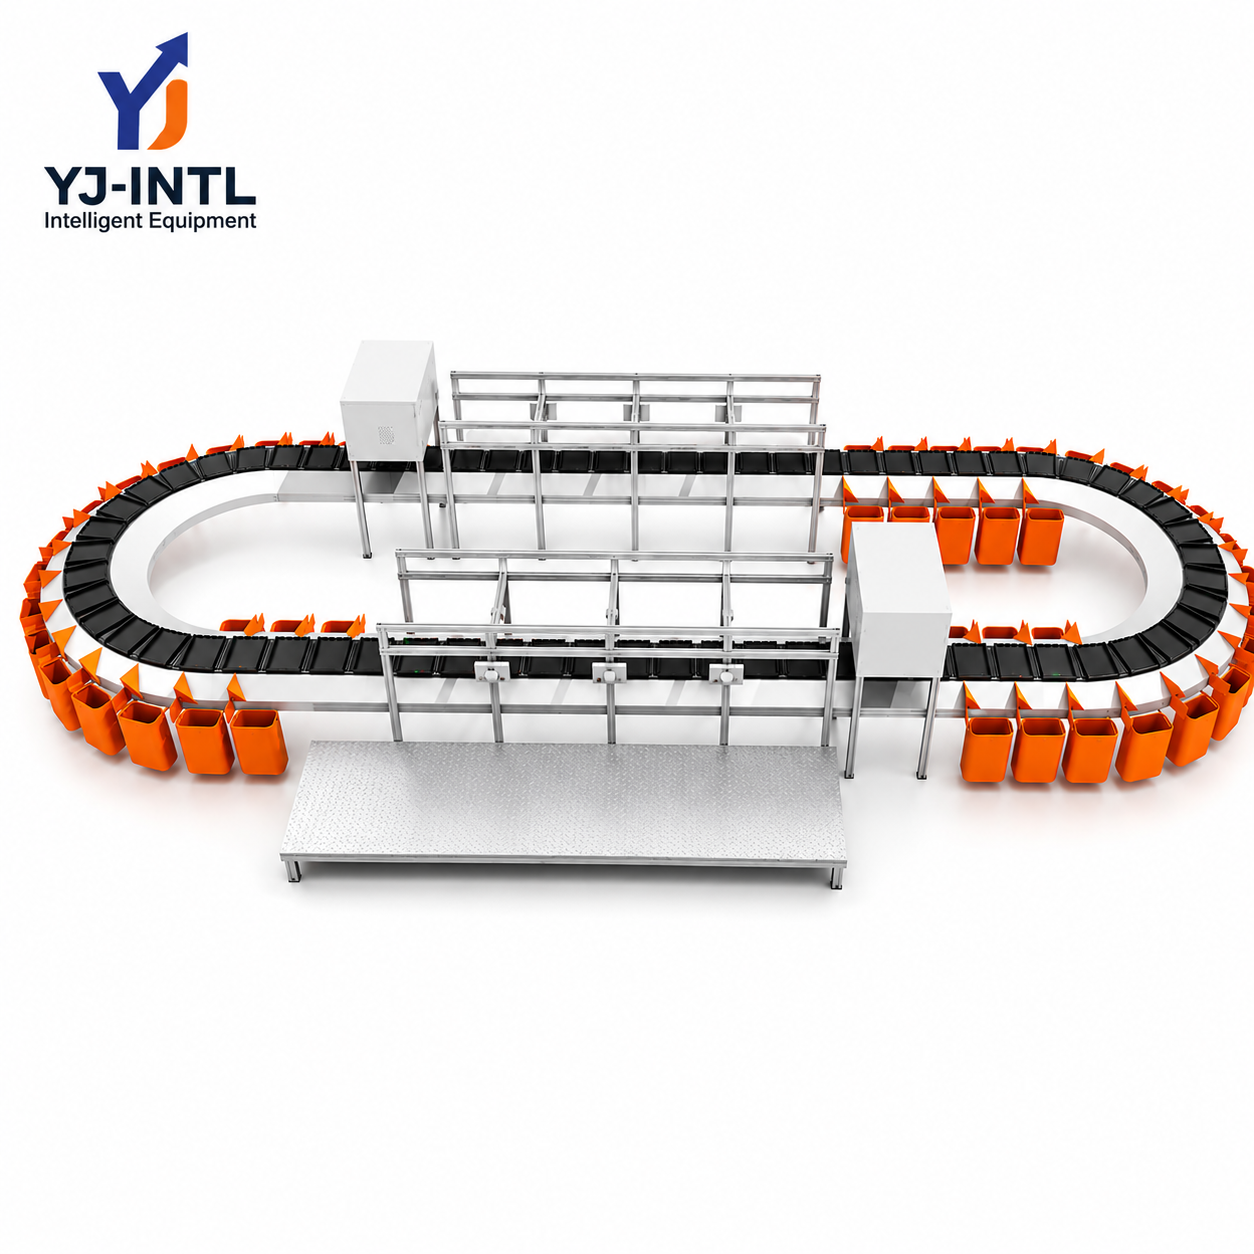
Die NC Loop Cross-Belt-Sortierer verwendet einen feststehenden NC-Tablettwagen mit einem bidirektionalen kurzen Förderband anstelle eines herkömmlichen Tablettkippmechanismus. Das Ergebnis ist eine kontinuierliche Sortierplattform mit geschlossenem Kreislauf, die für gemischte Paketformate – einschließlich weicher und stabiler, unregelmäßig geformter Pakete – ausgelegt ist und gleichzeitig eine kontrollierte seitliche Abgabe an mehrere Zielorte ermöglicht.
- NC-Förderband für unregelmäßige Pakete
- Bis zu 8.000 PPH pro Zone*
- Paketgewichtsbereich von 5 g bis 15 kg
- Sortiergenauigkeit von bis zu 99,99 %*
- Bidirektionale Querband-Abgabe
- 600 / 750 mm Trägerabstand
- Vorbereitet für die Integration mit DWS und WMS/WCS
Technische Daten des NC-Loop-Querbandsortierers
| Parameter | Spezifikation |
|---|---|
| Produkttyp | NC Loop Cross-Belt-Sortierer |
| Sortierstruktur | Geschlossener Kreislauf / Kontinuierliche Zirkulation |
| Maximaler Durchsatz | Bis zu 8.000 Stück/Stunde pro Zone* |
| Sortiergenauigkeit | Bis zu 99,99 %* |
| Gewicht des Pakets | 5 g – 15 kg |
| Höchstgeschwindigkeit | 1,5 m/s |
| Trägerabstand | 600 / 750 mm |
| Trägerkonstruktion | Feststehender NC-Tablettwagen mit bidirektionalem kurzem Querband und Leitblechen |
| Gürtelgröße | Maßgeschneidert entsprechend den Projektanforderungen |
| Antriebssystem | Linearmotor / Elektromagnetischer Antrieb |
| Stromversorgung | Schleifring / Berührungslose induktive Stromversorgung |
| Betriebsgeräusche | ≤70 dB |
| Steuerungssystem | Siemens-Steuerungssystem |
| DWS Integration | Unterstützung entsprechend den Projektanforderungen |
| Sortierrichtung | Bidirektionale seitliche Entleerung |
| Anschlüsse sortieren | Maßgeschneidert entsprechend den Anforderungen des Einsatzortes und des Layouts |
| Sendungsarten | Kartons, Folienbeutel, weiche Pakete, E-Commerce-Pakete, Expresspakete und stabile, unförmige Sendungen |
| Anwendung | Expresslogistik, E-Commerce, 3PL, Einzelhandelsvertrieb und Paketzentren |
| Ingenieurwesen | Projektbezogene Konfiguration entsprechend dem Parzellenprofil, dem Durchsatz und der Anlagenanordnung |
*Der maximale Durchsatz und die Sortiergenauigkeit sind Referenzwerte aus den mitgelieferten Produktunterlagen. Die endgültige Dauerleistung muss anhand der tatsächlichen Paketeigenschaften und der Betriebsbedingungen des Projekts überprüft werden.
Details
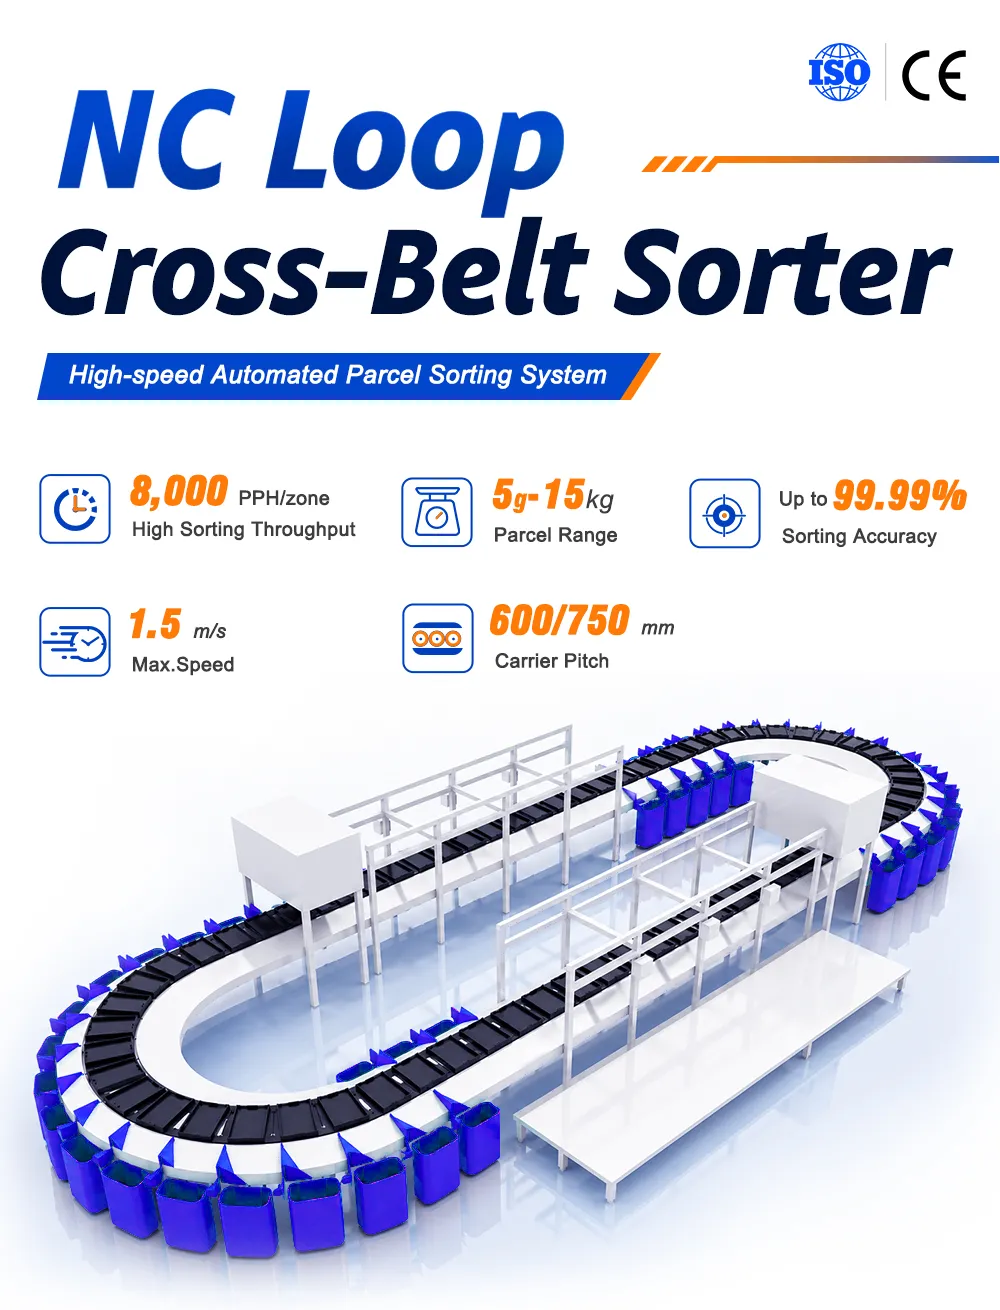
Die NC Loop Cross-Belt-Sortierer ist für den Paketbetrieb konzipiert, bei dem herkömmliche Sortieranlagen mit gemischten Verpackungen, weichen Paketen oder stabilen, unregelmäßig geformten Sendungen Schwierigkeiten haben können. Sein charakteristisches Merkmal ist der NC-Tablettwagen: eine feststehende Transportplattform mit einem bidirektionalen kurzen Förderband anstelle eines herkömmlichen Mechanismus zum Kippen der Tabletts.
Diese Konstruktion sorgt für die Stabilität der Förderplattform, während das Querband die Entladung durchführt. Für Logistikunternehmen bedeutet dies, dass der Sortiermechanismus auf eine größere Bandbreite an Paketformen ausgelegt werden kann, während gleichzeitig ein kontinuierlicher, geschlossener Förderfluss gewährleistet bleibt.
In den mitgelieferten Produktunterlagen ist Folgendes angegeben: bis zu 8.000 Stück pro Stunde und Zone, Paketgewicht: 5 g – 15 kg, bis zu 99,99 % Sortiergenauigkeit, Maximale Geschwindigkeit: 1,5 m/s und 600/750 mm Trägerabstand. Die tatsächliche Projektkapazität sollte anhand des Sendungsprofils des Kunden, der Einlieferungsbedingungen und der Anforderungen am Bestimmungsort ermittelt werden.
Funktionsprinzip der NC-Loop-Querbandsortierung
Das System nutzt einzelne NC-Förderbänder, die zu einem durchgehenden Kreislauf verbunden sind. Jedes Förderband transportiert ein Paket durch den Sortierzyklus und wird entsprechend dem dem Paket zugewiesenen Bestimmungsort gesteuert.
Die Abfolge der Arbeitsschritte ist wie folgt:
Paketannahme → Identifizierung → Zuweisung zum Förderband → Transport im Endloskreislauf → Sendungsverfolgung → Entladung auf ein anderes Förderband → Abtransport
Wenn der Förderer das zugewiesene Ziel erreicht, bewegt sich sein kurzes Querband seitlich und übergibt das Paket an die entsprechende Rutsche oder das Abtransportband. Anschließend kehrt der Förderer auf die Umlaufbahn zurück, um das nächste Paket aufzunehmen.
NC-Trägerkonstruktion für Pakete unterschiedlicher Form
Der NC-Tablettwagen stellt den wesentlichen technischen Unterschied dieses Sortierers dar. Der Förderer nutzt eine feste Plattform und ein bidirektionales kurzes Förderband mit Leitblechen, anstatt das gesamte Tablett beim Entladen zu kippen.
Im B2B-Paketverkehr erweist sich diese Architektur als vorteilhaft, wenn der Wareneingang Kartons zusammen mit Polybeuteln, weichen Paketen oder stabilen, unregelmäßig geformten Sendungen enthält. Die Eignung für die Handhabung hängt jedoch weiterhin von den Abmessungen der Pakete, der Gewichtsverteilung, dem Schwerpunkt und der Verpackungsstabilität ab, weshalb für ungewöhnliche Sendungen repräsentative Pakettests durchgeführt werden sollten.
Geschlossener Sortierkreislauf für einen kontinuierlichen Mehrziel-Fluss
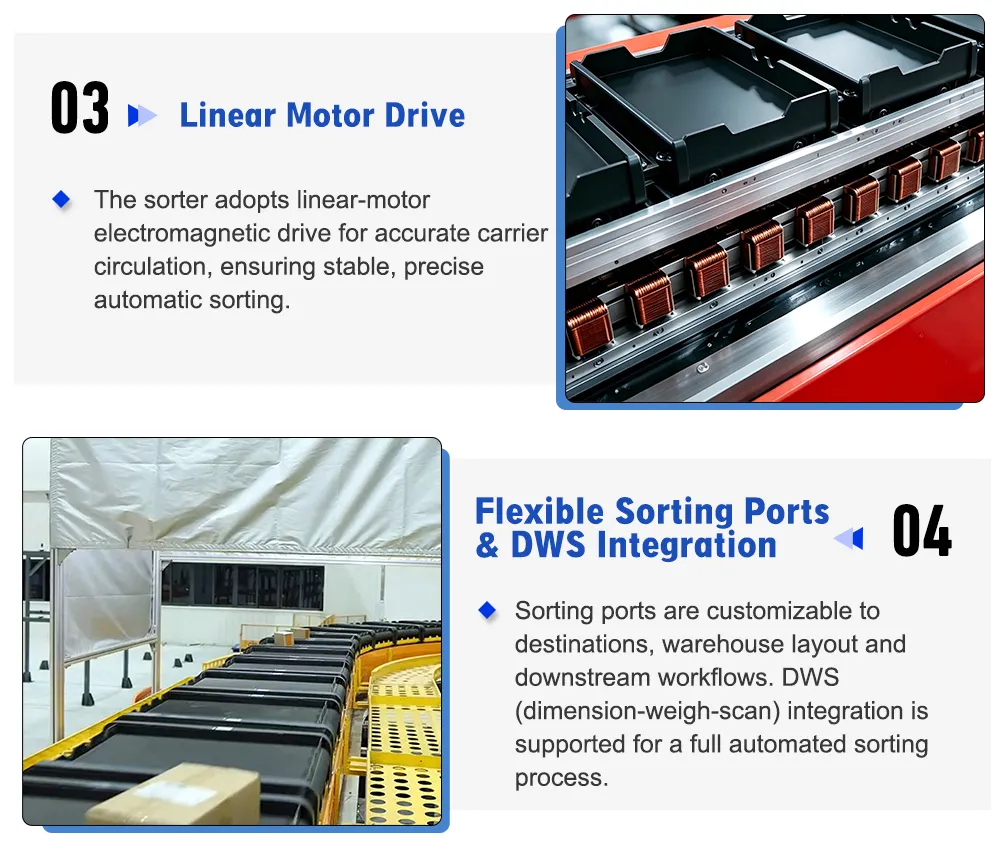
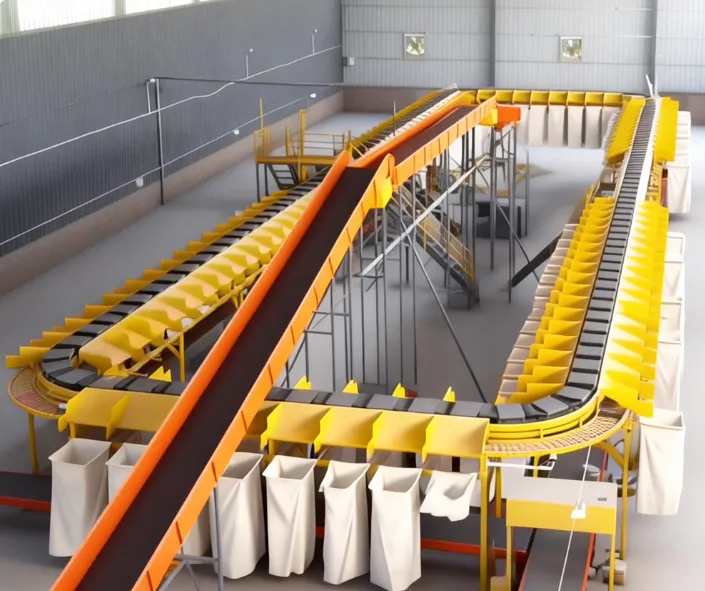
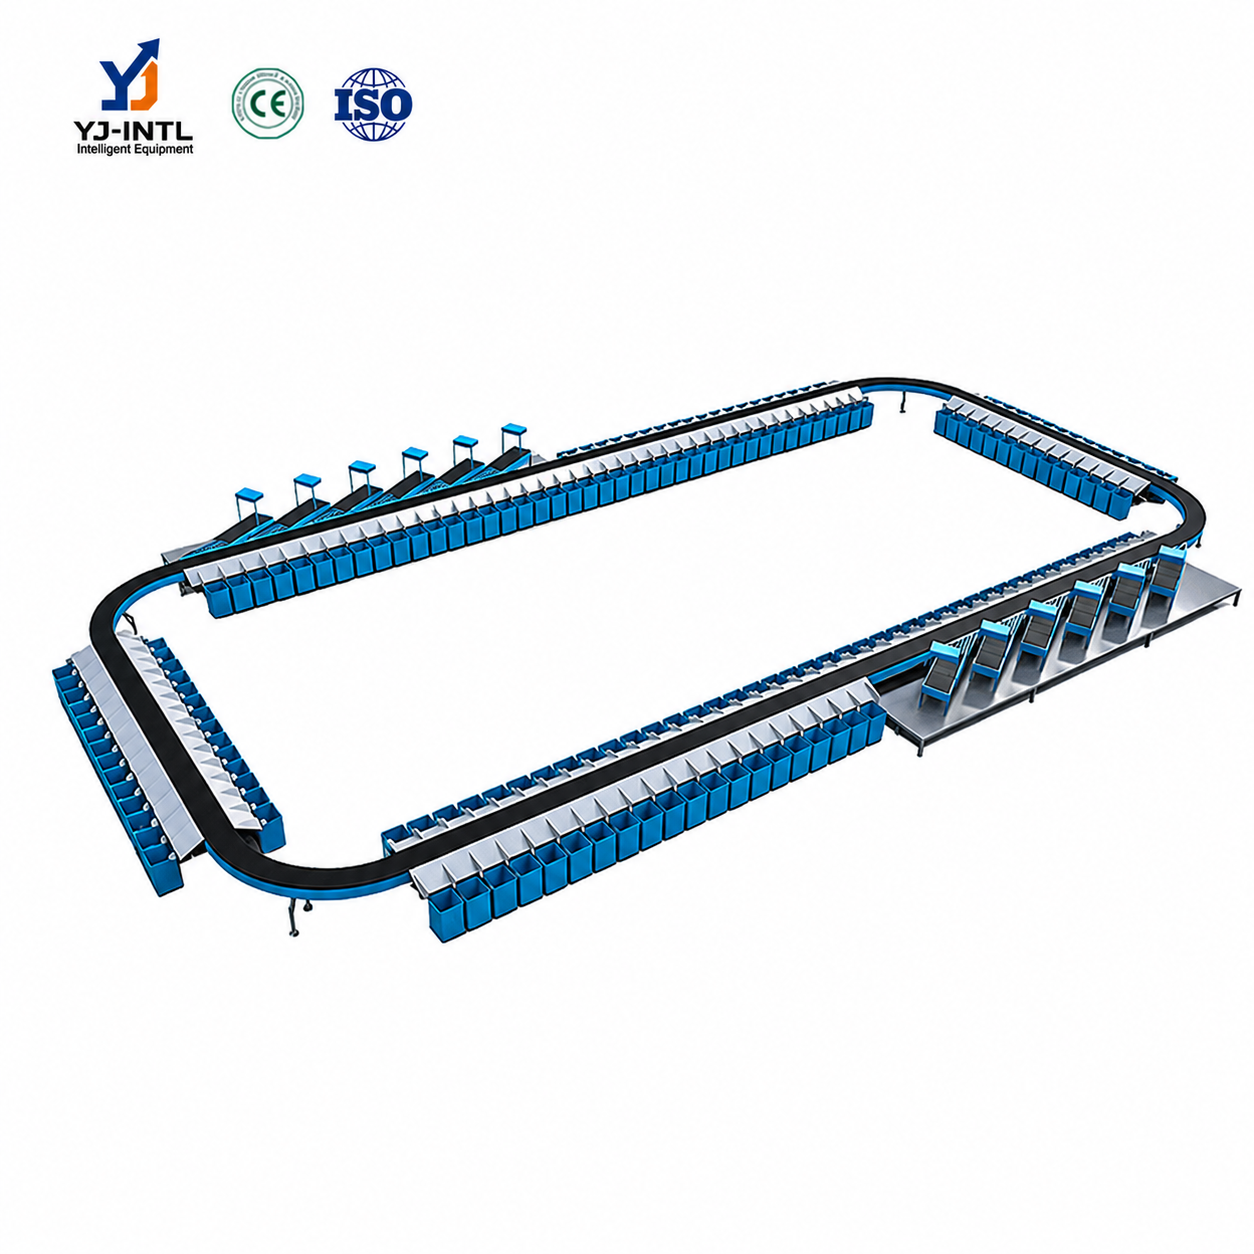
Durch die geschlossene Schleifenstruktur können die Förderträger kontinuierlich im Kreislauf zirkulieren, anstatt eine einzelne lineare Bahn zu durchlaufen. Dadurch ist es möglich, mehrere Sortierziele entlang der Schleife anzuordnen und die Förderträger nach der Entladung wieder zum Einlaufbereich zurückzuführen.
Die Positionen der Sortieranschlüsse können unter Berücksichtigung der Anzahl der Zielorte, des Auslieferungsvolumens, der Lagergänge, der verfügbaren Bodenfläche, der Standorte der Fallrinnen und der nachgelagerten Förderwege geplant werden. Dieser projektbasierte Ansatz sorgt dafür, dass sich die Sortieranlage an die tatsächlichen Gegebenheiten der Anlage anpasst, anstatt das Lager dazu zu zwingen, sich an eine festgelegte Maschinenanordnung anzupassen.
Elektromagnetischer Antrieb mit Linearmotor
Der NC Loop Cross-Belt-Sorter nutzt ein elektromagnetisches Antriebssystem mit Linearmotor für die kontinuierliche Bewegung des Förderers. Die gelieferte Konfiguration unterstützt sowohl die Stromversorgung über Schleifringe als auch die berührungslose induktive Stromversorgung.
Die Antriebs- und Leistungsarchitektur wird in Abhängigkeit von der Förderbandkonfiguration, der Betriebsgeschwindigkeit, der Schleifengeometrie und den Wartungsanforderungen ausgewählt. Die endgültige Auslegung sollte sich daher auf den gesamten Sortierer-Aufbau stützen, anstatt den Antrieb als isolierte Komponente zu betrachten.
Flexible Sortieranschlüsse und nachgeschaltete Verbindungen
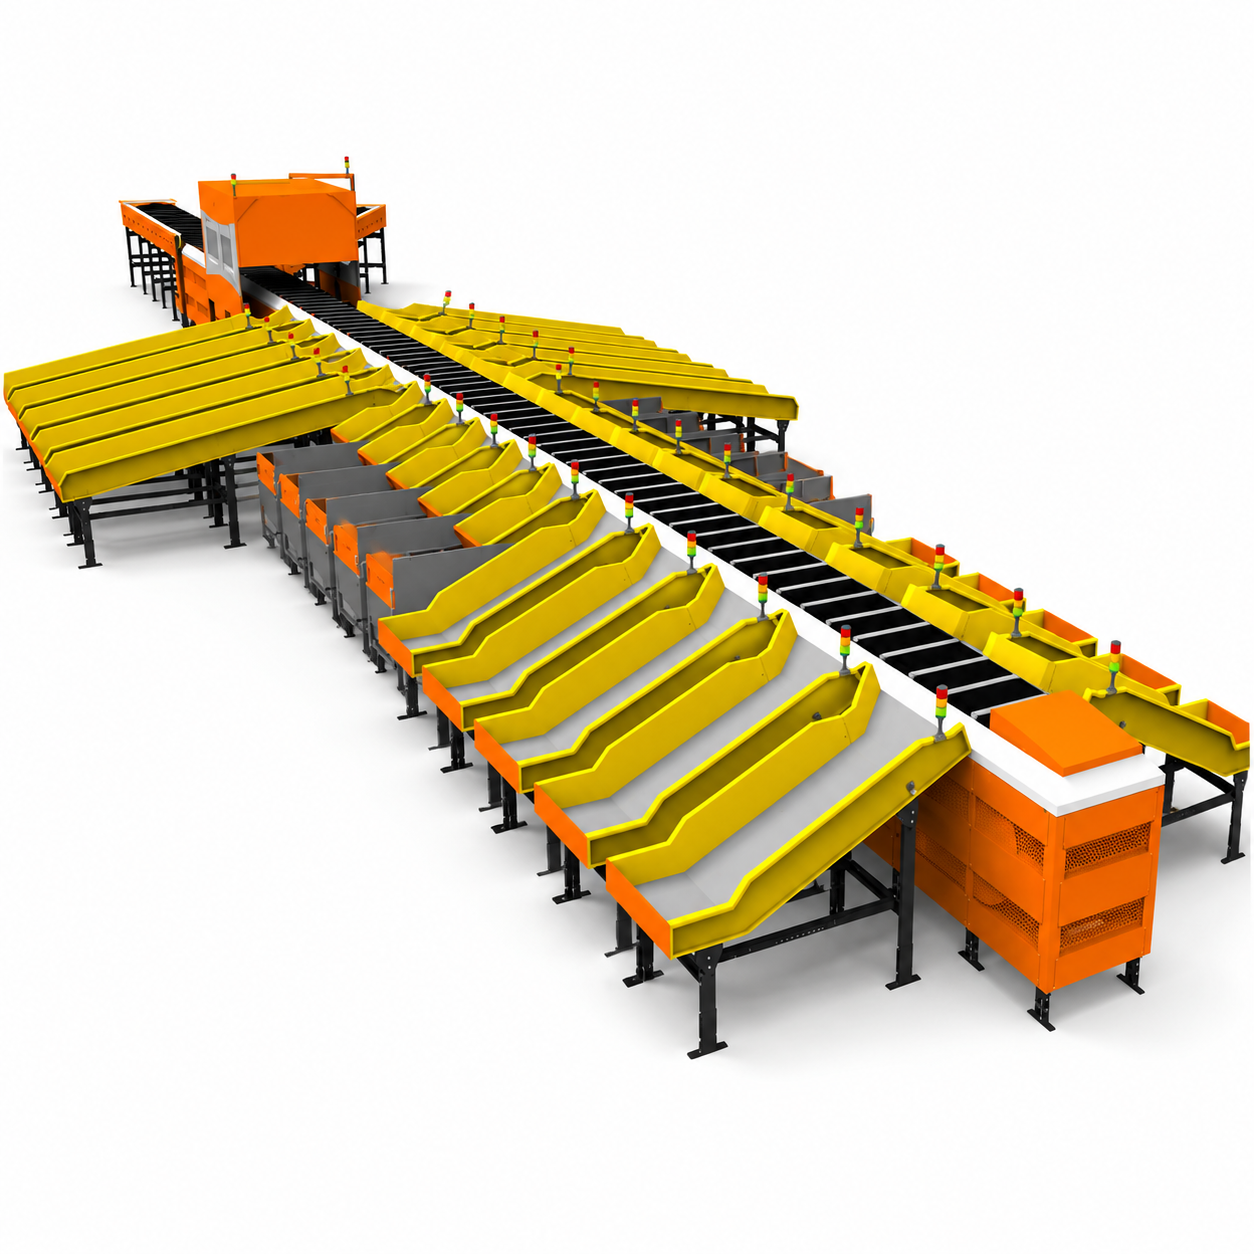
Jedes Sortierziel kann an eine Rutsche, ein Abtransportband oder einen weiteren nachgeschalteten Abschnitt der Paketabfertigung angeschlossen werden. Die Positionen der Anschlüsse und Schnittstellen lassen sich entsprechend dem Auslieferungsprozess des Kunden konfigurieren.
Dies ist besonders wichtig für Paketumschlagzentren mit mehreren Zielorten. Das Ingenieurteam kann bei der Ausarbeitung des endgültigen Layouts das Zielvolumen, die Versandrouten, die Grundfläche, die Anordnung der Fallschächte und die Laufrichtung der nachgeschalteten Förderbänder berücksichtigen.
Integration von DWS und Sendungsidentifikation
Der Sortierer kann je nach Projektanforderungen in Systeme zur Paketerkennung und Datenerfassung integriert werden. DWS liefert Informationen zu Abmessungen und Gewicht, während die Barcode-Erkennung die für die Weiterleitungsentscheidungen erforderlichen Daten bereitstellt.
Auf Systemebene sollten die Induktionsanlagen, die Identifikationsschicht, die Sortiersteuerung, die WMS/WCS-Schnittstellen und die nachgeschalteten Förderer als ein aufeinander abgestimmter Materialflussprozess konzipiert werden. Dadurch lässt sich ein häufiges Automatisierungsproblem vermeiden: die Installation eines Hochgeschwindigkeitssortierers ohne ausreichende Identifikationskapazität im vorgelagerten Bereich oder Entladekapazität im nachgelagerten Bereich.
Anwendungen
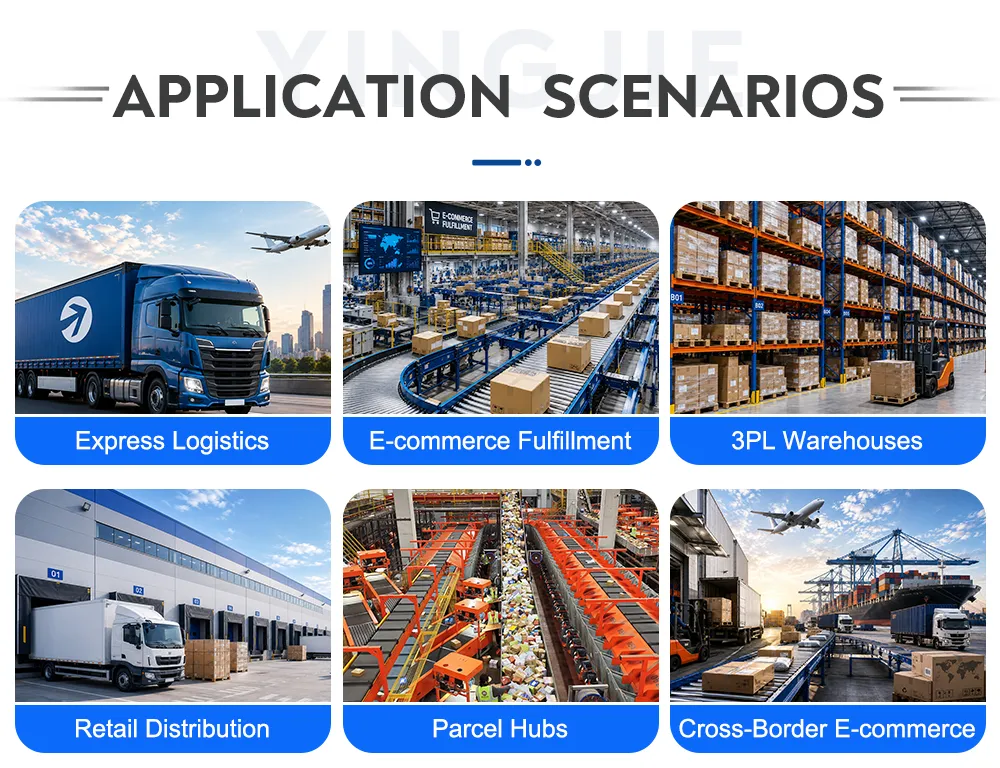
Express-Logistikzentren
Automatisiert die Zuordnung von Paketen zu Zustellregionen, Stationen, Routen oder Auslieferungsspuren und sorgt dabei für einen kontinuierlichen Warenfluss.
E-Commerce-Abwicklung
Geeignet für Fulfillment-Prozesse, bei denen eine wechselnde Mischung aus Kartons, Polybeuteln und verpackten Bestellungen an verschiedene Bestimmungsorte versendet wird.
3PL-Vertriebszentren
Unterstützt Multi-Client-Verteilungsumgebungen, in denen die Zielregeln und Paketprofile je nach Betrieb variieren können.
Einzelhandelsvertrieb
Kann so konfiguriert werden, dass Waren entsprechend dem Auslieferungsprozess an Filialen, regionale Verteilzentren oder Versandrouten sortiert werden.
Abwicklung großer Paketmengen
Die Closed-Loop-Architektur eignet sich für Anlagen, die eine kontinuierliche Sortierung an mehrere Zielorte sowie eine skalierbare, automatisierte Materialflussanlage erfordern.
Warum sollten Sie sich für den YJ-INTL NC Loop Cross-Belt-Sortierer entscheiden?
Entwickelt für die Handhabung unregelmäßiger Pakete
Der feststehende NC-Tablettwagen und das bidirektionale kurze Querförderband machen das herkömmliche Kippen der Tabletts überflüssig und bieten eine praktische Lösung für Pakete unterschiedlichster Formen.
Kontinuierlicher Betrieb im geschlossenen Regelkreis
Die Förderer laufen kontinuierlich im Kreis, sodass mehrere Zielorte entlang der Schleife angeordnet werden können und ein wiederholbarer Paketsortiervorgang ermöglicht wird.
Projektspezifische Kapazitätsplanung
Die Referenzkapazität beträgt bis zu 8.000 Stück pro Stunde und Zone, während das tatsächliche Betriebsziel auf der Grundlage der Sendungszusammensetzung, der Zuführrate, des Transportabstands, der Zielverteilung und der nachgelagerten Kapazität festgelegt wird.
Flexible Konfiguration des Ziels
Sortieröffnungen, Rutschen und Abtransportanschlüsse können entsprechend der Lageranordnung und dem Auslieferungsprozess des Kunden angeordnet werden.
Integrationsfähige Architektur
DWS, Barcode-Identifikation, Steuerungssysteme und WMS/WCS-Schnittstellen können entsprechend dem Gesamtkonzept der Automatisierung integriert werden.
Technische Planung auf der Grundlage realer Flurstückdaten
Die endgültige Auswahl kann anhand von Paketabmessungen, Gewichtsverteilung, Verpackungsarten, Spitzenvolumen, Anzahl der Zielorte und Standortlayout überprüft werden, anstatt sich ausschließlich auf die Angaben im Katalog zu verlassen.
Was YJ-INTL benötigt, um Ihre Sortierlösung zu entwickeln
Um ein genaues Angebot erstellen zu können, geben Sie bitte Ihr typisches und maximales Sendungsvolumen, die Verteilung von Sendungsgröße und -gewicht, den prozentualen Anteil an weichen oder unregelmäßigen Sendungen, die Anzahl der Zielorte, die Anforderungen an Barcodes und DWS, die Zuführmethode, die verfügbare Aufstellfläche sowie die Anordnung der nachgeschalteten Förderbänder an.
Repräsentative Fotos der Sendungen, Beispieldaten oder Musterpakete sind besonders hilfreich, wenn die Sendung verformbare, weiche oder unregelmäßig geformte Gegenstände enthält.
Fordern Sie ein projektspezifisches Angebot an → Senden Sie uns Ihr Sendungsprofil, Ihr Durchsatzziel und Ihren Grundriss zur technischen Prüfung.
FAQ
Der NC-Tablettwagen verfügt über eine feststehende Transportplattform mit einem bidirektionalen kurzen Förderband und Leitblechen, anstatt das gesamte Tablett zu kippen. Diese Bauweise verringert die Einschränkungen, die durch den herkömmlichen Tablettkippmechanismus entstehen, und kann – vorbehaltlich von Pakettests und technischer Validierung – für weiche und stabile, unregelmäßig geformte Pakete ausgelegt werden.
In der mitgelieferten Produktspezifikation wird ein maximaler Durchsatz von bis zu 8.000 Stück pro Stunde und Zone angegeben. Der tatsächliche Dauer-Durchsatz hängt von der Zusammensetzung der Sendungen, dem Abstand zwischen den Induktionsspulen, der Konfiguration des Förderers, der Erkennungsleistung, der Verteilung an den Bestimmungsort und der Kapazität der nachgelagerten Anlagen ab.
Die mitgelieferten technischen Daten geben einen Gewichtsbereich für Pakete von 5 g bis 15 kg an. Die endgültige Kompatibilität sollte außerdem anhand der Paketabmessungen, der Form, des Schwerpunkts, der Verpackungsstabilität und der Konfiguration des Transportmittels überprüft werden.
Die Pakete werden auf einzelne Förderer geladen, identifiziert und einem Bestimmungsort zugeordnet. Die Förderer durchlaufen den geschlossenen Kreislauf, und sobald ein Förderer seinen zugewiesenen Bestimmungsort erreicht, bewegt sich das Querband seitlich, um das Paket in die entsprechende Rutsche oder auf das Abtransportband abzusetzen.
In der mitgelieferten technischen Spezifikation sind die Optionen 600 mm und 750 mm als Förderabstand aufgeführt. Der geeignete Abstand sollte entsprechend dem Paketprofil, dem erforderlichen Durchsatz, dem Abstand zwischen den Induktionsspulen und dem Systemlayout ausgewählt werden.
Der Sortierer nutzt ein elektromagnetisches Antriebssystem mit Linearmotor. Je nach Projektkonfiguration kann die Stromversorgung über einen Schleifring oder eine berührungslose induktive Stromversorgung erfolgen.
Ja. DWS, Barcode-Identifikation und WMS/WCS-Schnittstellen können entsprechend den Projektanforderungen integriert werden. Die endgültige Schnittstellenarchitektur sollte ausgehend vom vorgelagerten Datenerfassungsprozess, der Steuerungslogik des Sortierers und dem nachgelagerten Materialfluss definiert werden.
Ja. Die Anordnung der Sortieröffnungen und die nachgelagerten Abtransportvorrichtungen können je nach Anzahl der Zielorte, Ausgangsvolumen, Anlagenlayout, Position der Fallrinnen und Anforderungen an die Abtransportförderer individuell angepasst werden.
Für die technische Planung und Angebotserstellung geben Sie bitte die Abmessungen und die Gewichtsverteilung der Sendungen, das Spitzen- und durchschnittliche Stundenvolumen, den prozentualen Anteil an weichen oder unregelmäßig geformten Sendungen, die Anzahl der Zielorte, die Zuführmethode, die Anforderungen an Barcodes und DWS sowie den verfügbaren Installationsraum und den Aufbau der nachgelagerten Förderanlage an. Bei Anwendungen mit unregelmäßig geformten Sendungen sind repräsentative Sendungsmuster oder Fotos hilfreich.
Ja. Der NC Loop Cross-Belt-Sortierer kann in eine bestehende Paketverarbeitungslinie integriert werden. Die vorgelagerten Prozesse – Zuführung, Identifizierung, DWS, Steuerungsschnittstellen, Sortierrutschen – sowie die nachgelagerten Förderbänder sollten im Rahmen der Systemplanung aufeinander abgestimmt werden.
Die Angabe „8.000 PPH“ ist die in den mitgelieferten Produktunterlagen angegebene maximale Kapazität und stellt keine allgemein garantierte Betriebsrate dar. Der endgültige Dauer-Durchsatz muss anhand des tatsächlichen Sendungsprofils und der vollständigen Systemkonfiguration überprüft werden.
Meet YJ-INTL at CeMAT ASIA 2026: Visit Booth N2-C1-2 for Complete Intralogistics Solutions
Weiterlesen